Lar
>
Produto > Serviço de personalização do núcleo > Moldagem personalizada > Moldagem de peças de plástico ABS PP PC PA6
Produto
- Serviço de personalização do núcleo
- Assistência médica
- Aparelhos e instrumentos eletrônicos
- Moldes para Suprimentos Materno-Infantis
- Esportes Recreativos
- Arte em móveis domésticos
- Acessórios automotivos
- Transporte e Armazenagem
- Luminárias
- Equipamento de construção
- Produto de embalagem
- Educacional e Laboratórios
- Acessórios para bagagem e roupas
- Produtos de cuidado e limpeza
- Agricultura e Silvicultura
- Equipamento Mecânico
- Suprimentos para animais de estimação
- Utensílios de cozinha
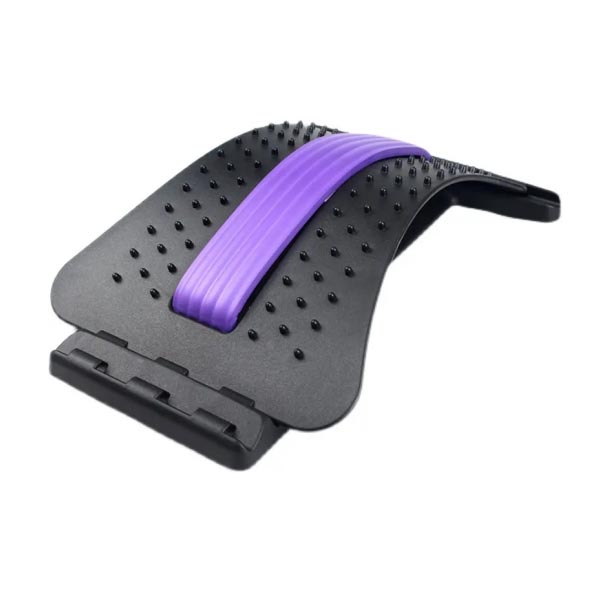
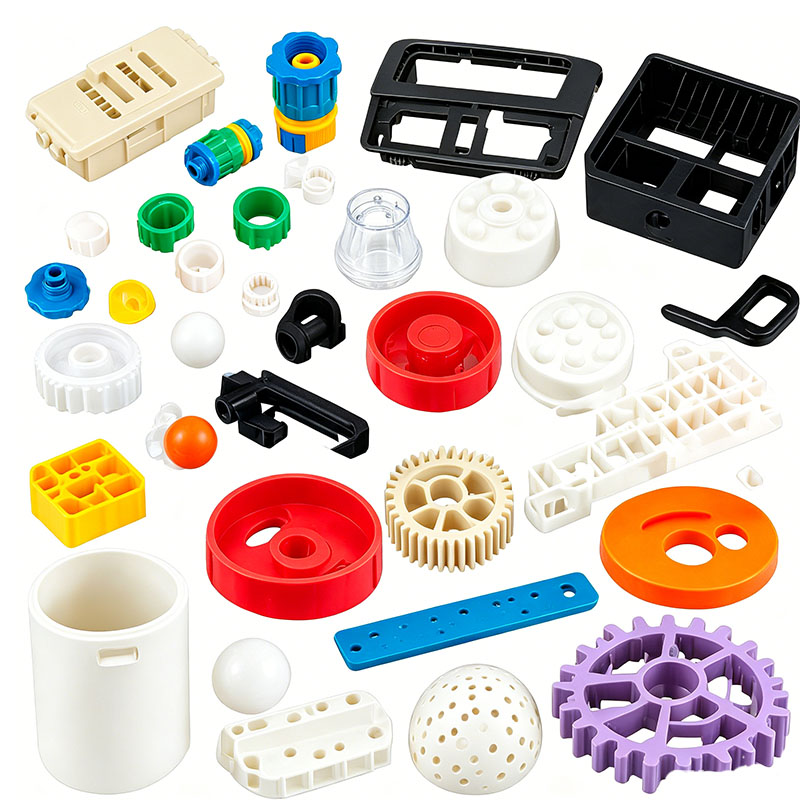
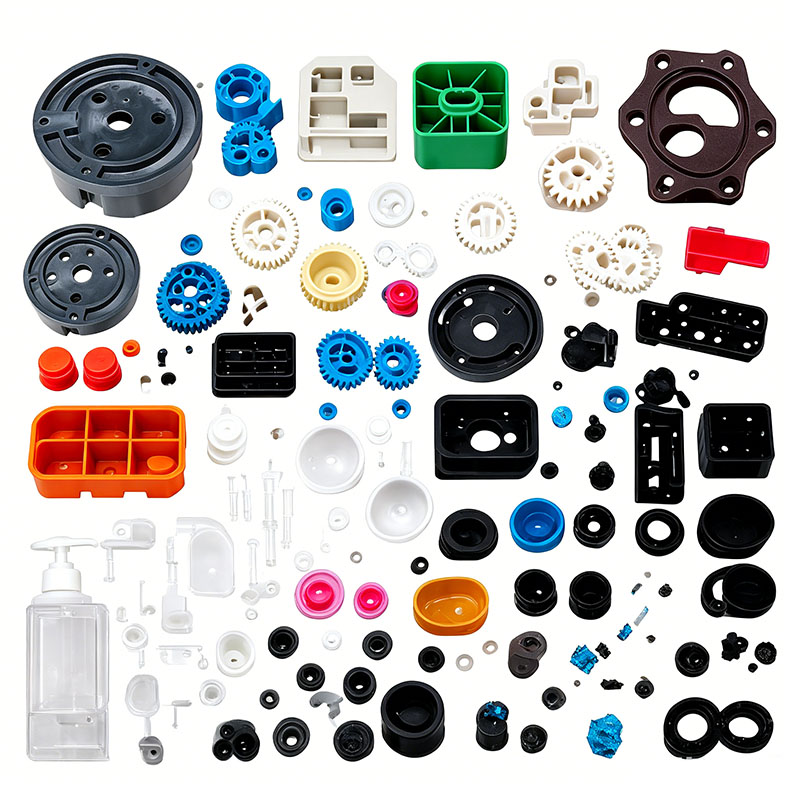
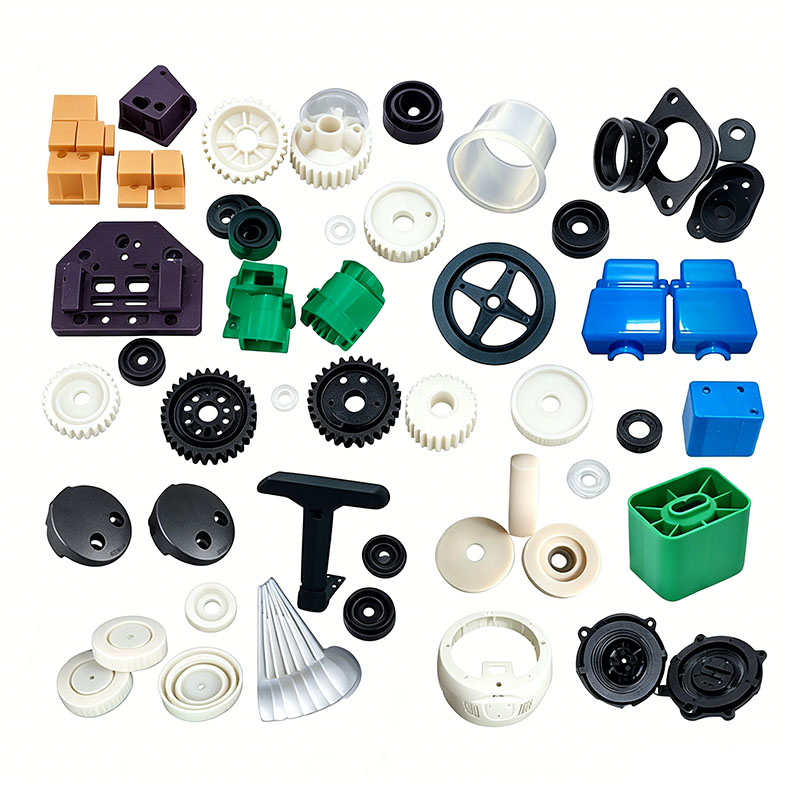
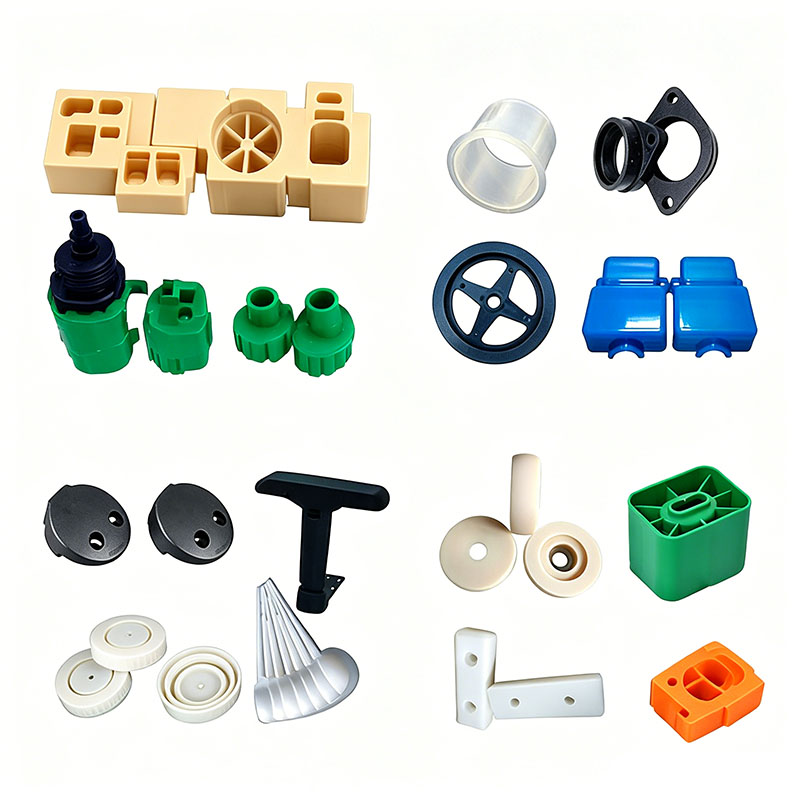
Moldagem de peças de plástico ABS PP PC PA6
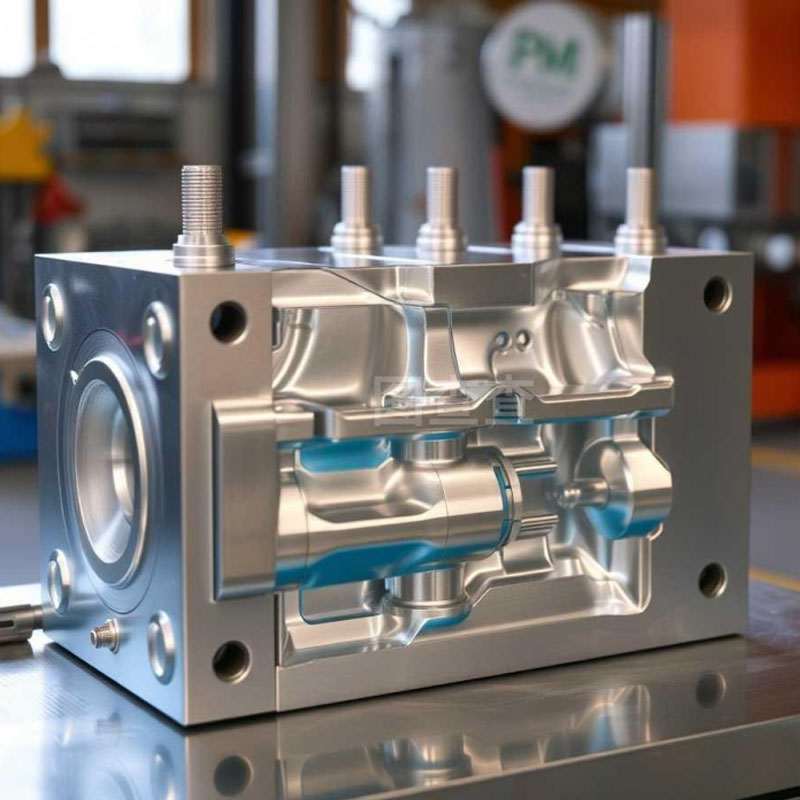
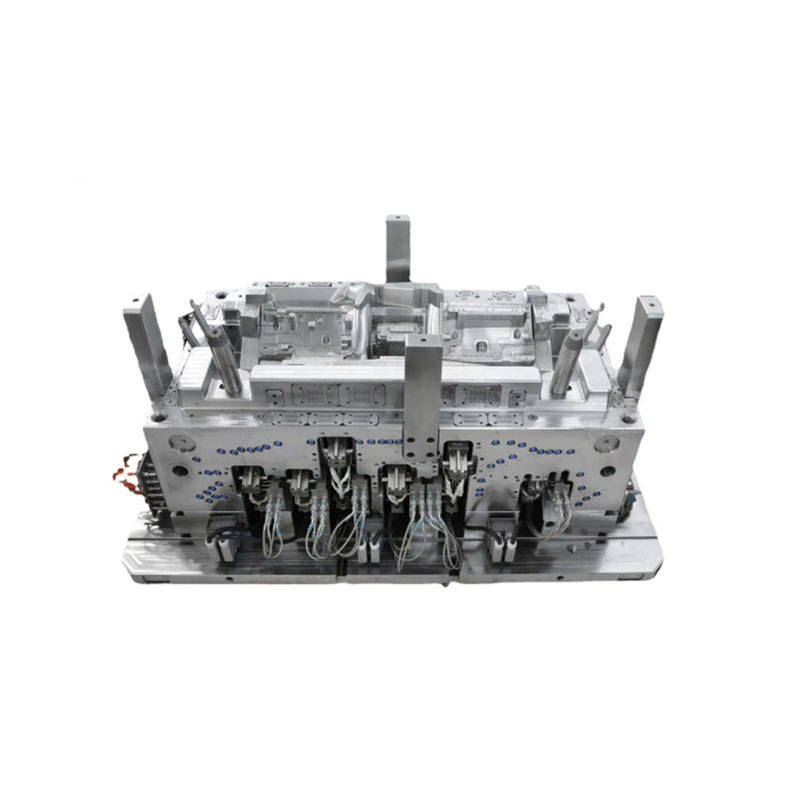
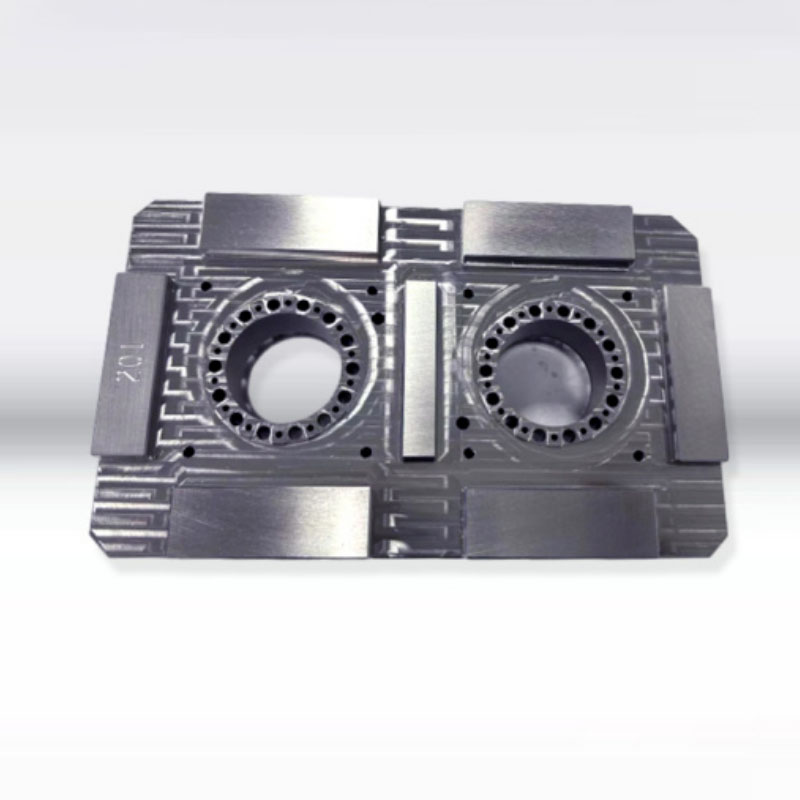
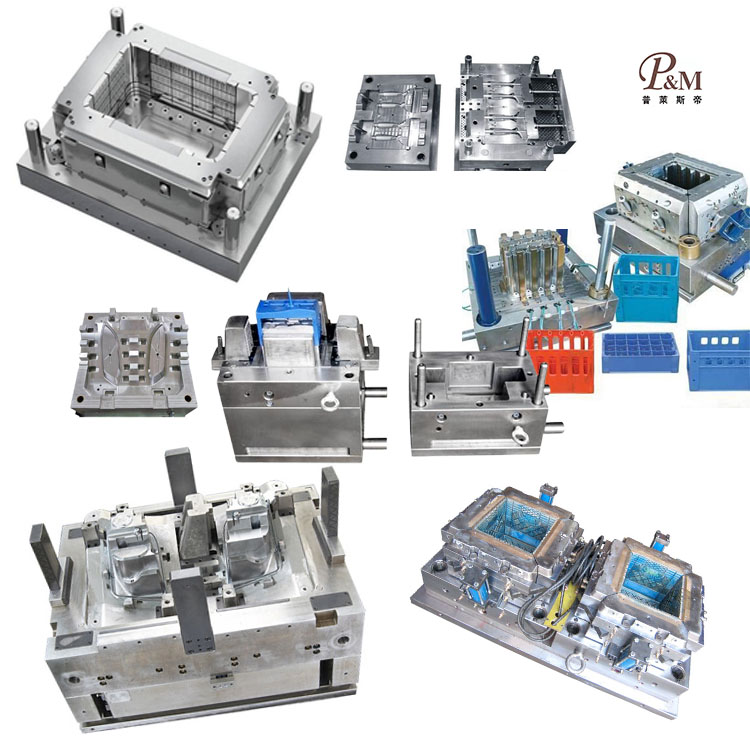
tem 17 anos de tecnologia de fabricação de moldes e pode personalizar a moldagem de peças de plástico ABS PP PC PA6. Nós fornecemos serviços profissionais de moldagem de peças de plástico ABS PP PC PA6, e somos um fabricante profissional de moldagem de peças de plástico ABS PP PC PA6. Temos experiência suficiente na seleção de matérias-primas de produtos e materiais de moldes. No processo de personalização de moldagem de peças de plástico ABS PP PC PA6, nossa fábrica pode fornecer um serviço completo. Temos capacidades de design e produção relacionadas à moldagem de peças de plástico ABS PP PC PA6, tais como: design CAD, fabricação de moldes, moldagem por injeção, produção de produtos plásticos, montagem e outras tecnologias.
Enviar consulta
Descrição do produto
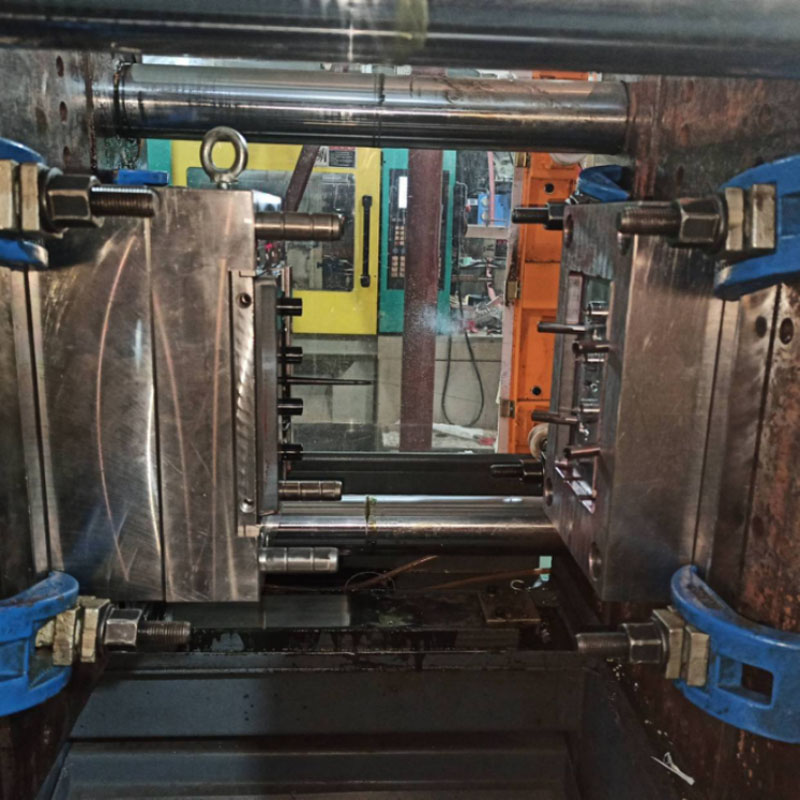
Além disso, nossa empresa estabeleceu relações de cooperação com fornecedores de matérias-primas plásticas, fabricantes de impressão, etc. para garantir o fornecimento de matérias-primas e qualidade de impressão. Através de nossa rica experiência e cadeia de suprimentos perfeita, nossa empresa pode fornecer aos clientes produtos de moldagem de peças de plástico ABS PP PC PA6 personalizados de alta qualidade para atender às suas necessidades específicas. Ao mesmo tempo, temos 10 anos de experiência profissional em serviços de comércio exterior, entendemos o processo de comércio exterior e atendemos melhor nossos clientes. Para produtos de moldagem de peças de plástico ABS PP PC PA6, podemos fabricar peças de plástico correspondentes, o que é feito principalmente através de moldes de injeção.
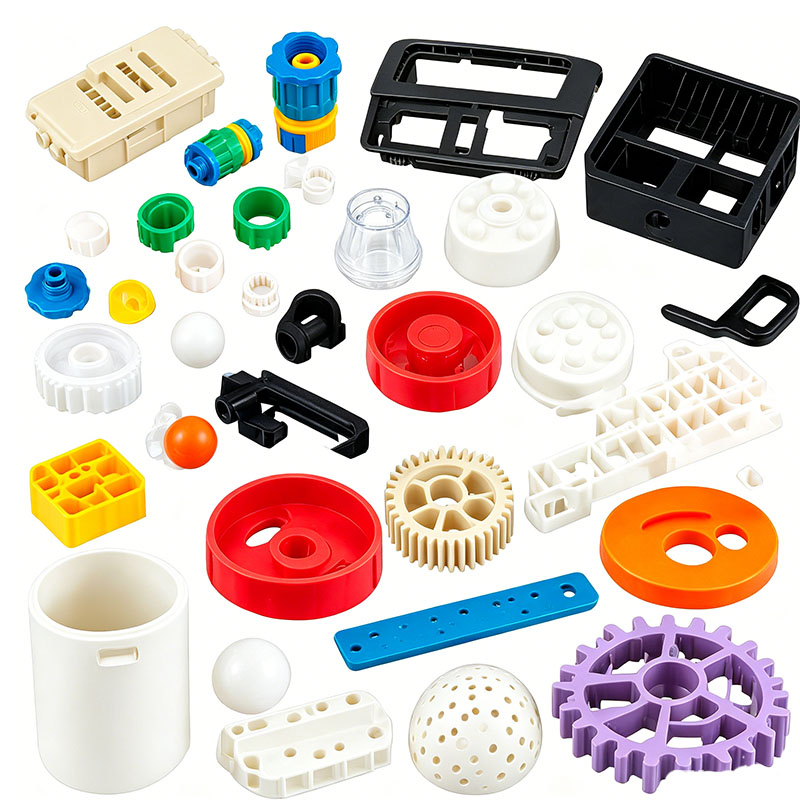
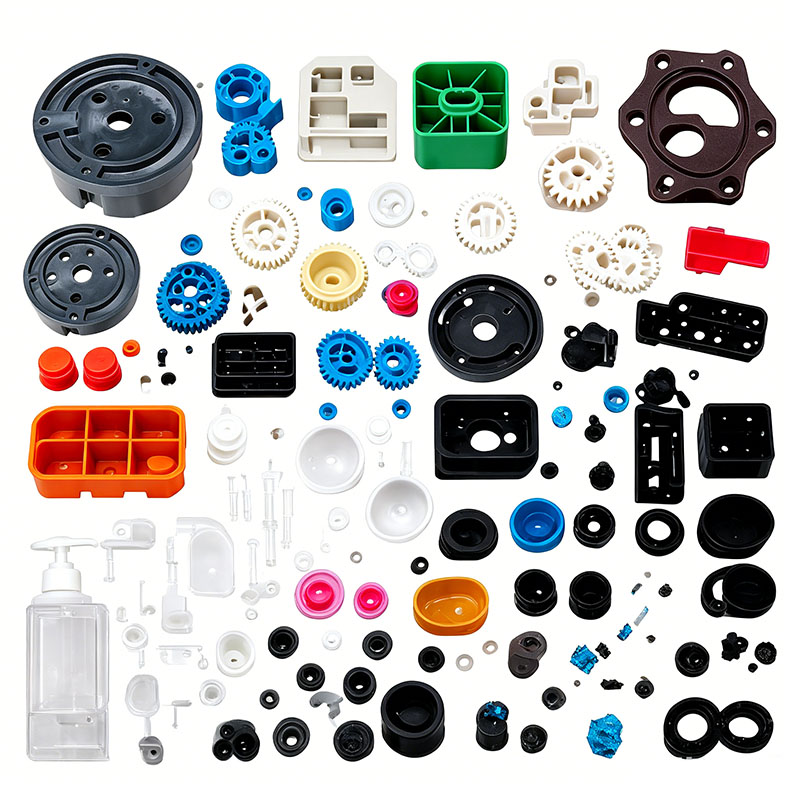
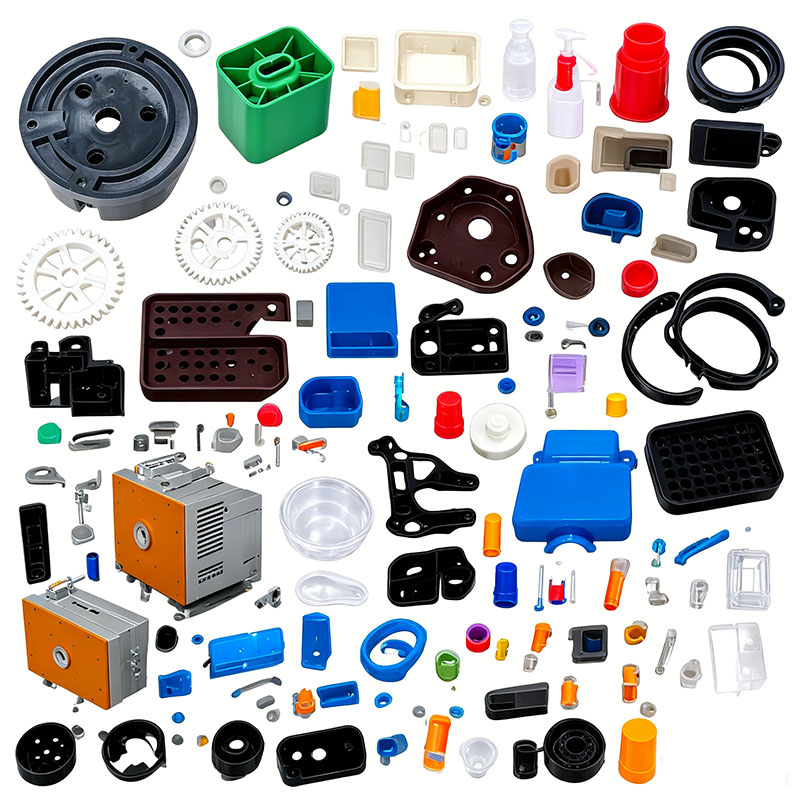
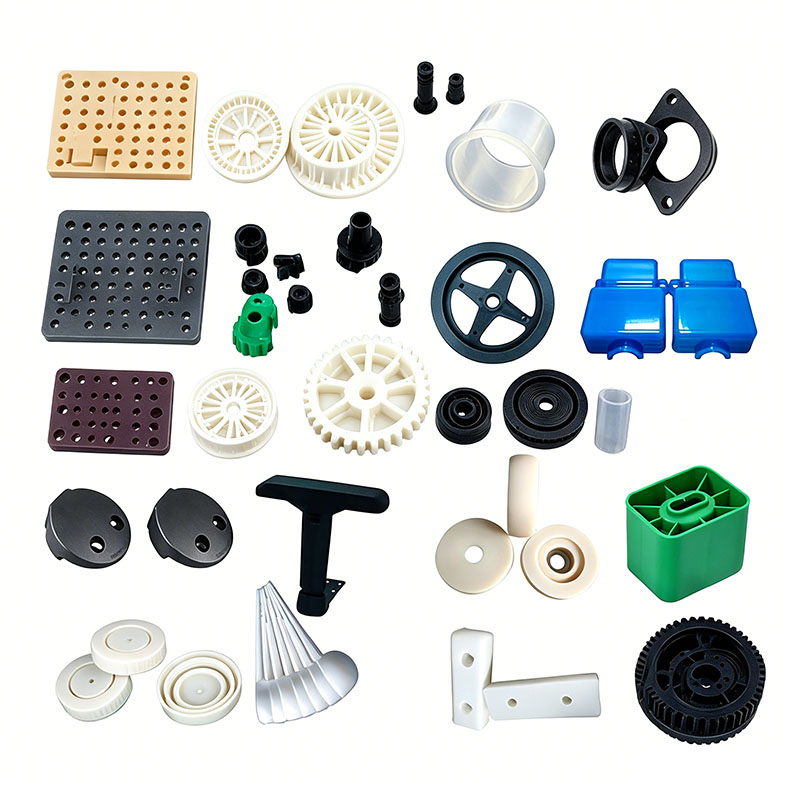
As peças plásticas de scooters elétricos normalmente utilizam quatro materiais básicos principais: ABS, PP, PC e PA6. Esses materiais diferem significativamente em estrutura molecular, absorção de água, fluidez e estabilidade térmica; conseqüentemente, suas temperaturas de moldagem, condições de secagem, parâmetros de molde e estratégias de mitigação de defeitos variam amplamente. A aplicação de um processo padronizado nesses materiais geralmente leva a defeitos como listras prateadas, marcas de afundamento, rachaduras, falhas frágeis e deformação. A seção a seguir descreve os principais pontos de moldagem para cada material, incorporando padrões práticos de produção para componentes como carcaças de scooters, carcaças de baterias, tampas de instrumentos e suportes dobráveis.
I. Fundamentos de moldagem ABS (caixas de instrumentos, tampas de acabamento da carroceria, carcaças do guidão)
ABS é um copolímero de acrilonitrila, butadieno e estireno. Oferece boa tenacidade, alto brilho superficial e facilidade de pintura ou galvanoplastia, e é classificado como um plástico de engenharia de uso geral com baixa absorção de água. Os principais parâmetros de controle incluem secagem, temperatura do molde e gerenciamento de tensão interna.
Requisitos de secagem: A taxa de absorção de água à temperatura ambiente é de aproximadamente 0,2%; deixar de secar o material adequadamente pode causar listras e bolhas prateadas. A secagem padrão envolve manter o material a 80°C por 3–4 horas para manter o teor de umidade abaixo de 0,04%; esta duração deve ser estendida para 5 horas em clima úmido. Não é necessária desumidificação profunda; um secador de tremonha padrão é suficiente.
Temperatura do barril: Zona de alimentação 160–170°C; zona intermediária 180–190°C; bocal 195–205°C. As temperaturas excessivas provocam a decomposição do componente butadieno, resultando em amarelecimento e fragilidade; por outro lado, temperaturas muito baixas resultam em baixa fluidez, levando a linhas de solda e disparos curtos.
Temperatura do Molde: Faixa moderada de 50–65°C. Baixas temperaturas do molde induzem alto estresse interno, causando rachaduras durante o processo de cozimento após pintura ou galvanoplastia; altas temperaturas do molde estendem o ciclo de resfriamento e tornam as peças de paredes finas propensas a empenar.
Pressão e velocidade do processo: A pressão de injeção varia de 80 a 110 bar. Para peças cosméticas de paredes finas, o enchimento escalonado em alta velocidade é usado para minimizar as linhas de solda. A pressão de retenção é aplicada em dois estágios – 70 bar seguido de 90 bar – para evitar marcas de afundamento na superfície. Defeitos comuns e contramedidas: A baixa resistência da linha de solda pode ser resolvida aumentando a temperatura do molde e melhorando a ventilação; a fissuração após a pulverização requer uma etapa de recozimento (60°C durante 2 horas); marcas de fluxo superficial (marcas d'água) são normalmente causadas pela secagem insuficiente da matéria-prima.
Especificações da moagem: A proporção de canais/sprues adicionados não deve exceder 15%; a resistência cai significativamente com a reciclagem repetida, portanto, exceder essa proporção é proibido para peças onde a aparência é crítica.
II. Fundamentos de moldagem PP (invólucros de bateria, pára-lamas, painéis de proteção, clipes)
O polipropileno (PP) é um plástico semicristalino caracterizado por baixa densidade, resistência ao impacto, resistência a ácidos/álcalis, baixo custo e excelente fluidez; no entanto, tem alto encolhimento, é difícil de colar e tem tenacidade moderada a baixas temperaturas. Os principais controles de moldagem concentram-se no gerenciamento da deformação e ventilação por contração.
Requisitos de secagem: A absorção de água é inferior a 0,01%, portanto a secagem é desnecessária para a produção padrão; se armazenado em ambiente úmido por um longo período, secar a 60°C por 1 hora para remover a umidade da superfície.
Temperatura do barril: 190–230°C; temperatura do bico: 210–230°C. PP tem baixo ponto de fusão; temperaturas excessivas causam decomposição, levando a odores e listras prateadas, enquanto temperaturas insuficientes resultam em cristalização incompleta, acabamento superficial fosco e resistência reduzida.
Temperatura do molde: 30–50°C. Temperaturas mais altas do molde aumentam a cristalinidade e a rigidez do produto, mas também aumentam a contração; baixas temperaturas do molde são usadas para peças de paredes finas para minimizar empenamentos.
Principais características de moldagem: A contração da moldagem de PP varia de 1,5% a 2,5%, portanto, o projeto do molde deve levar em conta essa tolerância de contração. A velocidade de enchimento deve ser média a alta; devido à excelente fluidez do fundido, a flash ocorre facilmente, portanto a força de fixação deve ser compatível com a área projetada do produto. O tempo de retenção aumenta com a espessura da parede; compartimentos de bateria com paredes espessas requerem um tempo de espera de 15 a 20 segundos para neutralizar o encolhimento causado pela cristalização.
Controle de defeitos: O empenamento do produto é causado principalmente por resfriamento irregular; adicione canais de resfriamento ao redor da cavidade do molde. A má ligação ou adesão à serigrafia deve ser resolvida através de chama pós-moldagem ou tratamento corona. Para peças de paredes finas que sofrem aprisionamento de gás ou queimaduras, alargue os canais de ventilação na linha de partição. Adaptações para PP modificado: Para PP temperado e PP resistente às intempéries, os parâmetros do processo permanecem inalterados, sendo apenas ajustada a proporção do masterbatch; para PP reforçado com fibra de vidro, a temperatura do molde deve ser elevada para 60°C para melhorar a ligação das fibras.
III. Fundamentos para moldagem de PC (capas transparentes de instrumentos, peças decorativas de alta resistência)
O policarbonato (PC) oferece alta transparência, resistência ao impacto e resistência ao calor, mas é altamente higroscópico, possui alta viscosidade de fusão e é extremamente sensível à umidade. Os segredos da moldagem são a secagem por desumidificação completa e o enchimento em alta pressão e baixa velocidade.
Normas obrigatórias de secagem: A absorção de água à temperatura ambiente pode chegar a 0,3%; moldagem por injeção com umidade presente leva a extensas listras prateadas, bolhas e fragilidade/rachaduras do produto. Um secador desumidificador deve ser usado a 110–120°C por 4–6 horas, mantendo o teor de umidade estritamente abaixo de 0,02%; se a máquina ficar parada por mais de uma hora, o material deverá ser seco novamente.
Temperatura do barril: 260–300°C; bocal: 280–300°C. PC possui alta viscosidade; baixas temperaturas impedem o preenchimento completo da cavidade, enquanto temperaturas superiores a 320°C causam cisão da cadeia molecular, reduzindo a transparência e causando uma queda drástica na resistência ao impacto. Purgue o barril com PP antes do desligamento para evitar carbonização em alta temperatura e acúmulo de carbono.
Temperatura do molde: Alta temperatura do molde de 80–100°C. As altas temperaturas reduzem as tensões de cisalhamento internas, evitando marcas de tensão nas peças transparentes; temperaturas excessivamente baixas causam concentração de tensões internas, tornando as peças propensas a rachar sob cargas de montagem.
Processo de injeção: Enchimento de alta pressão e baixa velocidade (pressão de injeção 100–140 bar) para evitar tensões internas causadas por cisalhamento de alta velocidade; pressão de retenção moderada com duração estendida com base na espessura da parede; a pressão de retenção excessiva é estritamente proibida em peças transparentes para evitar o branqueamento por estresse.
Pós-processamento: Se as peças transparentes de PC precisarem de montagem ou colagem, recoze-as a 70–80°C por 2–3 horas após a moldagem para aliviar o estresse interno; polir o molde até obter um acabamento espelhado para garantir alta transmissão de luz sem neblina ou turvação. 4. Pontos-chave de moldagem PA6 (travas dobráveis, suportes de suporte, peças estruturais de suporte de carga)
O nylon 6 (PA6) apresenta alta cristalinidade, resistência ao desgaste e alta resistência mecânica, tornando-o um material ideal para componentes de scooters de suporte de carga. Sua principal desvantagem é a alta absorção de água; embora a absorção de umidade pós-moldagem realmente aumente a tenacidade, o foco do processamento deve estar na desumidificação completa, nas altas temperaturas do molde e no controle preciso da temperatura.
Requisitos de secagem: O PA6 não seco pode conter até 3% de umidade, causando bolhas excessivas durante a injeção e linhas de solda quebradiças que quebram facilmente. Utilize um secador desumidificador a uma temperatura constante de 105–115°C durante 4 horas para atingir um teor de humidade ≤0,02%; para PA6 reforçado com fibra de vidro (PA6-GF30), aumente o tempo de secagem para 5 horas. Após a secagem, manter o material em funil vedado para evitar exposição ao ar; seque novamente se a máquina ficar inativa por mais de 30 minutos.
Temperatura do barril: 230–260°C; Bico: 240–260°C. Temperaturas muito baixas resultam em baixo fluxo de fusão e dispersão irregular da fibra de vidro; temperaturas superiores a 270°C causam a decomposição do náilon, gerando bolhas de gás amônia e reduzindo significativamente a resistência da peça.
Temperatura do molde: Alta temperatura do molde de 70–90°C. As altas temperaturas do molde melhoram a cristalinidade e a uniformidade da distribuição da fibra de vidro, melhorando significativamente a resistência ao desgaste e à fadiga dos suportes e travas; a moldagem em baixa temperatura resulta em cristalização incompleta, levando a rigidez insuficiente e suscetibilidade à deformação por fluência.
Processo de Moldagem: Fluidez moderada; pressão de injeção 80–120 bar com enchimento em velocidade média. Materiais reforçados com fibra de vidro causam desgaste nas cavidades do molde, portanto as cavidades requerem tratamento de nitretação. Evite pressão de retenção excessiva para evitar tensões internas que possam causar deformação durante o armazenamento; calcule o tempo de resfriamento com base na espessura máxima da parede (por exemplo, travas de paredes espessas >4mm requerem >20 segundos de resfriamento).
Controle de características especiais: PA6 é duro e quebradiço imediatamente após a desmoldagem, mas ganha resistência após absorver a umidade naturalmente ao longo de 24 horas em temperatura ambiente; se for necessária uma montagem rápida, um tratamento com água fervente pode ser usado para aumentar a resistência. As peças reforçadas com fibra de vidro são propensas à "flutuação da fibra" (exposição superficial da fibra); melhorar a aparência da superfície aumentando a temperatura do molde e diminuindo a velocidade de injeção. V. Comparação resumida das características de moldagem para quatro materiais
O ABS prioriza o acabamento superficial e baixo estresse interno, tornando-o adequado para peças decorativas externas; O PP é fácil de moldar, mas apresenta alto encolhimento, tornando-o ideal para caixas leves; O PC oferece alta transparência e resistência ao impacto, mas requer controle rigoroso sobre a secagem e altas temperaturas do molde; O PA6 oferece resistência superior e resistência ao desgaste, mas necessita de desumidificação completa, tornando-o comumente usado para componentes estruturais de suporte de carga. Na produção real, as matérias-primas devem ser selecionadas com base na funcionalidade da peça, e os parâmetros específicos de secagem, temperatura do molde e injeção devem ser rigorosamente respeitados. Além disso, os controles relativos ao recozimento, ventilação e uso de material reciclado são essenciais para minimizar defeitos do lote - como rachaduras, listras prateadas, marcas de afundamento e empenamento - na fonte, garantindo assim uma qualidade consistente para os componentes plásticos das scooters elétricas.
Nós somos um fabricante de moldagem de peças de plástico ABS PP PC PA6, fornecendo fabricação de moldagem de peças de plástico ABS PP PC PA6 de alta qualidade. Contanto que você queira personalizar/desenvolver produtos de moldagem de peças de plástico ABS PP PC PA6, você pode nos encontrar. Temos design profissional de moldes de injeção e tecnologia de fabricação madura, fornecendo a você um serviço completo, desde design de produto - fabricação de moldes - produção de produtos - embalagem de produtos - transporte de produtos, podemos ajudá-lo em todos os links. Contanto que você venha até nós, iremos fornecer-lhe o melhor serviço e satisfazê-lo em termos de qualidade do produto, tempo de produção, diálogo de informações, etc.
|
Nome do produto |
Moldagem em esteira |
|
Por favor, forneça |
2D, 3D, amostras ou o tamanho de as imagens multi-ângulo |
|
Hora do Molde |
20-35 dias |
|
Hora do produto |
7 a 15 dias |
|
Precisão do molde |
+/-0,01mm |
|
Vida do molde |
50-100 milhões de fotos |
|
Processo de produção |
Desenhos de auditoria - análise de fluxo de molde - validação de projeto - Materiais personalizados - processamento de moldes - processamento de núcleos - usinagem de eletrodos - Sistema Runner processamento - processamento e aquisição de peças - aceitação de usinagem - cavidade processo de tratamento de superfície - modo complexo Matriz - Todo o revestimento da superfície do molde - Placa de montagem - amostra do molde - teste de amostra - envio amostras |
|
Cavidade do molde |
Uma cavidade, múltiplas cavidades ou a mesma produtos diferentes podem ser feitos juntos |
|
Material do molde |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Sistema de corredor |
Câmara quente e câmara fria |
|
Material base |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Terminar |
Pitting a palavra, acabamento espelhado, superfície fosca, estrias |
|
Padrão |
HASCO, DME ou dependente de |
|
Tecnologia principal |
Fresagem, retificação, CNC, EDM, fio corte, escultura, EDM, tornos, acabamento superficial, etc. |
|
Programas |
CAD, PRO-E, UG Tempo de design: 1-3 dias (circunstâncias normais) |
|
Material do produto |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, QUADRIS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
Sistema de qualidade |
ISO9001:2008 |
|
Estabeleça um horário |
20 dias |
|
Equipamento |
CNC, EDM, corte Máquina, máquinas de plástico, etc. molde de mala de plástico zhe jiang |


Fabricação de moldes de injeção de plástico

Especificações de moldagem de plástico

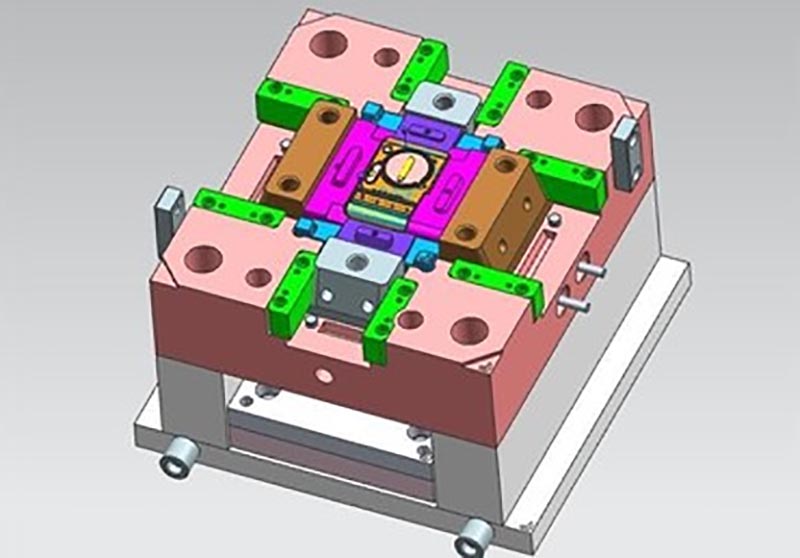
Projeto do molde:



Processo de transação:

Teste de molde:


Embalagem do produto

Fábrica
Somos uma fábrica de moldes de plástico personalizados. Nossa fábrica é fabricante de moldes de injeção de plástico. temos 17 anos de experiência em moldes plásticos personalizados profissionais e 10 anos de experiência em comércio exterior. Nós somos fornecedores de moldes de plástico personalizados. Podemos fornecer serviço personalizado de molde de plástico. Nossa fábrica pode fabricar peças plásticas moldadas por injeção e a qualidade dos produtos irá satisfazê-lo.
Temos mais de 50 máquinas de última geração e centenas de engenheiros e designers. Podemos fornecer um serviço completo, desde o design do produto - fabricação de moldes - produção do produto - embalagem do produto - transporte. Temos uma cadeia produtiva completa. Podemos atender a todas as suas necessidades.
Serviços que prestamos:
Serviço profissional de moldes personalizados, design e fabricação de moldes de plástico. Produção de produtos plásticos, design de produto, design de moldes, personalização de moldes de sopro, personalização de moldes rotacionais, personalização de moldes de fundição sob pressão. Serviços de impressão 3D, serviços de fabricação CNC, embalagens de produtos, embalagens personalizadas, serviços de remessa.










Sempre aderimos aos princípios de qualidade e tempo em primeiro lugar. Ao fornecer aos clientes produtos da mais alta qualidade, tente maximizar a eficiência da produção e reduzir o tempo de produção. Temos orgulho de informar a todos os clientes que nossa empresa não perdeu nenhum cliente desde a sua criação. Se houver algum problema com o produto, buscaremos ativamente uma solução e assumiremos a responsabilidade até o fim.

Perguntas frequentes
Q1: você é uma empresa comercial ou fabricante?
R: Somos fabricantes.
Q2. Quando posso obter a cotação?
R: Geralmente fazemos a cotação dentro de 2 dias após recebermos sua consulta.
Se você for muito urgente, ligue para nós ou informe-nos em seu e-mail para que possamos fazer um orçamento para você primeiro.
Q3. Quanto tempo é o prazo de entrega do molde?
R: Tudo depende do tamanho e da complexidade dos produtos. Normalmente, o prazo de entrega é de 25 dias.
Q4. Não tenho desenho 3D, como devo iniciar o novo projeto?
R: Você pode nos fornecer uma amostra de moldagem, nós o ajudaremos a terminar o design do desenho 3D.
Q5. Antes do envio, como garantir a qualidade dos produtos?
R: Se você não vier à nossa fábrica e também não tiver terceiros para inspeção, seremos seu funcionário de inspeção.
Forneceremos a você um vídeo para detalhes do processo de produção, incluindo relatório do processo, estrutura de tamanho dos produtos e detalhes da superfície, detalhes da embalagem e assim por diante.
Q6. Quais são as suas condições de pagamento?
A: Pagamento do molde: depósito de 40% por T/T adiantado, pagamento do segundo molde de 30% antes de enviar as primeiras amostras de teste, saldo do molde de 30% depois de concordar com as amostras finais.
B: Pagamento da Produção: depósito de 50% adiantado, 50% antes do envio da mercadoria final.
Q7: Como você torna nosso negócio um relacionamento bom e de longo prazo?
R:1. Mantemos boa qualidade e preço competitivo para garantir que nossos clientes se beneficiem de produtos da melhor qualidade.
2. Respeitamos cada cliente como nosso amigo e sinceramente fazemos negócios e fazemos amizade com eles, não importa de onde eles venham.
Hot Tags: Moldagem de peças de plástico ABS PP PC PA6, China, fabricante, fornecedor, fábrica, personalizado, atacado, compra, qualidade, mais recente venda, feito na China
Categoria Relacionada
Enviar consulta
Por favor, sinta-se livre para dar o seu inquérito no formulário abaixo. Responderemos em 24 horas.