Lar
>
Produto > Serviço de personalização do núcleo > Moldagem personalizada > Moldagem de peças plásticas mais leves
Produto
- Serviço de personalização do núcleo
- Assistência médica
- Aparelhos e instrumentos eletrônicos
- Moldes para Suprimentos Materno-Infantis
- Esportes Recreativos
- Arte em móveis domésticos
- Acessórios automotivos
- Transporte e Armazenagem
- Luminárias
- Equipamento de construção
- Produto de embalagem
- Educacional e Laboratórios
- Acessórios para bagagem e roupas
- Produtos de cuidado e limpeza
- Agricultura e Silvicultura
- Equipamento Mecânico
- Suprimentos para animais de estimação
- Utensílios de cozinha
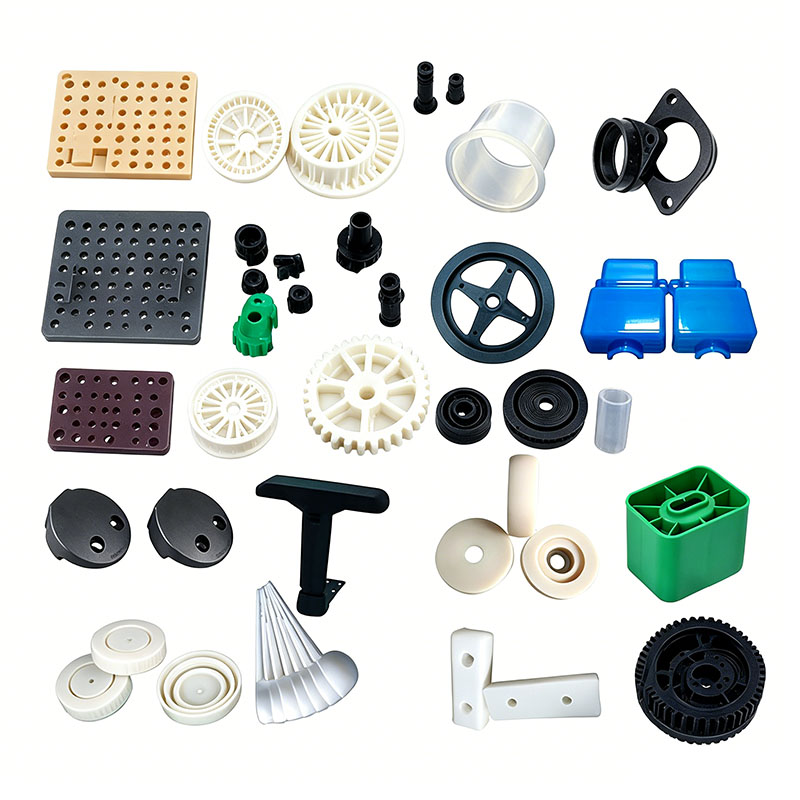
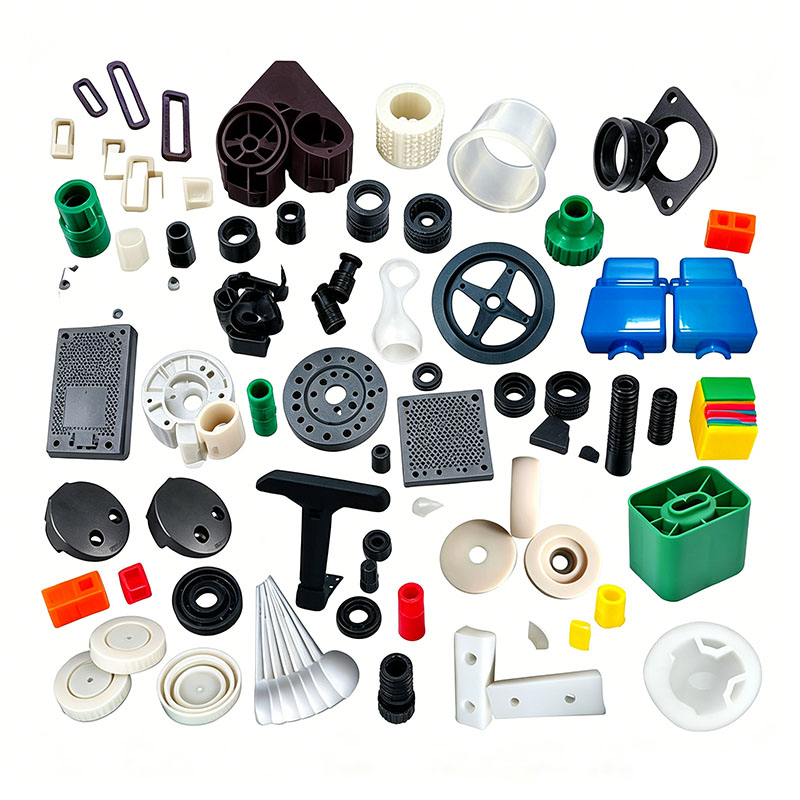
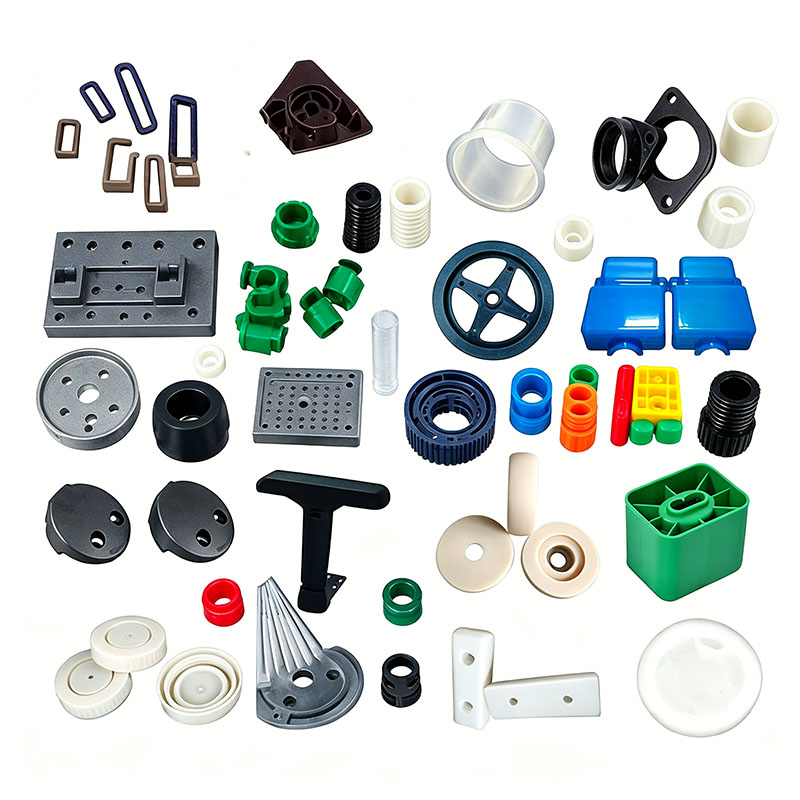
Moldagem de peças plásticas mais leves
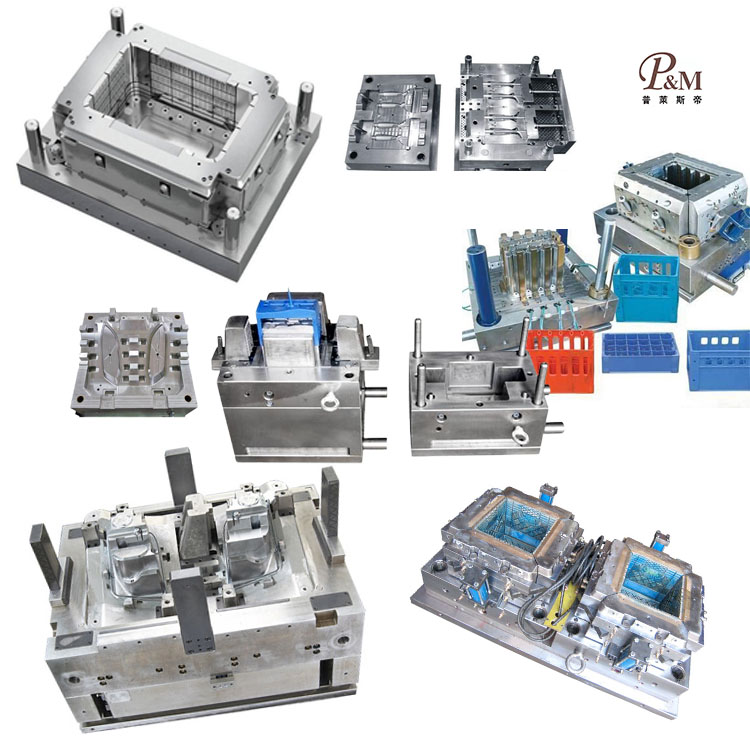
tem 17 anos de tecnologia de fabricação de moldes e pode personalizar a moldagem de peças plásticas mais leves. Fornecemos serviços profissionais de moldagem de peças de isqueiros de plástico personalizados e somos um fabricante profissional de moldagem de peças de isqueiros de plástico. Temos experiência suficiente na seleção de matérias-primas de produtos e materiais de moldes. No processo de personalização de moldagem de peças de plástico para isqueiros, nossa fábrica pode fornecer um serviço completo. Temos capacidades de design e produção relacionadas à moldagem de peças plásticas mais leves, tais como: design CAD, fabricação de moldes, moldagem por injeção, produção de produtos plásticos, montagem e outras tecnologias.
Enviar consulta
Descrição do produto
Além disso, nossa empresa estabeleceu relações de cooperação com fornecedores de matérias-primas plásticas, fabricantes de impressão, etc. para garantir o fornecimento de matérias-primas e qualidade de impressão. Através de nossa rica experiência e cadeia de suprimentos perfeita, nossa empresa pode fornecer aos clientes produtos de moldagem de peças de isqueiros de plástico personalizados de alta qualidade para atender às suas necessidades específicas. Ao mesmo tempo, temos 10 anos de experiência profissional em serviços de comércio exterior, entendemos o processo de comércio exterior e atendemos melhor nossos clientes. Para produtos de moldagem de peças plásticas mais leves, podemos fabricar peças plásticas correspondentes, o que é feito principalmente por meio de moldes de injeção.
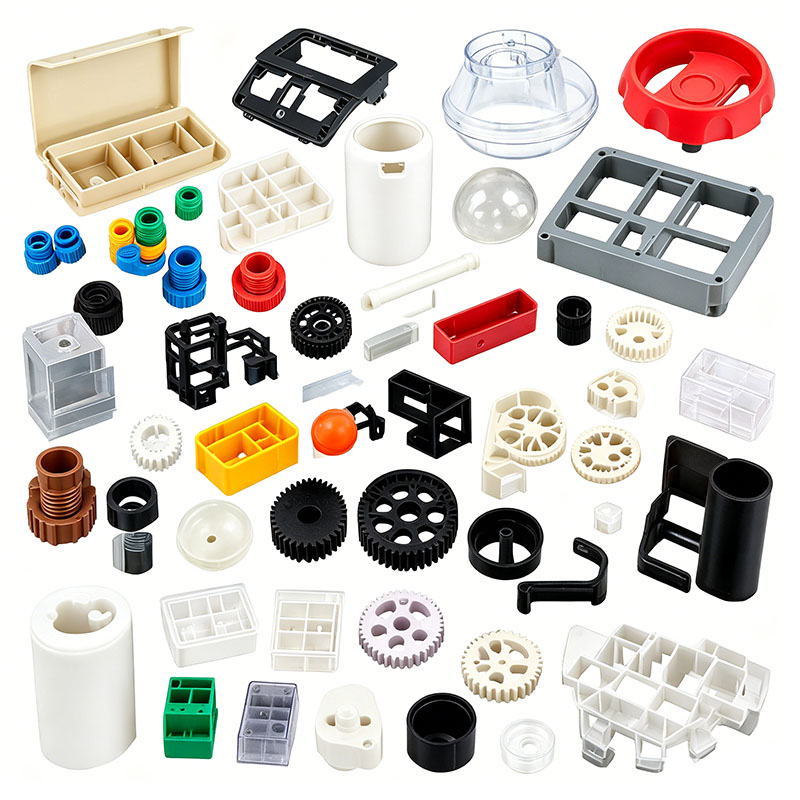
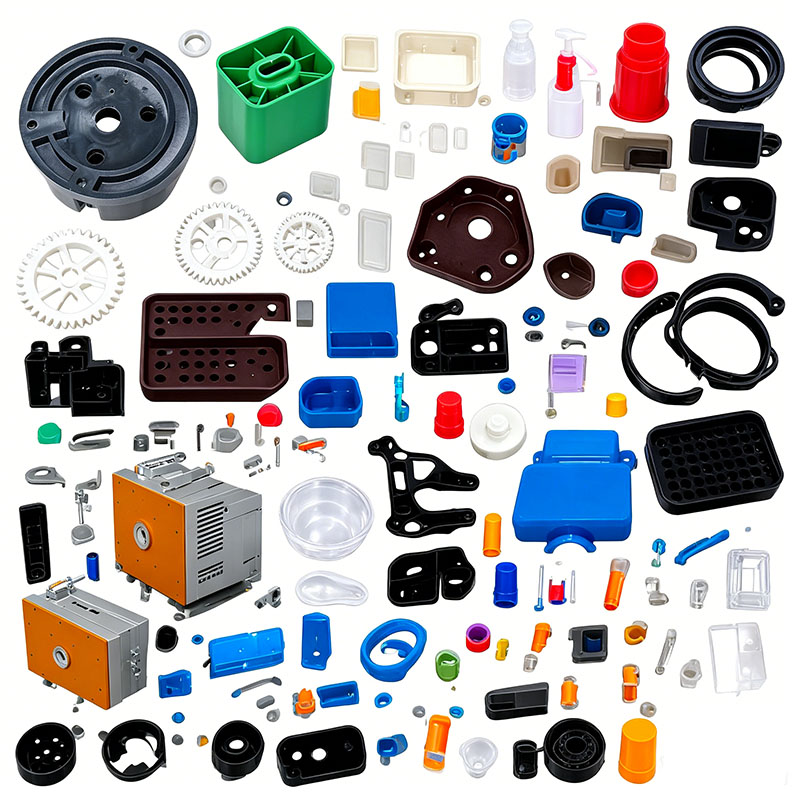
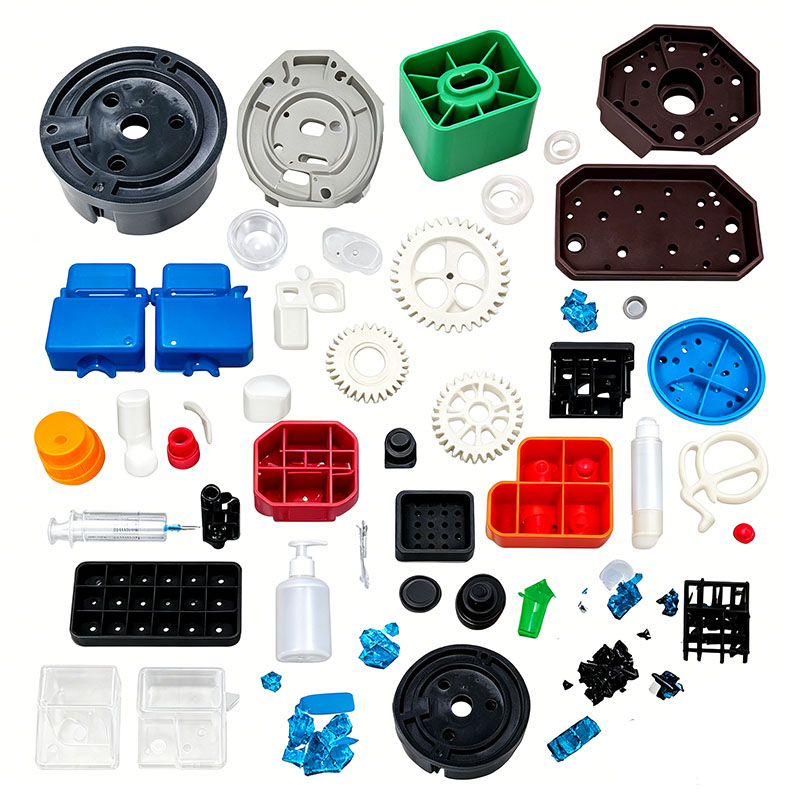
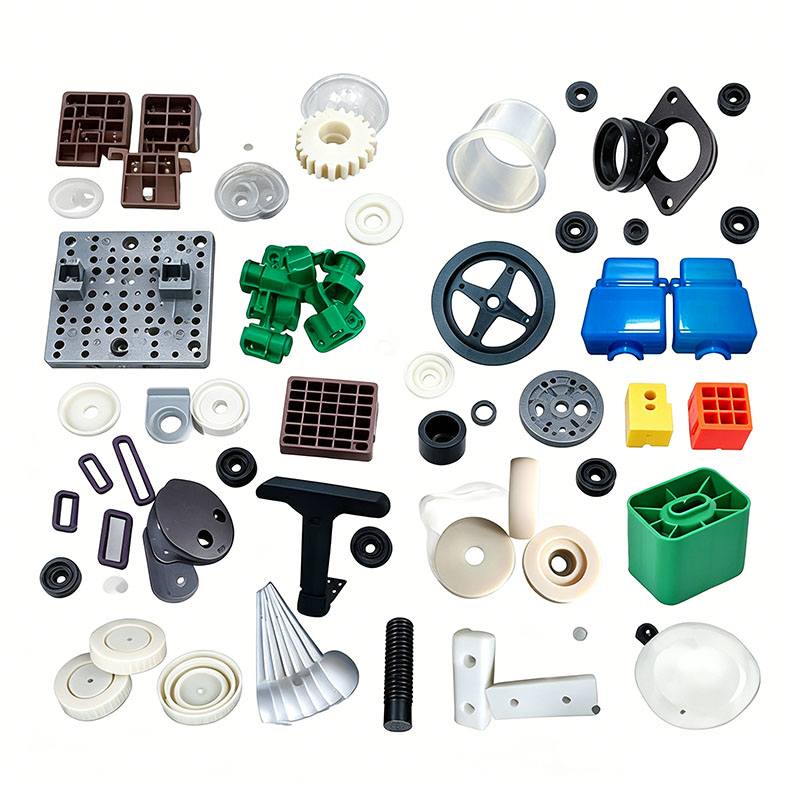
Os componentes plásticos do isqueiro - incluindo a carcaça, o reservatório de gás, a tampa superior, o pára-brisa, o botão de ignição, o controle deslizante de ajuste, a base e a janela de visualização transparente - são classificados como peças pequenas, com múltiplas cavidades e moldadas por injeção de precisão. Esses produtos devem atender a rigorosos padrões de segurança em relação à resistência à explosão, retardamento de chama, resistência ao impacto, resistência a rachaduras e estanqueidade ao ar, ao mesmo tempo em que operam em amplas faixas de temperatura e contêm butano líquido de alta pressão. Devido às dimensões diminutas das peças, paredes finas e configurações de molde com alta cavidade, o processo de moldagem é altamente suscetível a defeitos críticos, como disparos curtos, linhas de solda, microfissuras e vazamentos induzidos por flash. O processo de fabricação completo compreende cinco estágios principais: pré-tratamento da matéria-prima, configuração e ajuste do molde com múltiplas cavidades, ciclos de moldagem por injeção, pós-processamento/acabamento e testes de desempenho de segurança em vários estágios. Durante todo o processo, controles rigorosos são mantidos para garantir estanqueidade à prova de explosão, baixo estresse interno, ausência de flashes agudos e retardamento de chama estável.
I. Armazenamento e pré-tratamento de matérias-primas
Componentes sujeitos a requisitos de pressão e à prova de explosão exigem matérias-primas com tenacidade excepcional, resistência a baixas temperaturas e retardamento de chama; a seleção de materiais e o pré-tratamento constituem a primeira linha de defesa para a segurança.
Classificação e correspondência de matérias-primas
PP modificado de alto impacto e copolímero PP retardador de chama são selecionados para o invólucro, corpo do reservatório de gás e botão de ignição; esses materiais oferecem alta tenacidade, resistência a solventes de butano e resistência a rachaduras durante quedas de baixa temperatura, juntamente com propriedades retardadoras de chama inerentes. GPPS transparente de alta resistência ou PC de qualidade alimentar é usado para a janela transparente de visualização do nível de combustível, enquanto ABS de alto brilho é usado para o pára-brisa e pequenas peças decorativas.
Proibição estrita de reciclagem de materiais: O uso de material reciclado reciclado (sucata de canal/canal) é estritamente proibido para componentes herméticos e que suportam pressão, como reservatórios de gás e carcaças. A degradação molecular no material reciclado reduz a tenacidade, tornando as peças propensas a rachaduras e vazamentos sob cargas de gás pressurizado – representando um risco de explosão. Somente pequenas peças decorativas poderão incorporar até 5% de material reciclado do mesmo tipo de material, desde que pulverizado e peneirado para remoção de partículas grossas. Durante o processo de mistura, masterbatches ecológicos e não migratórios e agentes desmoldantes de baixa volatilidade são usados para evitar reações de inchaço entre aditivos e butano, que poderiam causar vazamento no revestimento. O PP retardador de chama é misturado e armazenado separadamente do PP e ABS padrão para evitar comprometer suas propriedades retardantes de chama.
Controle de processo de mistura
É usado um misturador vertical pequeno e de baixa velocidade, operando a 250–280 rpm por um período de 5–8 minutos. O PP modificado não deve sofrer mistura prolongada em alta velocidade; o acúmulo de calor por fricção pode danificar o sistema de têmpera interno e reduzir a resistência ao impacto de queda. Matérias-primas de cores diferentes são misturadas separadamente para evitar variações de cores entre lotes. Após a mistura, a tremonha de material é selada para excluir poeira; poeira fina que entra em um molde com múltiplas cavidades pode facilmente obstruir pequenos canais de ventilação, resultando em pontos pretos ou defeitos de estanqueidade.
Secagem e Desumidificação Padronizadas
ABS e PC (usados para peças transparentes) são altamente higroscópicos; Vestígios de umidade podem formar microbolhas dentro das peças moldadas, causando rachaduras e vazamento de gás sob pressão. A secagem padrão para ABS envolve uma temperatura constante de 80°C por 3 horas, enquanto as janelas de visualização do PC são secas a 110°C por 4 horas usando um secador desumidificador, mantendo o teor de umidade abaixo de 0,04%. O PP modificado possui baixíssima absorção de água; em condições normais de oficina, a secagem é desnecessária, embora no ambiente de alta umidade da estação sul da "chuva de ameixa", a secagem em baixa temperatura a 60°C por 1 hora seja suficiente para remover a umidade da superfície. Dada a pequena capacidade da tremonha das máquinas injetoras, as matérias-primas são secas em pequenos lotes; se a máquina ficar parada por mais de uma hora, o material deverá ser desumidificado novamente para evitar a reabsorção de umidade. As matérias-primas secas são transportadas para a máquina através de tubulações seladas para isolá-las do ar úmido da oficina.
II. Montagem e Pré-aquecimento/Comissionamento de Moldes Pequenos Multicavidades
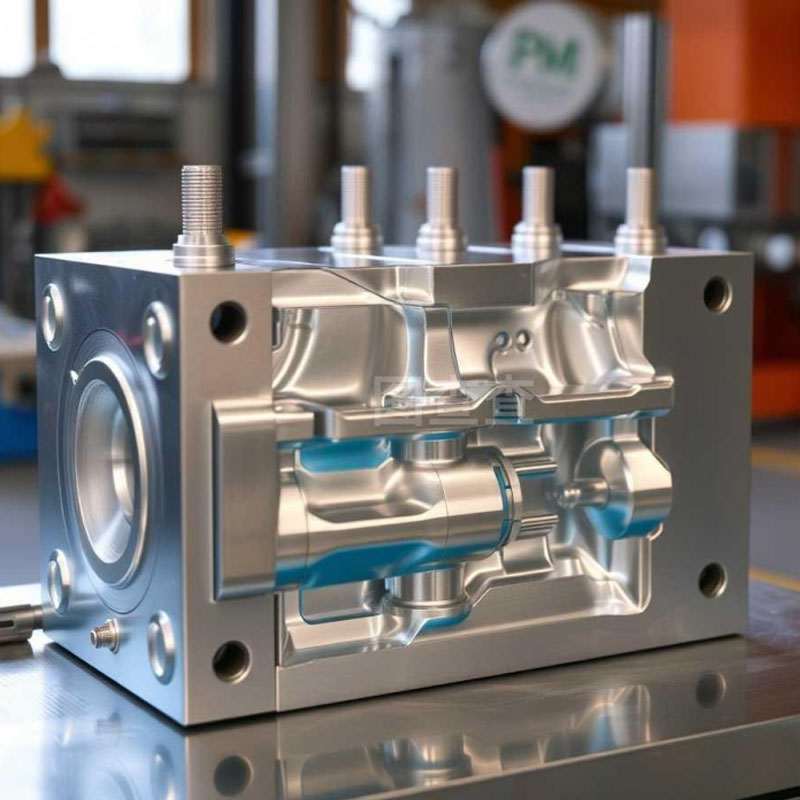
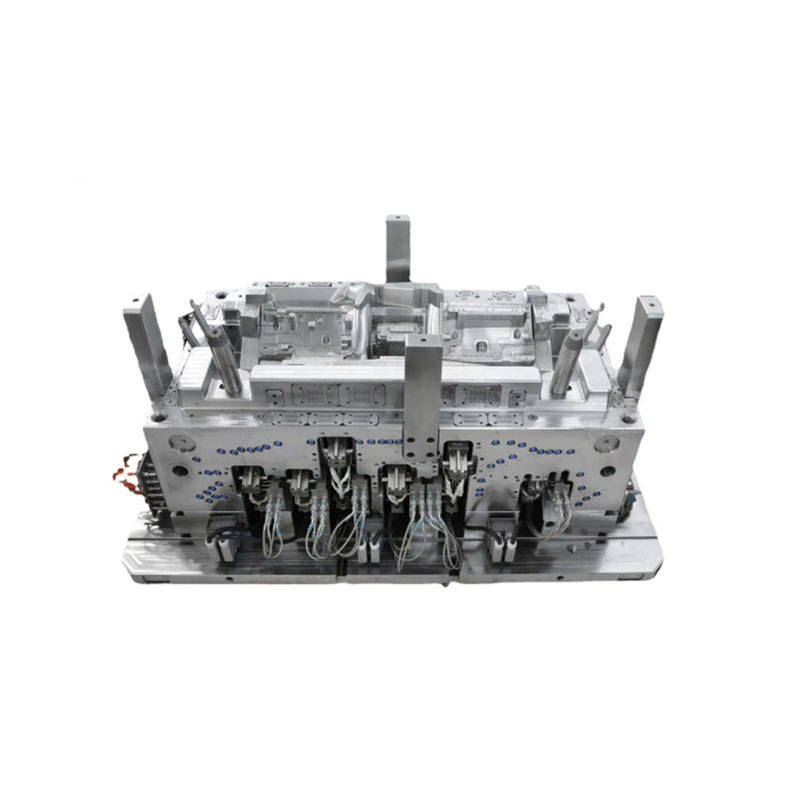
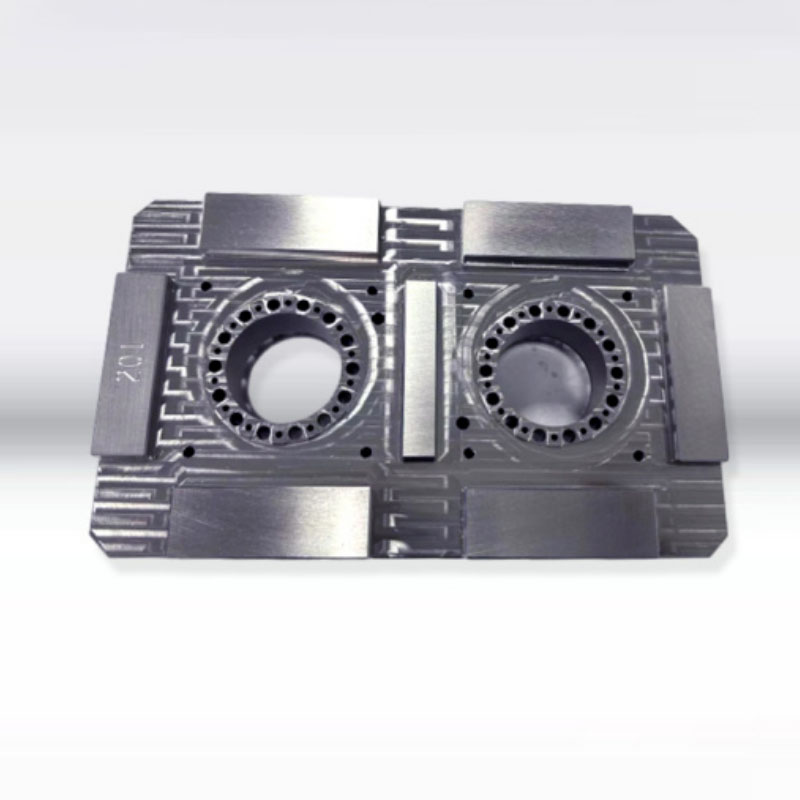
Os componentes mais leves são de tamanho miniatura e os moldes normalmente utilizam uma estrutura balanceada de múltiplas cavidades (por exemplo, 16 ou 32 cavidades). Os principais elementos do projeto incluem balanceamento do rotor, microventilação independente, pinos ejetores de pequeno diâmetro projetados para evitar perfurações e acoplamento de alta precisão das superfícies de separação para evitar flash e vazamento de gás. Aço para moldes e padrões estruturais
Para janelas de visualização transparentes e revestimentos externos de alto brilho, é usado aço S136 com acabamento espelhado e resistente à corrosão; após o polimento, as superfícies ficam livres de arranhões finos ou corrosão. As cavidades do molde para reservatórios de gás PP retardador de chama passam por tratamento de nitretação para resistir à erosão de longo prazo causada pelo pó retardador de chama, prolongando assim a vida útil do molde. Todos os cantos internos apresentam um raio de pelo menos R0,3 para eliminar concentrações de tensão e evitar rachaduras durante impactos de queda. A precisão da usinagem da linha de partição é controlada dentro de 0,01 mm para eliminar rebarbas finas, que poderiam causar lacunas excessivas na montagem ou vazamento de gás.
Projeto de sistema de resfriamento balanceado
Os componentes plásticos do isqueiro têm espessuras de parede de apenas 1,2–2,0 mm, e a uniformidade da espessura da parede do reservatório de gás determina diretamente o desempenho à prova de explosão. O molde utiliza uma rede densa de canais de resfriamento finos posicionados próximos às cavidades; esses canais são perfeitamente simétricos entre as cavidades para garantir taxas de resfriamento consistentes para todas as peças, resultando em encolhimento uniforme e sem desvio dimensional. As temperaturas do molde são controladas por zona: 50–55°C para peças decorativas em ABS e 30–40°C para reservatórios de gás PP retardadores de chama. A temperatura excessiva do molde causa aumento da contração de cristalização no PP, levando a reservatórios de gás subdimensionados e vedação deficiente que resulta em vazamento de gás.
Design otimizado de ventilação e ejeção
Em moldes com múltiplas cavidades, cada cavidade é equipada com microventilação independentes (0,010 mm de profundidade, 2–4 mm de largura), com inserções de ventilação adicionais colocadas em linhas de solda, pontos finais de fluxo e locais de nervuras de paredes espessas. Isto permite a rápida evacuação do ar durante o enchimento em alta velocidade, evitando a fragilidade da linha de solda ou queima localizada. Os pinos ejetores para essas peças pequenas têm diâmetros de apenas 1–2 mm e utilizam uma estratégia de ejeção distribuída multiponto; os pinos são posicionados em áreas de paredes espessas - evitando zonas críticas de hermeticidade - e avançam em dois estágios de baixa velocidade para evitar marcas de tensão ("branqueamento") ou perfurações que possam criar microfissuras.
Especificações de operação do molde
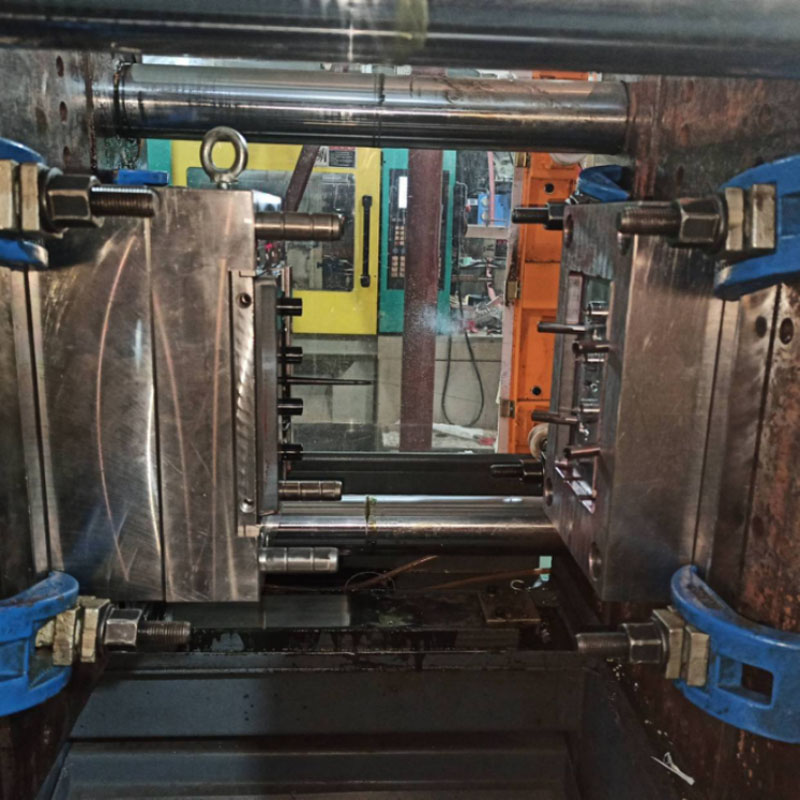
Esses moldes mais leves com múltiplas cavidades são projetados para uso com máquinas de moldagem por injeção pequenas e de precisão (100T–250T) que fornecem força de fixação suficiente para evitar a abertura do molde e a formação de rebarbas durante a injeção em alta velocidade. Realize uma verificação do fluxo de água em cada canal de resfriamento para garantir que não haja bloqueios ou vazamentos; pré-calibrar o sistema de proteção do molde de baixa pressão para que o molde se abra automaticamente ao detectar até mesmo resíduos minúsculos do portão, evitando danos às microcavidades de precisão; limpe completamente o cano antes de processar PP retardador de chama para remover qualquer ABS ou PC residual, o que comprometeria as propriedades retardantes de chama; pré-aqueça o molde por 20 minutos para estabilizar a temperatura antes de iniciar a moldagem experimental.
III. Processo de ciclo de moldagem por injeção padronizado
O ciclo completo de moldagem compreende seis etapas: fixação do molde, injeção escalonada, pressão de retenção escalonada de curta duração, resfriamento rápido, ejeção em baixa velocidade e coleta automática de peças. A estratégia central do processo enfatiza o enchimento de baixo cisalhamento, empacotamento/compensação mínimo e controle rigoroso da tensão interna para evitar a formação de rachaduras invisíveis no alojamento de suporte de pressão.
Controle preciso de temperatura do barril em estágios
Câmaras de ar e invólucros em PP retardadores de chama: 190–215°C; temperatura do bico: 205°C; a temperatura máxima não deve exceder 220°C (o calor excessivo decompõe os aditivos retardadores de chama e reduz drasticamente a resistência do material, tornando as peças propensas a quebrar com o impacto).
Peças decorativas em ABS: 170–195°C; não exceda estritamente 200°C para evitar a liberação de substâncias voláteis irritantes.
Janelas transparentes de PC: 260–280°C; fluidez insuficiente em temperaturas mais baixas leva a linhas de solda.
Enchimento encenado de alta velocidade e velocidade variável
Dado o curto caminho de fluxo de fusão para essas peças pequenas, uma estratégia de enchimento de velocidade variável de três estágios é empregada: buffer de baixa velocidade na porta, enchimento de alta velocidade da cavidade principal e velocidade reduzida com ventilação no final do caminho de fluxo para equilibrar a consistência de enchimento em múltiplas cavidades. Pressão de injeção: 70–95 bar; a pressão excessiva causa flash na linha de partição hermética e alta tensão residual interna na peça; pressão insuficiente resulta em má fusão da linha de solda, levando a rachaduras e vazamento de ar na câmara de ar sob pressão. Se ocorrerem discrepâncias dimensionais entre as cavidades, ajuste a velocidade de injeção em cada estágio para obter um preenchimento equilibrado em todas as cavidades.
Pressão de retenção de dois estágios de curta duração
Componentes mais leves apresentam paredes finas e encolhimento geral mínimo; conseqüentemente, a duração da pressão de retenção é significativamente menor do que a necessária para caixas grandes. O processo emprega uma fase de retenção de dois estágios: enchimento rápido da cavidade em alta pressão seguido de estabilização em baixa pressão para compensar pequenas contrações. Os tempos de retenção são definidos em 4–8 segundos para componentes que suportam pressão (como câmaras de ar) e 3–5 segundos para pequenas peças decorativas. A pressão de retenção não deve ser excessiva para evitar "marcas brancas" ou microfissuras nos locais dos pinos ejetores. A recarga do material ocorre simultaneamente durante a fase de retenção, encurtando o ciclo de moldagem e aumentando a eficiência da produção em massa de moldes com múltiplas cavidades.
Controles de resfriamento e remoção de peças
Os tempos de resfriamento são determinados pela espessura da parede: 2–3 segundos por 1 mm de espessura, com um tempo de resfriamento padrão de 4–6 segundos para câmaras de ar de 1,5 mm. O resfriamento insuficiente leva ao contínuo encolhimento pós-moldagem, resultando em deformação do alojamento e falha na vedação da montagem. A abertura e a ejeção do molde são realizadas em velocidades baixas e constantes, com uma caixa de coleta automática posicionada abaixo do molde para coletar as peças; é proibido o manuseio manual de componentes transparentes ou herméticos para evitar impressões digitais ou contaminação por óleo. As peças recentemente desmoldadas devem ser colocadas planas em bandejas – o empilhamento ou a compressão são estritamente proibidos, pois mesmo uma leve pressão em caixas pequenas pode facilmente causar microfissuras invisíveis.
Somos um fabricante de moldagem de peças de isqueiros de plástico, fornecendo fabricação de moldagem de peças de isqueiros de plástico de alta qualidade. Contanto que você queira personalizar/desenvolver produtos de moldagem de peças plásticas mais leves, você pode nos encontrar. Temos design profissional de moldes de injeção e tecnologia de fabricação madura, fornecendo a você um serviço completo, desde design de produto - fabricação de moldes - produção de produtos - embalagem de produtos - transporte de produtos, podemos ajudá-lo em todos os links. Contanto que você venha até nós, iremos fornecer-lhe o melhor serviço e satisfazê-lo em termos de qualidade do produto, tempo de produção, diálogo de informações, etc.
|
Nome do produto |
Moldagem em esteira |
|
Por favor, forneça |
2D, 3D, amostras ou o tamanho de as imagens multi-ângulo |
|
Hora do Molde |
20-35 dias |
|
Hora do produto |
7 a 15 dias |
|
Precisão do molde |
+/-0,01mm |
|
Vida do molde |
50-100 milhões de fotos |
|
Processo de produção |
Desenhos de auditoria - análise de fluxo de molde - validação de projeto - Materiais personalizados - processamento de moldes - processamento de núcleos - usinagem de eletrodos - Sistema Runner processamento - processamento e aquisição de peças - aceitação de usinagem - cavidade processo de tratamento de superfície - modo complexo Matriz - Todo o revestimento da superfície do molde - Placa de montagem - amostra do molde - teste de amostra - envio amostras |
|
Cavidade do molde |
Uma cavidade, múltiplas cavidades ou a mesma produtos diferentes podem ser feitos juntos |
|
Material do molde |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Sistema de corredor |
Câmara quente e câmara fria |
|
Material base |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Terminar |
Pitting a palavra, acabamento espelhado, superfície fosca, estrias |
|
Padrão |
HASCO, DME ou dependente de |
|
Tecnologia principal |
Fresagem, retificação, CNC, EDM, fio corte, escultura, EDM, tornos, acabamento superficial, etc. |
|
Programas |
CAD, PRO-E, UG Tempo de design: 1-3 dias (circunstâncias normais) |
|
Material do produto |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, QUADRIS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
Sistema de qualidade |
ISO9001:2008 |
|
Estabeleça um horário |
20 dias |
|
Equipamento |
CNC, EDM, corte Máquina, máquinas de plástico, etc. molde de mala de plástico zhe jiang |


Fabricação de moldes de injeção de plástico

Especificações de moldagem de plástico

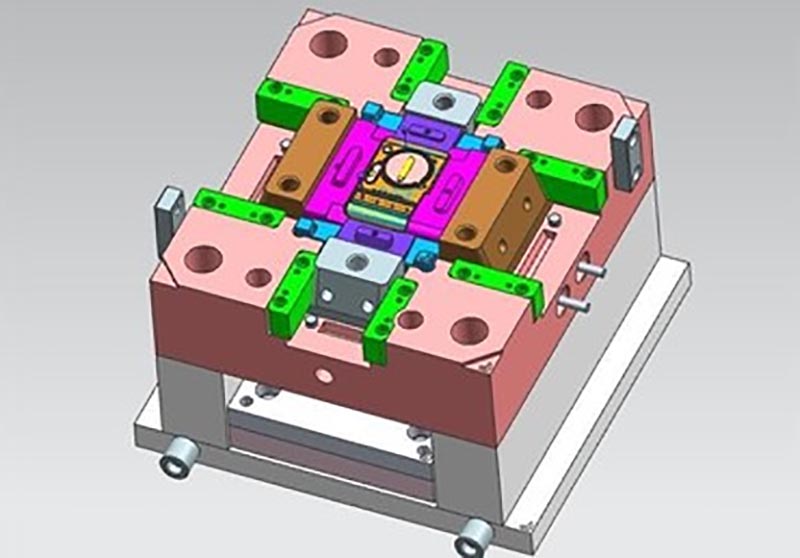
Projeto do molde:



Processo de transação:

Teste de molde:


Embalagem do produto

Fábrica
Somos uma fábrica de moldes de plástico personalizados. Nossa fábrica é fabricante de moldes de injeção de plástico. temos 17 anos de experiência em moldes plásticos personalizados profissionais e 10 anos de experiência em comércio exterior. Nós somos fornecedores de moldes de plástico personalizados. Podemos fornecer serviço personalizado de molde de plástico. Nossa fábrica pode fabricar peças plásticas moldadas por injeção e a qualidade dos produtos irá satisfazê-lo.
Temos mais de 50 máquinas de última geração e centenas de engenheiros e designers. Podemos fornecer um serviço completo, desde o design do produto - fabricação de moldes - produção do produto - embalagem do produto - transporte. Temos uma cadeia produtiva completa. Podemos atender a todas as suas necessidades.
Serviços que prestamos:
Serviço profissional de moldes personalizados, design e fabricação de moldes de plástico. Produção de produtos plásticos, design de produto, design de moldes, personalização de moldes de sopro, personalização de moldes rotacionais, personalização de moldes de fundição sob pressão. Serviços de impressão 3D, serviços de fabricação CNC, embalagens de produtos, embalagens personalizadas, serviços de remessa.










Sempre aderimos aos princípios de qualidade e tempo em primeiro lugar. Ao fornecer aos clientes produtos da mais alta qualidade, tente maximizar a eficiência da produção e reduzir o tempo de produção. Temos orgulho de informar a todos os clientes que nossa empresa não perdeu nenhum cliente desde a sua criação. Se houver algum problema com o produto, buscaremos ativamente uma solução e assumiremos a responsabilidade até o fim.

Perguntas frequentes
Q1: você é uma empresa comercial ou fabricante?
R: Somos fabricantes.
Q2. Quando posso obter a cotação?
R: Geralmente fazemos a cotação dentro de 2 dias após recebermos sua consulta.
Se você for muito urgente, ligue para nós ou informe-nos em seu e-mail para que possamos fazer um orçamento para você primeiro.
Q3. Quanto tempo é o prazo de entrega do molde?
R: Tudo depende do tamanho e da complexidade dos produtos. Normalmente, o prazo de entrega é de 25 dias.
Q4. Não tenho desenho 3D, como devo iniciar o novo projeto?
R: Você pode nos fornecer uma amostra de moldagem, nós o ajudaremos a terminar o design do desenho 3D.
Q5. Antes do envio, como garantir a qualidade dos produtos?
R: Se você não vier à nossa fábrica e também não tiver terceiros para inspeção, seremos seu funcionário de inspeção.
Forneceremos a você um vídeo para detalhes do processo de produção, incluindo relatório do processo, estrutura de tamanho dos produtos e detalhes da superfície, detalhes da embalagem e assim por diante.
Q6. Quais são as suas condições de pagamento?
A: Pagamento do molde: depósito de 40% por T/T adiantado, pagamento do segundo molde de 30% antes de enviar as primeiras amostras de teste, saldo do molde de 30% depois de concordar com as amostras finais.
B: Pagamento da Produção: depósito de 50% adiantado, 50% antes do envio da mercadoria final.
Q7: Como você torna nosso negócio um relacionamento bom e de longo prazo?
R:1. Mantemos boa qualidade e preço competitivo para garantir que nossos clientes se beneficiem de produtos da melhor qualidade.
2. Respeitamos cada cliente como nosso amigo e sinceramente fazemos negócios e fazemos amizade com eles, não importa de onde eles venham.
Hot Tags: Moldagem de peças de isqueiro de plástico, China, fabricante, fornecedor, fábrica, personalizado, atacado, compra, qualidade, mais recente venda, feito na China
Categoria Relacionada
Enviar consulta
Por favor, sinta-se livre para dar o seu inquérito no formulário abaixo. Responderemos em 24 horas.