Lar
>
Produto > Serviço de personalização do núcleo > Moldagem personalizada > Moldagem de peças plásticas de geladeira
Produto
- Serviço de personalização do núcleo
- Assistência médica
- Aparelhos e instrumentos eletrônicos
- Moldes para Suprimentos Materno-Infantis
- Esportes Recreativos
- Arte em móveis domésticos
- Acessórios automotivos
- Transporte e Armazenagem
- Luminárias
- Equipamento de construção
- Produto de embalagem
- Educacional e Laboratórios
- Acessórios para bagagem e roupas
- Produtos de cuidado e limpeza
- Agricultura e Silvicultura
- Equipamento Mecânico
- Suprimentos para animais de estimação
- Utensílios de cozinha
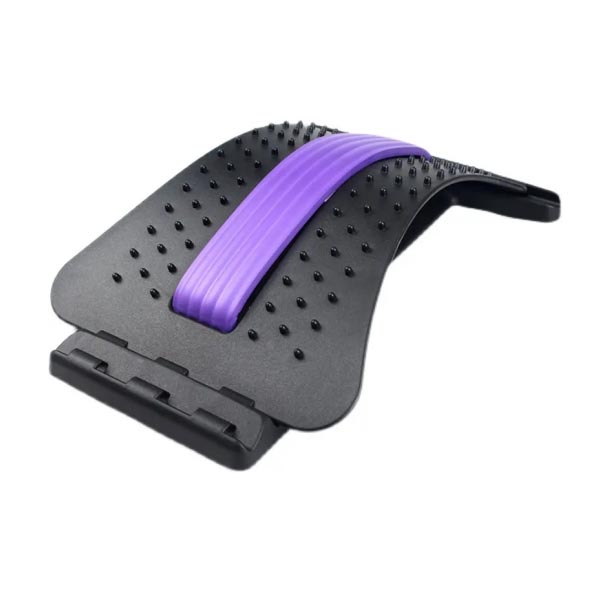
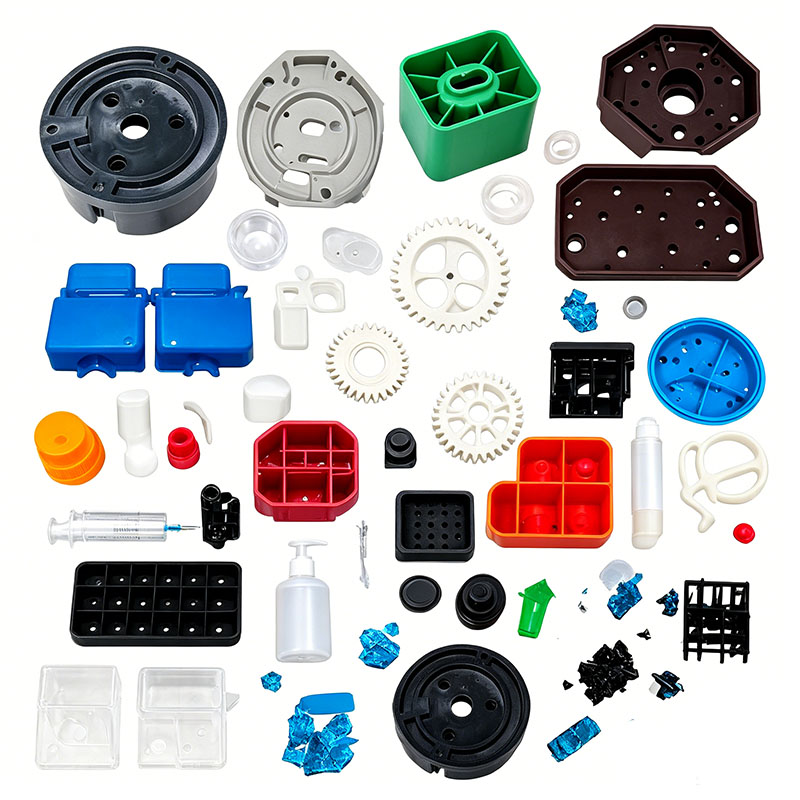
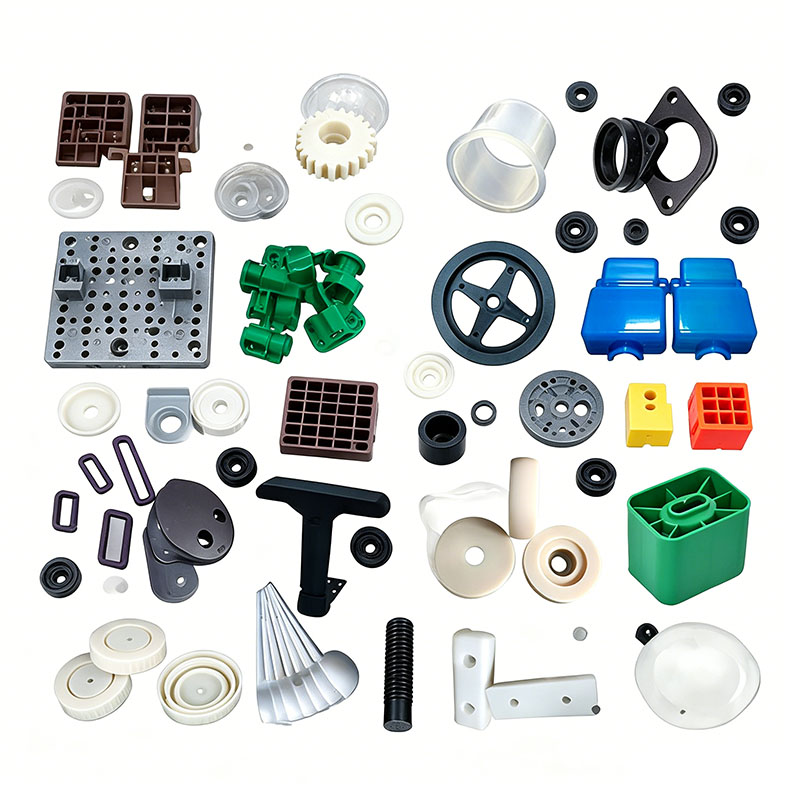
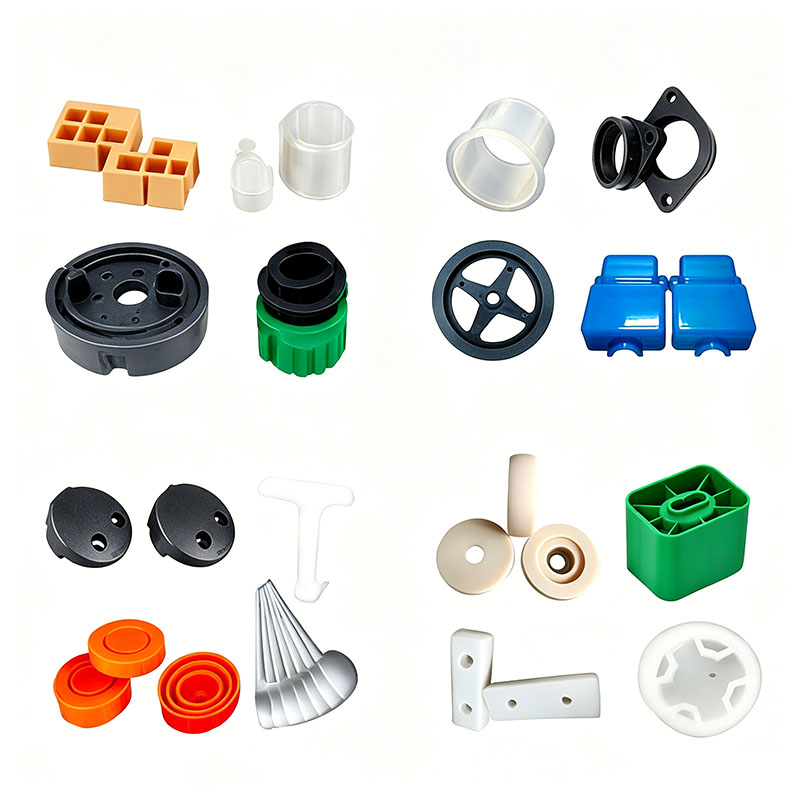
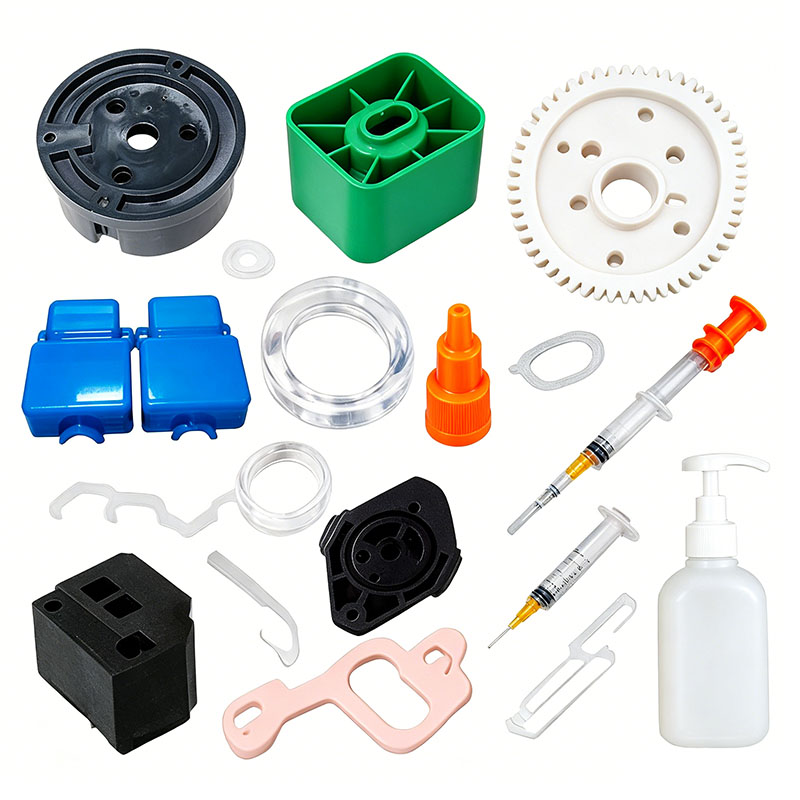
Moldagem de peças plásticas de geladeira
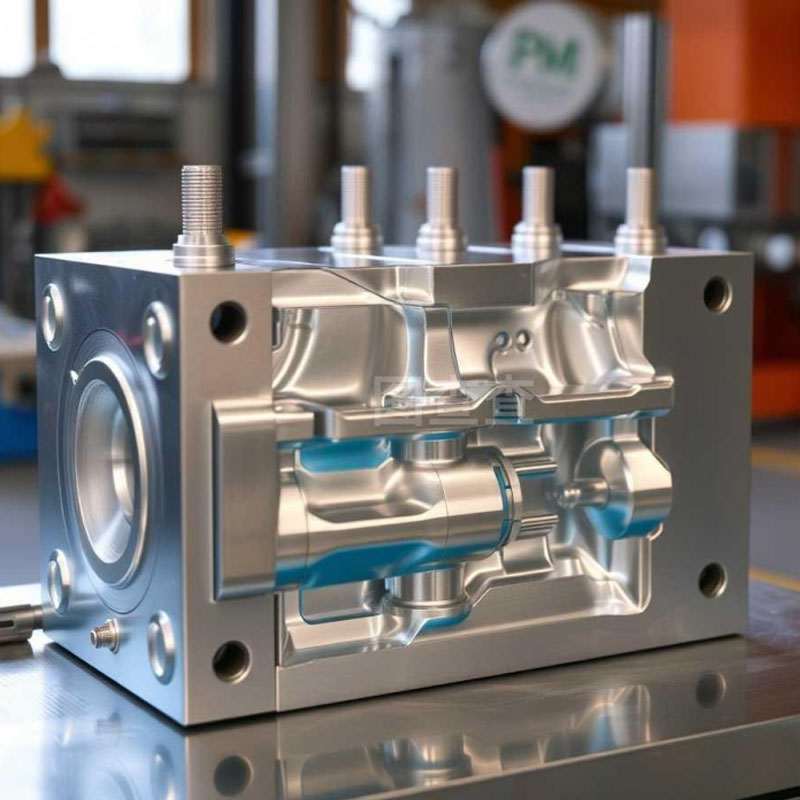
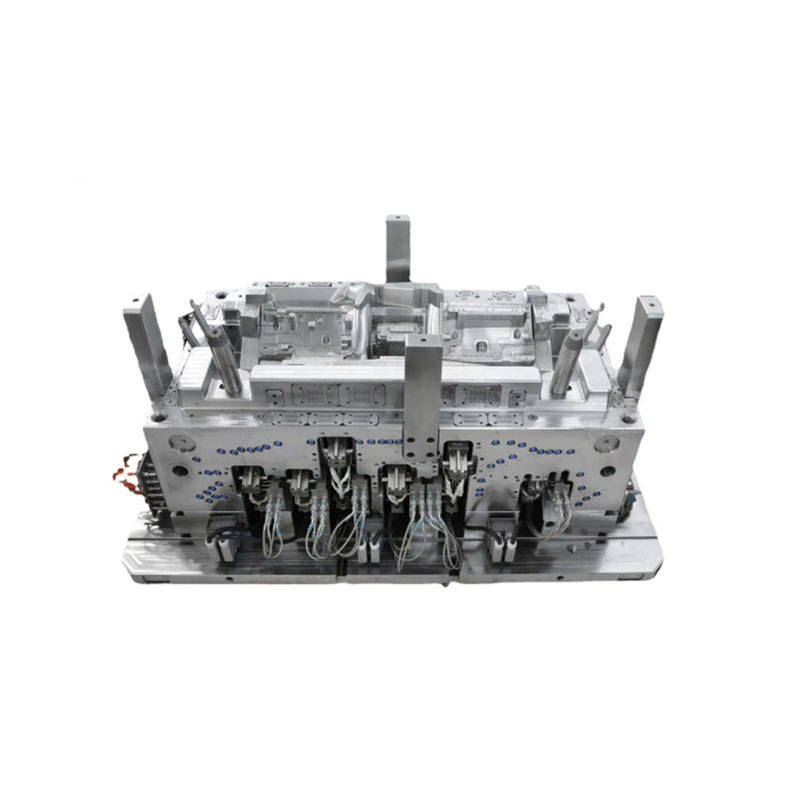
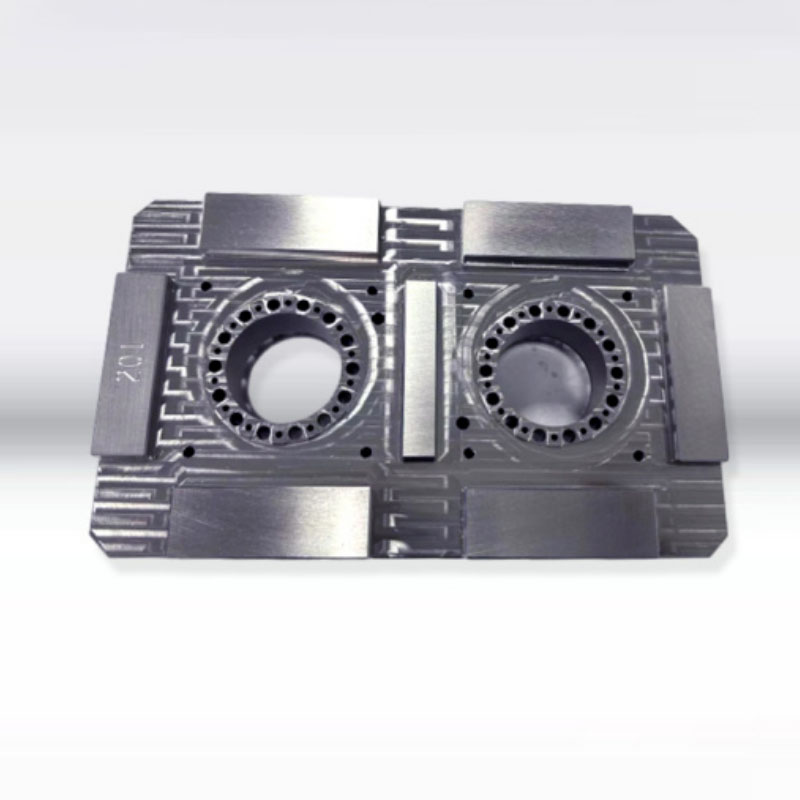
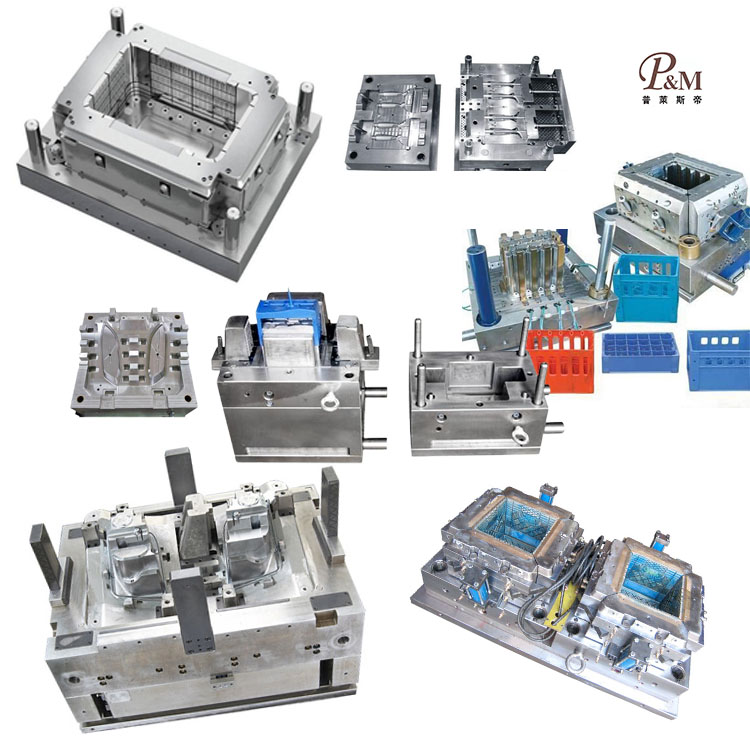
tem 17 anos de tecnologia de fabricação de moldes e pode personalizar a moldagem de peças plásticas de refrigeradores. Fornecemos serviços profissionais de moldagem de peças plásticas personalizadas para refrigeradores e somos um fabricante profissional de moldagem de peças plásticas para refrigeradores. Temos experiência suficiente na seleção de matérias-primas de produtos e materiais de moldes. No processo de personalização de moldagem de peças plásticas de refrigeradores, nossa fábrica pode fornecer um serviço completo. Temos capacidades de design e produção relacionadas à moldagem de peças plásticas de refrigeradores, tais como: design CAD, fabricação de moldes, moldagem por injeção, produção de produtos plásticos, montagem e outras tecnologias.
Enviar consulta
Descrição do produto
Além disso, nossa empresa estabeleceu relações de cooperação com fornecedores de matérias-primas plásticas, fabricantes de impressão, etc. para garantir o fornecimento de matérias-primas e qualidade de impressão. Através de nossa rica experiência e cadeia de suprimentos perfeita, nossa empresa pode fornecer aos clientes produtos de moldagem de peças plásticas personalizadas de alta qualidade para atender às suas necessidades específicas. Ao mesmo tempo, temos 10 anos de experiência profissional em serviços de comércio exterior, entendemos o processo de comércio exterior e atendemos melhor nossos clientes. Para produtos de moldagem de peças plásticas de refrigeradores, podemos fabricar peças plásticas correspondentes, o que é feito principalmente por meio de moldes de injeção.
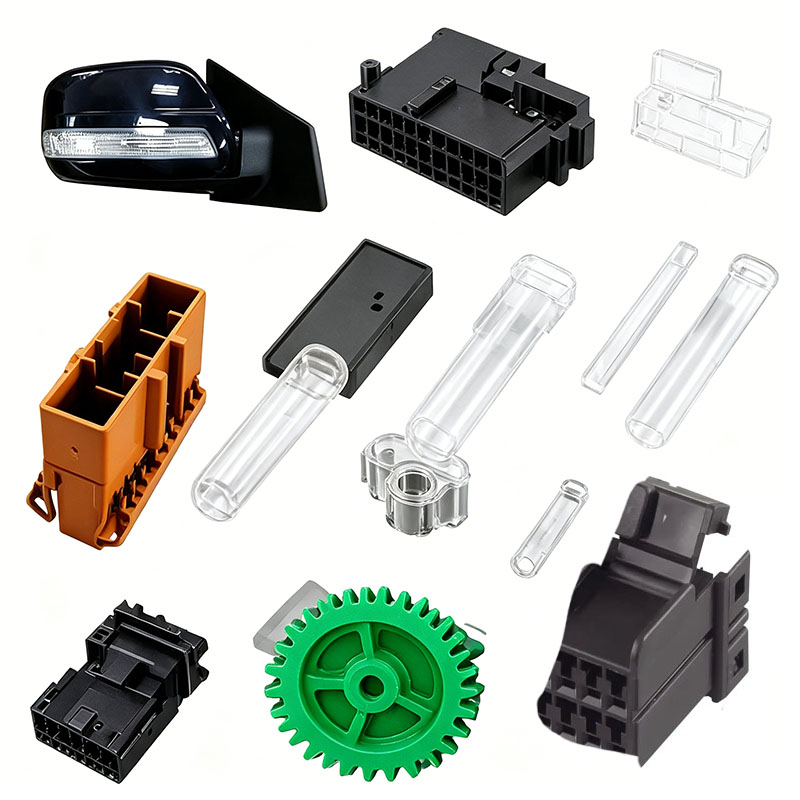
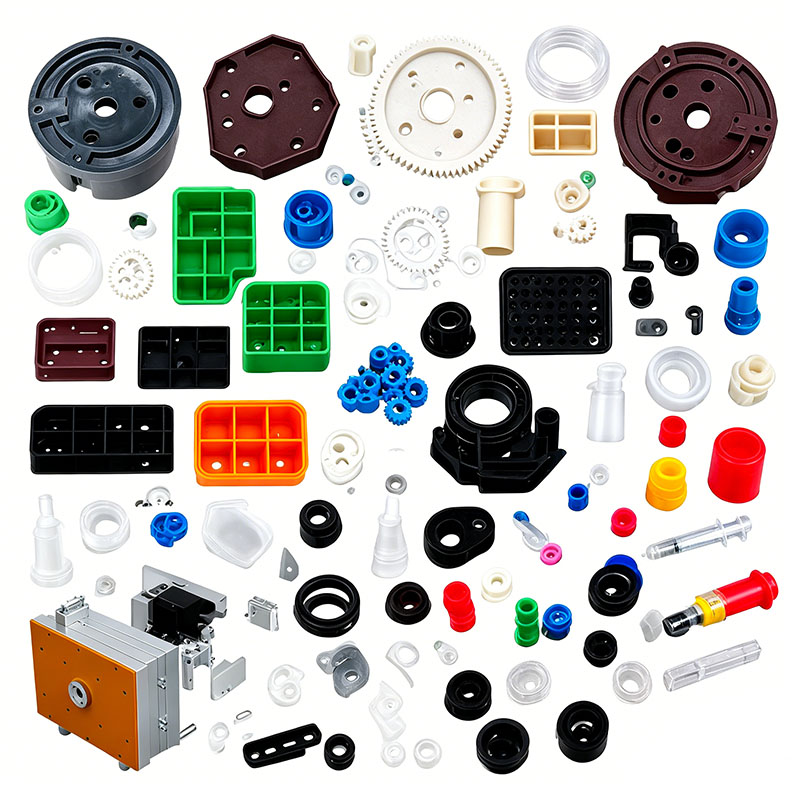
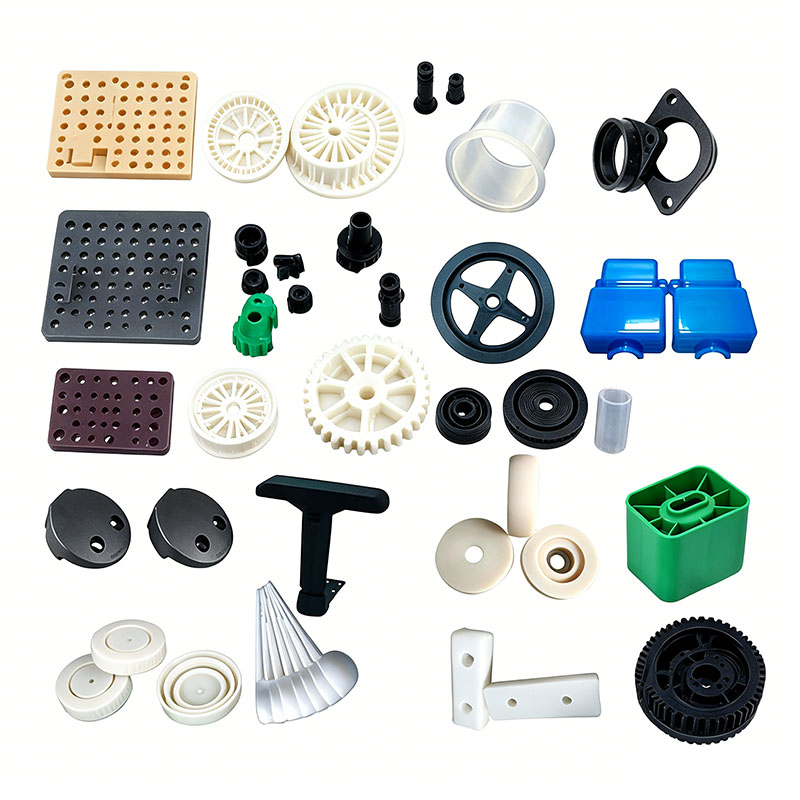
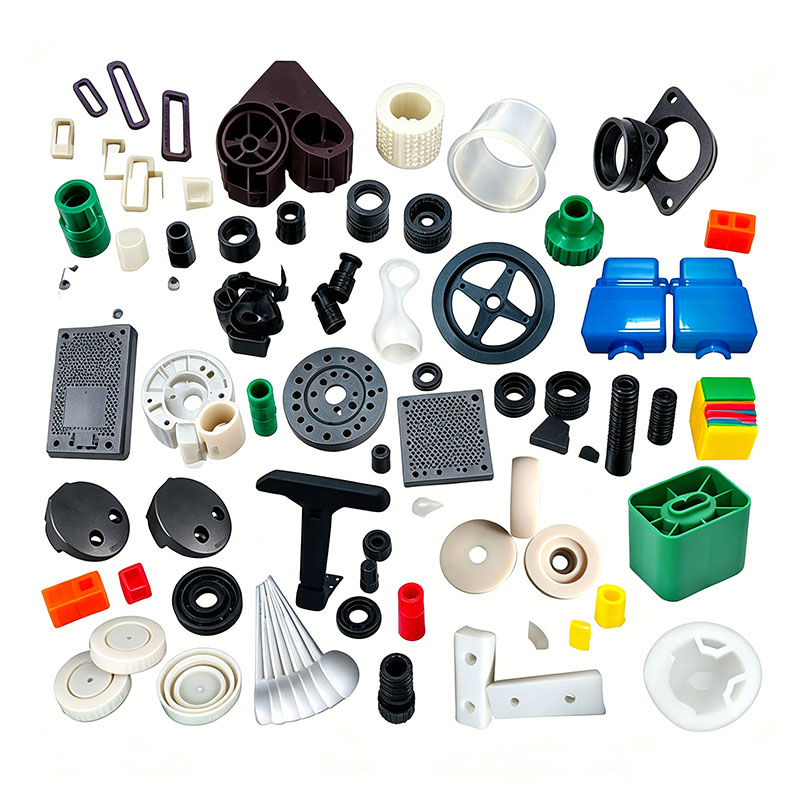
Os componentes plásticos do refrigerador se enquadram em cinco categorias: peças decorativas externas, peças estruturais de suporte de carga, componentes do duto de ar de resfriamento, peças de armazenamento/organização e componentes elétricos retardadores de chamas. Os exemplos incluem revestimentos de portas, revestimentos internos, gavetas e caixas de gavetas, suportes de prateleiras, tampas de dutos de ar, bandejas de gelo, suportes de vedação de portas, coberturas de compressores e divisórias internas. Esses produtos operam em ambientes oscilando entre -20°C e a temperatura ambiente e entram em contato com umidade e óleos alimentares. Os requisitos específicos incluem retardamento de chama, resistência ao impacto em baixas temperaturas e estabilidade dimensional (resistência à deformação). Os materiais convencionais incluem HIPS, PP modificado, ABS, GPPS e ABS retardador de chamas. Os principais parâmetros de moldagem concentram-se na tenacidade a baixas temperaturas, baixo encolhimento, inodoro, baixo estresse interno e resistência à hidrólise. As seções a seguir descrevem os fundamentos da moldagem, abrangendo o pré-tratamento da matéria-prima, o projeto do molde, o processo de moldagem por injeção, o pós-processamento e a prevenção de defeitos.
I. Seleção e pré-tratamento de matérias-primas
Seleção e correspondência de materiais
O PP modificado é usado principalmente para revestimentos internos, gavetas de armazenamento e caixas de vegetais devido à sua resistência a baixas temperaturas, resistência à gordura, baixa absorção de água e custo moderado. O ABS é selecionado para painéis de portas e acabamentos decorativos devido ao seu alto brilho, o que facilita a laminação e pintura do filme. O HIPS de alto impacto é usado para revestimentos de isolamento de gabinetes e placas de dutos de ar, oferecendo baixo encolhimento de moldagem e rigidez estável. GPPS é usado para caixas transparentes de frescor e prateleiras de armazenamento. O ABS retardador de chamas é usado em coberturas de compressores e caixas elétricas para atender aos padrões de segurança contra incêndio de eletrodomésticos.
Rigoroso controle de reciclagem de materiais: A taxa de inclusão de remoído (sprues/runners) para peças estéticas não deve ultrapassar 10%. É proibida a mistura de sucata reciclada em revestimentos internos ou prateleiras portantes; a reciclagem repetida reduz significativamente a resistência a baixas temperaturas, tornando as peças propensas a rachar durante o armazenamento de alimentos congelados. Ao misturar materiais, somente agentes desmoldantes de baixa migração e de qualidade alimentar e masterbatches inodoros são permitidos; é estritamente proibido o uso de aditivos pungentes para evitar odores residuais no interior do refrigerador. Os materiais retardadores de chama devem ser misturados e processados separadamente dos plásticos padrão para evitar comprometer as propriedades retardantes de chama.
Requisitos de controle de mistura
Use um misturador vertical para misturar materiais em baixa velocidade (abaixo de 300 rpm) por 6 a 10 minutos. O PP preenchido/modificado não deve ser submetido à mistura em alta velocidade para evitar aglomeração do pó, o que causa corrosão superficial. ABS e HIPS são relativamente frágeis; o acúmulo de calor induzido por fricção deve ser minimizado para evitar a degradação prematura e o amarelecimento dos pellets. Após a mistura, os materiais devem ser armazenados em recipientes fechados para evitar contaminação por poeira ou óleo.
Especificações de secagem e desumidificação
ABS e HIPS são altamente higroscópicos; a moldagem com alto teor de umidade leva a listras prateadas e bolhas, tornando as peças propensas a fraturar nos locais das bolhas sob tensão de baixa temperatura. Padrões de secagem: ABS a 80°C constantes por 3–4 horas; HIPS a 75°C por 3 horas; teor de umidade controlado abaixo de 0,04%. PP e GPPS têm absorção de água extremamente baixa e geralmente não requerem secagem para produção padrão; entretanto, em ambientes de alta umidade (como a estação de “chuva de ameixa” nas regiões do sul), a secagem a 60°C por 1 hora para remover a umidade da superfície é suficiente. Após a secagem, os materiais devem ser transportados através de funis selados para evitar a reabsorção da umidade atmosférica.
II. Pontos-chave para projeto de molde e configuração de máquina
As peças plásticas dos refrigeradores são normalmente invólucros de grandes áreas e paredes finas. Os forros e gavetas apresentam grandes dimensões com espessuras de parede de 1,6–2,2 mm; espessura irregular os torna propensos a marcas de afundamento e empenamento. O projeto do molde concentra-se na otimização de sistemas de resfriamento, ventilação e ejeção balanceada.
Seleção de aço para molde
Para invólucros de portas externas em ABS, aço 718H pré-endurecido com acabamento espelhado é usado na cavidade para garantir uma superfície uniforme e brilhante, livre de arranhões ou buracos após o polimento. O aço pré-endurecido P20 é selecionado para moldes de revestimento PP e HIPS para garantir uma produção em massa estável. Cavidades para moldes que utilizam materiais preenchidos/modificados ou retardadores de chama passam por tratamento de nitretação para resistir à erosão causada por pós e aditivos retardadores de chama, prolongando assim a vida útil do molde. Todos os cantos internos apresentam filetes de raio (R) para eliminar concentrações de tensão e evitar rachaduras durante ciclos térmicos de baixa temperatura.
Sistema de resfriamento balanceado (chave para evitar empenamento)
Forros e gavetas longas têm altas relações comprimento/largura; os moldes utilizam canais de resfriamento conformados e simétricos envolvendo ambos os lados. Núcleos de resfriamento em espiral são instalados em saliências de montagem de paredes espessas e nervuras de reforço para minimizar diferenças de temperatura entre seções grossas e finas. Controle estrito de temperatura do molde por zonas: 50–60°C para peças cosméticas ABS; 30–40°C para revestimentos de PP; 40–50°C para componentes de dutos de ar HIPS. As temperaturas excessivas do molde de PP agravam o encolhimento da cristalização, levando a gavetas subdimensionadas e emperramento durante a operação; por outro lado, temperaturas excessivamente baixas resultam em alta tensão residual interna, causando empenamento ou deformação durante o uso em baixas temperaturas.
Design de ventilação e ejeção balanceada
Para revestimentos de grandes áreas com longos caminhos de fluxo de fusão, é provável que ocorra aprisionamento de ar e queima em linhas de solda distantes; ranhuras de ventilação finas e contínuas (0,012 mm de profundidade) são usinadas ao longo dos lados longos da superfície de partição. As nervuras densas na parte inferior utilizam um layout simétrico de vários pontos de pinos ejetores e ejetores planos para garantir uma força de ejeção uniforme e evitar que a gaveta se incline ou levante para um lado. Blocos ejetores auxiliares são adicionados à placa de cobertura do duto de ar de parede fina para evitar perfuração ou branqueamento por tensão.
Especificações de instalação e configuração do molde
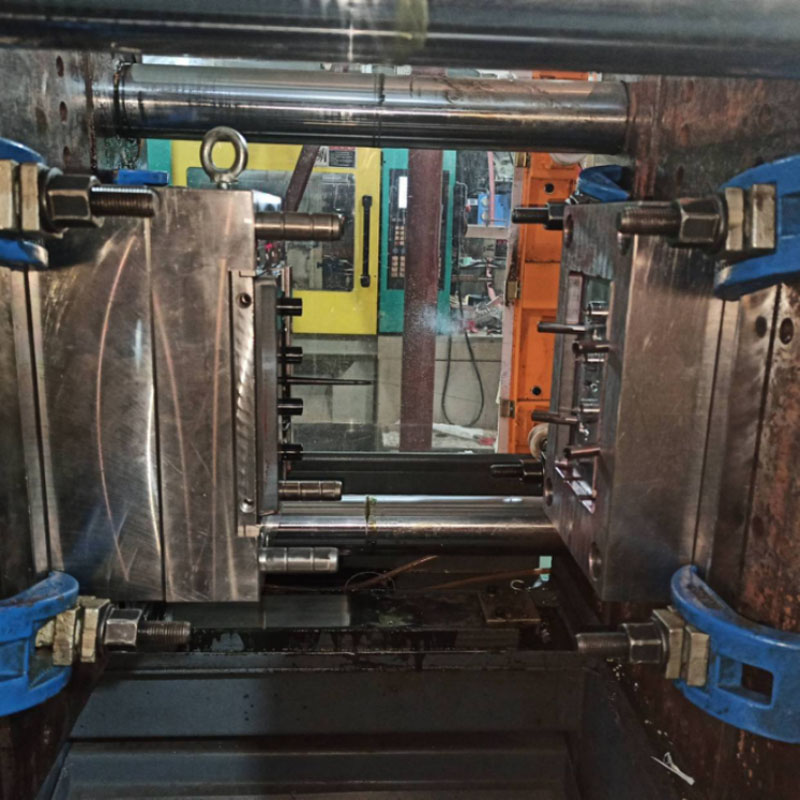
Moldes grandes para revestimentos de refrigeradores e revestimentos de portas são combinados com máquinas de moldagem por injeção 500T–1000T; as placas de fixação devem ser apertadas uniformemente para evitar flashes extensos causados pela injeção de alta pressão. Os detectores de fluxo são instalados nos circuitos de refrigeração para garantir um fluxo desobstruído; a proteção de fechamento do molde de baixa pressão é calibrada para evitar danos à cavidade causados por material residual do canal de entrada; e testes abrangentes de vazamento são realizados nas conexões do circuito de resfriamento para eliminar a entrada de umidade no fundido, o que poderia causar bolhas.
III. Pontos-chave do controle do processo de moldagem por injeção
Estratégia central do processo: Baixo cisalhamento, pressão de retenção escalonada e resfriamento adequado para minimizar o estresse interno da moldagem e aumentar a resistência ao impacto em baixas temperaturas. Zoneamento de temperatura do barril
Estrutura da porta em ABS: Zona de alimentação 160°C, zona intermediária 180–190°C, bocal 195–205°C; a temperatura não deve exceder 210°C, pois o calor elevado reduz a tenacidade do material, tornando-o propenso a rachar com o impacto em ambientes frios.
Gaveta/revestimento interno em PP modificado: 190–220°C, bocal 210°C; o calor excessivo causa migração aditiva, resultando em manchas brancas e odores nas paredes internas.
Painel do duto de ar HIPS: 180–205°C; componentes elétricos ABS retardadores de chama: temperatura máxima de 230°C para evitar decomposição e falha do sistema retardador de chama.
Enchimento de injeção encenada
Os revestimentos internos longos e as gavetas utilizam enchimento de velocidade variável em três estágios: buffer de baixa velocidade na porta, enchimento de velocidade média a alta para a seção intermediária da cavidade e velocidade reduzida na área da linha de solda distal para minimizar o estresse interno causado pelo cisalhamento molecular. Pressão de injeção: 80–110 bar; pressão insuficiente resulta em linhas de solda fracas, propensas à quebra após o resfriamento, enquanto pressão excessiva causa aumento de rebarbas e acúmulo de tensão interna.
Pressão de retenção em dois estágios
PP apresenta retração de cristalização significativa; portanto, é necessária uma pressão de retenção de dois estágios para compensação. O primeiro estágio preenche a cavidade, enquanto o segundo estágio compensa a contração por resfriamento, eliminando marcas de afundamento nas paredes laterais e no fundo do revestimento interno. Tempo de espera: 6–10s para painéis de dutos de ar de paredes finas, 12–18s para gavetas de armazenamento de paredes grossas; a plastificação do material para o próximo ciclo ocorre simultaneamente durante a fase de retenção para encurtar o ciclo geral de moldagem.
Especificações de resfriamento e remoção de peças
O tempo de resfriamento é calculado em 3–4s por 1 mm de espessura da parede; um revestimento interno padrão de 2 mm requer 8–12s de resfriamento. Peças com resfriamento insuficiente podem parecer planas após a desmoldagem, mas podem sofrer deformação permanente durante armazenamento prolongado em baixa temperatura. A abertura e a ejeção do molde devem ser realizadas em velocidades baixas e constantes; um robô automatizado remove as peças, que são então colocadas em um suporte nivelado – empilhar ou comprimir peças plásticas quentes é estritamente proibido.
Somos um fabricante de moldagem de peças plásticas para refrigeradores, fornecendo fabricação de moldagem de peças plásticas para refrigeradores de alta qualidade. Contanto que você queira personalizar/desenvolver produtos de moldagem de peças plásticas para refrigeradores, você pode nos encontrar. Temos design profissional de moldes de injeção e tecnologia de fabricação madura, fornecendo a você um serviço completo, desde design de produto - fabricação de moldes - produção de produtos - embalagem de produtos - transporte de produtos, podemos ajudá-lo em todos os links. Contanto que você venha até nós, iremos fornecer-lhe o melhor serviço e satisfazê-lo em termos de qualidade do produto, tempo de produção, diálogo de informações, etc.
|
Nome do produto |
Moldagem em esteira |
|
Por favor, forneça |
2D, 3D, amostras ou o tamanho de as imagens multi-ângulo |
|
Hora do Molde |
20-35 dias |
|
Hora do produto |
7 a 15 dias |
|
Precisão do molde |
+/-0,01mm |
|
Vida do molde |
50-100 milhões de fotos |
|
Processo de produção |
Desenhos de auditoria - análise de fluxo de molde - validação de projeto - Materiais personalizados - processamento de moldes - processamento de núcleos - usinagem de eletrodos - Sistema Runner processamento - processamento e aquisição de peças - aceitação de usinagem - cavidade processo de tratamento de superfície - modo complexo Matriz - Todo o revestimento da superfície do molde - Placa de montagem - amostra do molde - teste de amostra - envio amostras |
|
Cavidade do molde |
Uma cavidade, múltiplas cavidades ou a mesma produtos diferentes podem ser feitos juntos |
|
Material do molde |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Sistema de corredor |
Câmara quente e câmara fria |
|
Material base |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Terminar |
Pitting a palavra, acabamento espelhado, superfície fosca, estrias |
|
Padrão |
HASCO, DME ou dependente de |
|
Tecnologia principal |
Fresagem, retificação, CNC, EDM, fio corte, escultura, EDM, tornos, acabamento superficial, etc. |
|
Programas |
CAD, PRO-E, UG Tempo de design: 1-3 dias (circunstâncias normais) |
|
Material do produto |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, QUADRIS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
Sistema de qualidade |
ISO9001:2008 |
|
Estabeleça um horário |
20 dias |
|
Equipamento |
CNC, EDM, corte Máquina, máquinas de plástico, etc. molde de mala de plástico zhe jiang |


Fabricação de moldes de injeção de plástico

Especificações de moldagem de plástico

Projeto do molde:



Processo de transação:

Teste de molde:


Embalagem do produto

Fábrica
Somos uma fábrica de moldes de plástico personalizados. Nossa fábrica é fabricante de moldes de injeção de plástico. temos 17 anos de experiência em moldes plásticos personalizados profissionais e 10 anos de experiência em comércio exterior. Nós somos fornecedores de moldes de plástico personalizados. Podemos fornecer serviço personalizado de molde de plástico. Nossa fábrica pode fabricar peças plásticas moldadas por injeção e a qualidade dos produtos irá satisfazê-lo.
Temos mais de 50 máquinas de última geração e centenas de engenheiros e designers. Podemos fornecer um serviço completo, desde o design do produto - fabricação de moldes - produção do produto - embalagem do produto - transporte. Temos uma cadeia produtiva completa. Podemos atender a todas as suas necessidades.
Serviços que prestamos:
Serviço profissional de moldes personalizados, design e fabricação de moldes de plástico. Produção de produtos plásticos, design de produto, design de moldes, personalização de moldes de sopro, personalização de moldes rotacionais, personalização de moldes de fundição sob pressão. Serviços de impressão 3D, serviços de fabricação CNC, embalagens de produtos, embalagens personalizadas, serviços de remessa.










Sempre aderimos aos princípios de qualidade e tempo em primeiro lugar. Ao fornecer aos clientes produtos da mais alta qualidade, tente maximizar a eficiência da produção e reduzir o tempo de produção. Temos orgulho de informar a todos os clientes que nossa empresa não perdeu nenhum cliente desde a sua criação. Se houver algum problema com o produto, buscaremos ativamente uma solução e assumiremos a responsabilidade até o fim.

Perguntas frequentes
Q1: você é uma empresa comercial ou fabricante?
R: Somos fabricantes.
Q2. Quando posso obter a cotação?
R: Geralmente fazemos a cotação dentro de 2 dias após recebermos sua consulta.
Se você for muito urgente, ligue para nós ou informe-nos em seu e-mail para que possamos fazer um orçamento para você primeiro.
Q3. Quanto tempo é o prazo de entrega do molde?
R: Tudo depende do tamanho e da complexidade dos produtos. Normalmente, o prazo de entrega é de 25 dias.
Q4. Não tenho desenho 3D, como devo iniciar o novo projeto?
R: Você pode nos fornecer uma amostra de moldagem, nós o ajudaremos a terminar o design do desenho 3D.
Q5. Antes do envio, como garantir a qualidade dos produtos?
R: Se você não vier à nossa fábrica e também não tiver terceiros para inspeção, seremos seu funcionário de inspeção.
Forneceremos a você um vídeo para detalhes do processo de produção, incluindo relatório do processo, estrutura de tamanho dos produtos e detalhes da superfície, detalhes da embalagem e assim por diante.
Q6. Quais são as suas condições de pagamento?
A: Pagamento do molde: depósito de 40% por T/T adiantado, pagamento do segundo molde de 30% antes de enviar as primeiras amostras de teste, saldo do molde de 30% depois de concordar com as amostras finais.
B: Pagamento da Produção: depósito de 50% adiantado, 50% antes do envio da mercadoria final.
Q7: Como você torna nosso negócio um relacionamento bom e de longo prazo?
R:1. Mantemos boa qualidade e preço competitivo para garantir que nossos clientes se beneficiem de produtos da melhor qualidade.
2. Respeitamos cada cliente como nosso amigo e sinceramente fazemos negócios e fazemos amizade com eles, não importa de onde eles venham.
Hot Tags: Moldagem de peças de plástico para refrigeradores, China, fabricante, fornecedor, fábrica, personalizado, atacado, compra, qualidade, mais recente venda, feito na China
Categoria Relacionada
Enviar consulta
Por favor, sinta-se livre para dar o seu inquérito no formulário abaixo. Responderemos em 24 horas.