Lar
>
Produto > Serviço de personalização do núcleo > Moldagem personalizada > Moldagem de peças sobressalentes de motocicleta com tampa lateral de plástico
Produto
- Serviço de personalização do núcleo
- Assistência médica
- Aparelhos e instrumentos eletrônicos
- Moldes para Suprimentos Materno-Infantis
- Esportes Recreativos
- Arte em móveis domésticos
- Acessórios automotivos
- Transporte e Armazenagem
- Luminárias
- Equipamento de construção
- Produto de embalagem
- Educacional e Laboratórios
- Acessórios para bagagem e roupas
- Produtos de cuidado e limpeza
- Agricultura e Silvicultura
- Equipamento Mecânico
- Suprimentos para animais de estimação
- Utensílios de cozinha
Moldagem de peças sobressalentes de motocicleta com tampa lateral de plástico
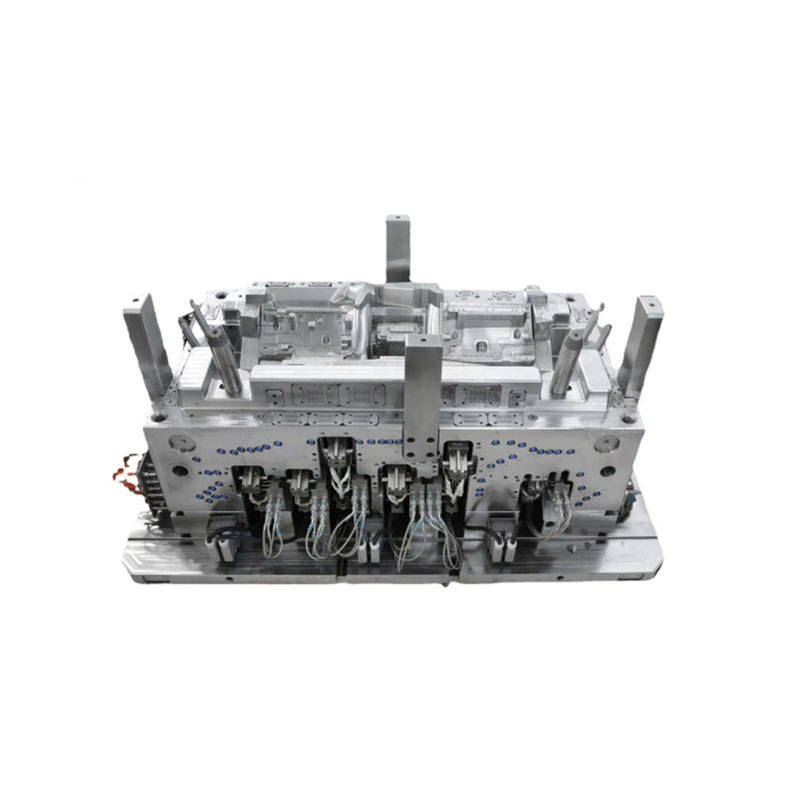
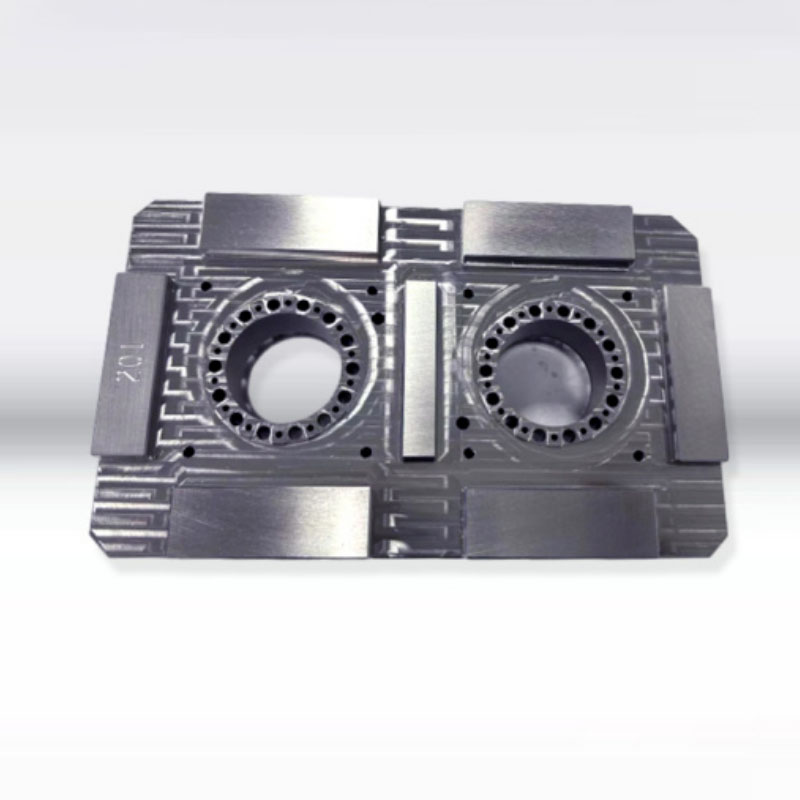
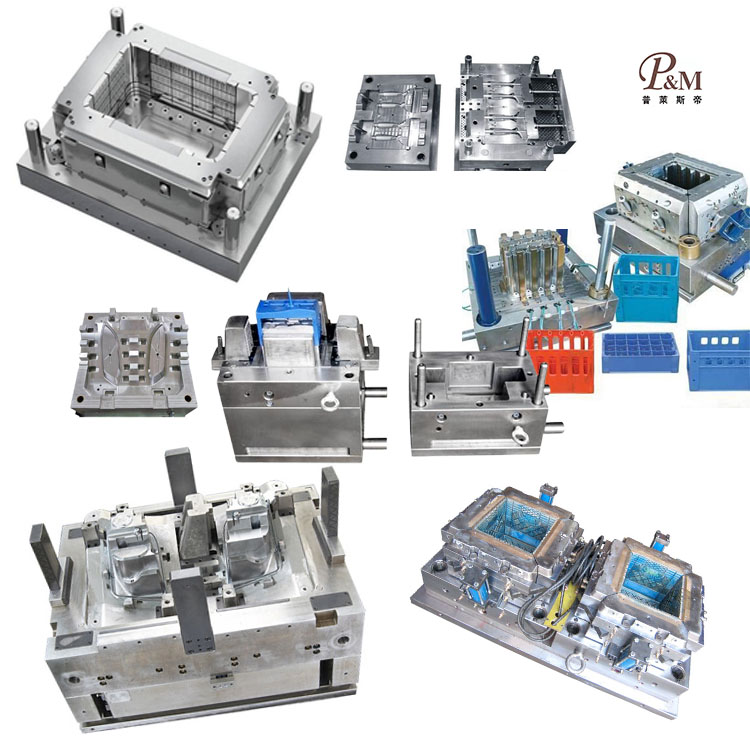
tem 17 anos de tecnologia de fabricação de moldes e pode personalizar a moldagem de peças sobressalentes de motocicletas com tampa lateral de plástico. Nós fornecemos serviços profissionais de moldagem de peças sobressalentes para motocicletas com tampa lateral de plástico personalizado e somos um fabricante profissional de moldagem de peças sobressalentes para motocicletas com tampa lateral de plástico. Temos experiência suficiente na seleção de matérias-primas de produtos e materiais de moldes. No processo de personalização da moldagem de peças sobressalentes de motocicletas com tampa lateral de plástico, nossa fábrica pode fornecer um serviço completo. Temos capacidades de design e produção relacionadas à moldagem de peças sobressalentes de motocicletas de tampas laterais de plástico, tais como: design CAD, fabricação de moldes, moldagem por injeção, produção de produtos plásticos, montagem e outras tecnologias.
Enviar consulta
Descrição do produto
Além disso, nossa empresa estabeleceu relações de cooperação com fornecedores de matérias-primas plásticas, fabricantes de impressão, etc. para garantir o fornecimento de matérias-primas e qualidade de impressão. Através de nossa rica experiência e cadeia de suprimentos perfeita, nossa empresa pode fornecer aos clientes produtos de moldagem de peças sobressalentes de motocicleta com tampa lateral de plástico personalizados de alta qualidade para atender às suas necessidades específicas. Ao mesmo tempo, temos 10 anos de experiência profissional em serviços de comércio exterior, entendemos o processo de comércio exterior e atendemos melhor nossos clientes. Para produtos de moldagem de peças sobressalentes de motocicleta com tampa lateral de plástico, podemos fabricar peças de plástico correspondentes, o que é feito principalmente por meio de moldes de injeção.
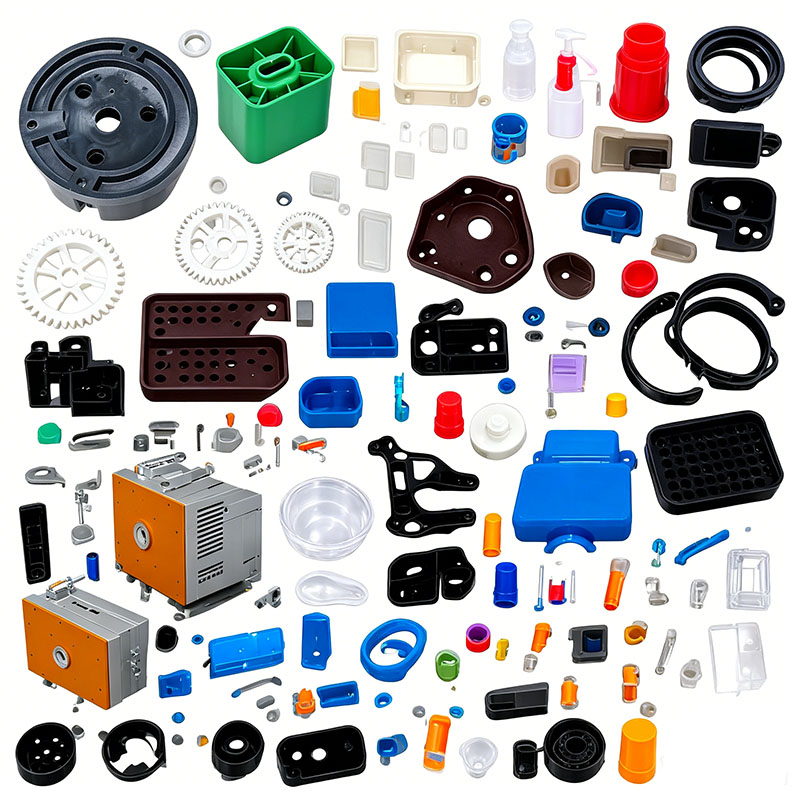
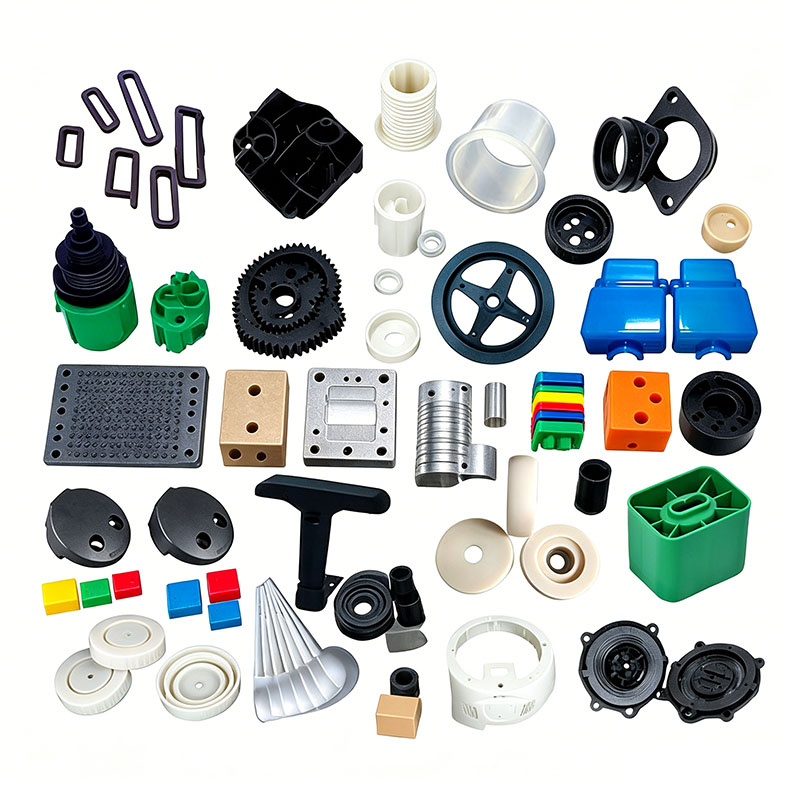
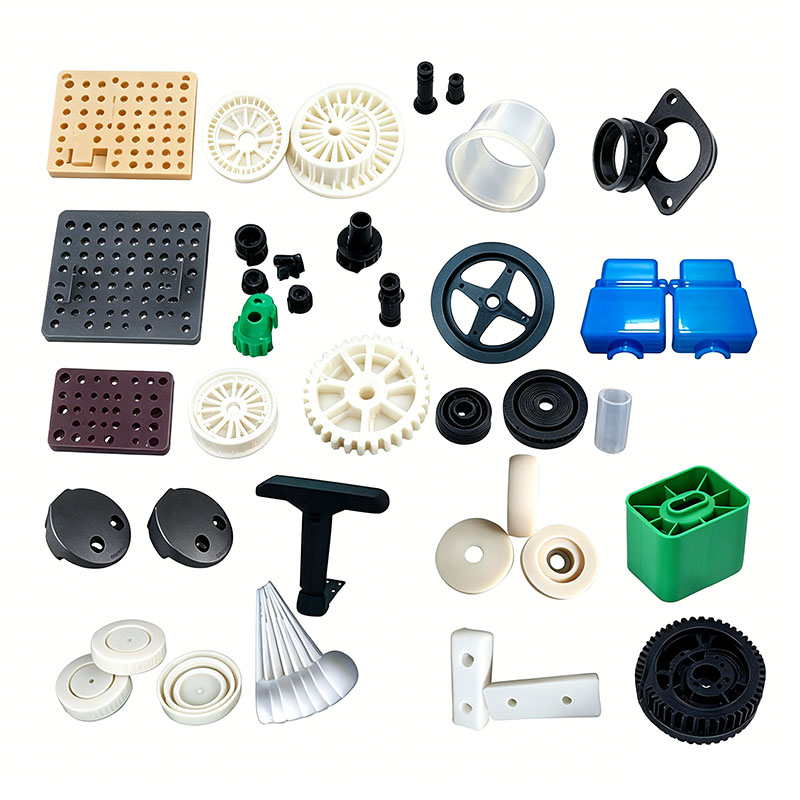
As tampas laterais de plástico da motocicleta são componentes externos expostos montados em ambos os lados da carroceria do veículo. Eles estão sujeitos à exposição prolongada aos raios UV externos, chuva, corrosão do óleo, impactos de detritos da estrada, altas temperaturas do motor e vibração contínua. Como peças curvas de grande área superficial, paredes finas, elas exigem padrões excepcionais em relação ao brilho da superfície, resistência às intempéries, resistência ao impacto em baixas temperaturas, precisão dimensional e tensão interna mínima. Os materiais convencionais incluem ligas ASA e ABS/PC resistentes às intempéries, enquanto alguns modelos econômicos utilizam PP modificado preenchido com talco. As seções a seguir descrevem as principais considerações sobre moldagem – abrangendo matérias-primas, moldes, processos de moldagem por injeção, pós-processamento e controle de defeitos – em um artigo que totaliza aproximadamente 1.500 palavras.
I. Seleção de matéria-prima e fundamentos de moldagem de pré-tratamento
Combinação de Materiais e Controle de Remoagem
Os modelos topo de gama utilizam ASA pela sua resistência aos raios UV (evitando o amarelecimento) e resistência superior às intempéries; os modelos intermediários empregam ligas ABS/PC para alta tenacidade e resistência a trincas durante o ciclo térmico; os modelos orçamentários usam PP modificado preenchido para economia e resistência ao óleo.
Como componentes externos, as tampas laterais devem ser produzidas principalmente em resina virgem. A taxa de reutilização de sprues e canais limpos do mesmo material é limitada a 8%, e o material reciclado deve ser peneirado para remover partículas grossas. A mistura com sucata reciclada de outros materiais é estritamente proibida, pois os contaminantes causam variações na cor da superfície e reduzem a resistência ao impacto, levando a falhas quebradiças no momento do impacto.
Os materiais são misturados com masterbatches de cores resistentes às intempéries, masterbatches resistentes a UV e agentes desmoldantes resistentes a óleo e de baixa floração para evitar "desabrochar" (névoa superficial) ou branqueamento causado pelo contato prolongado com óleo. Os materiais retardadores de chama e reforçados com fibra de vidro devem ser misturados e armazenados separadamente dos materiais padrão para uso externo para evitar contaminação cruzada. A mistura deve ocorrer em velocidades baixas (abaixo de 300 rpm) por 6–10 minutos; o atrito em alta velocidade pode degradar os aditivos resistentes aos raios UV e reduzir a vida útil externa do componente.
Padrões rigorosos para secagem e desumidificação
ASA e ABS/PC são altamente higroscópicos; vestígios de umidade podem formar microbolhas dentro da peça plástica. Essas bolhas podem levar à delaminação em grande escala da pintura após o revestimento e fazer com que a peça rache ao longo dos locais das bolhas quando sujeita a impacto durante a operação do veículo. O ASA é seco com ar quente a 85°C por 4 horas; A liga ABS/PC é seca a 90°C durante 5–6 horas, com teor de umidade controlado abaixo de 0,04%. O PP preenchido é seco a 60°C durante 1 hora – especificamente durante a estação chuvosa – para remover a umidade da superfície. Após a secagem, as matérias-primas são transportadas para a máquina através de uma tremonha selada para evitar a reabsorção da umidade da oficina ou da névoa de óleo.
II. Fundamentos de projeto de molde de tampa lateral e processamento de máquina
A tampa lateral é um componente de parede fina com superfície curva; enquanto a espessura geral da parede é de 1,8–2,3 mm, as nervuras de reforço internas e os postes de montagem de encaixe rápido atingem espessuras de 4–6 mm. Diferenciais significativos de temperatura entre seções grossas e finas tornam a peça propensa a encolhimento e empenamento, levando potencialmente a lacunas de montagem inconsistentes entre as tampas esquerda e direita. Conseqüentemente, o projeto do molde prioriza polimento espelhado, resfriamento simétrico, ventilação balanceada e ejeção balanceada.
Seleção de aço para molde
O aço com acabamento espelhado resistente à corrosão S136 é selecionado para todas as cavidades estéticas; o polimento de precisão garante uma superfície livre de buracos ou arranhões, promovendo uma adesão uniforme da tinta. As cavidades para tampas laterais preenchidas com PP passam por tratamento de nitretação para resistir ao desgaste abrasivo de longo prazo causado pelas cargas de talco. Todos os cantos internos e externos apresentam raios de pelo menos 1,5 mm para eliminar concentrações de tensões, evitando trincas causadas por vibração ou ciclagem térmica. A precisão da usinagem da linha de partição é mantida em ≤0,01 mm para minimizar rebarbas finas, garantindo uma montagem suave e evitando folgas excessivas.
Sistema de resfriamento balanceado (chave para controle de empenamento)
Dada a curvatura pronunciada da tampa lateral, o molde utiliza canais de resfriamento simétricos que seguem o contorno do produto, garantindo um layout perfeitamente equilibrado entre lados longos/curtos e superfícies internas/externas. Postes de montagem de paredes espessas incorporam núcleos de resfriamento em espiral internos para facilitar a dissipação de calor simultânea e equilibrada, reduzindo assim os diferenciais de temperatura entre seções grossas e finas. As temperaturas do molde são controladas por zona: 55–65°C para tampas laterais ASA, 70–80°C para ABS/PC e 30–40°C para PP preenchido. Se a temperatura do molde PP for muito alta, a contração de cristalização aumenta, levando a desvios dimensionais nas tampas laterais esquerda e direita e lacunas de montagem irregulares; se a temperatura for muito baixa, uma tensão interna residual significativa permanecerá, fazendo com que o invólucro se deforme ou se deforme sob as flutuações do calor do verão e do frio do inverno.
Otimização de ventilação e ejeção balanceada
Dado o longo caminho de fluxo do fundido para as tampas laterais, canais de ventilação finos e contínuos (0,012–0,015 mm de profundidade) são cortados nas extremidades das superfícies curvas, ao longo das nervuras e nos locais das linhas de solda para liberar rapidamente os gases da decomposição do fundido, evitando assim manchas pretas na superfície e rachaduras frágeis nas linhas de solda. No interior da peça, uma combinação de pinos ejetores multiponto simétricos e almofadas ejetoras planas garantem uma força de ejeção uniforme, evitando marcas de tensão (branqueamento) ou deformação em superfícies curvas; pequenos blocos ejetores independentes são adicionados para encaixes rápidos para evitar quebras que podem levar a lacunas na montagem.
Padrões de instalação e operação de moldes
O molde da tampa lateral de cavidade única é combinado com uma máquina de moldagem por injeção 400T–700T; as placas de fixação devem ser apertadas uniformemente para resistir à injeção de alta pressão e evitar rebarbas em grande escala causadas pela abertura do molde (respiração do molde). Detectores de fluxo são instalados nos circuitos de refrigeração para verificar se cada canal está livre de bloqueios ou vazamentos; a proteção de fixação do molde de baixa pressão é calibrada para acionar a abertura automática do molde se for detectado sprue residual ou objetos estranhos, protegendo a cavidade com acabamento espelhado; o barril deve ser completamente purgado de plásticos incompatíveis residuais antes da produção. O molde deve ser pré-aquecido por 30 minutos para estabilizar a temperatura antes do início da moldagem experimental.
III. Pontos-chave do controle do processo de moldagem por injeção
Estratégia central do processo: Enchimento escalonado de baixo cisalhamento, empacotamento de baixa pressão em dois estágios e resfriamento suficiente e balanceado para minimizar o estresse interno da moldagem e aumentar a resistência às intempéries externas e à rachadura.
Controle preciso de temperatura do barril em estágios
Tampas laterais ASA: 170–200°C; a temperatura do bico não deve exceder 210°C (o calor excessivo decompõe os aditivos resistentes aos UV, causando amarelecimento de curto prazo durante a exposição ao ar livre).
Tampas laterais ABS/PC: 190–250°C; limite superior de 260°C (o calor excessivo reduz a resistência a baixas temperaturas, tornando as peças propensas a rachar com o impacto no inverno).
Tampas laterais em PP preenchido: 190–220°C; temperaturas excessivas causam precipitação de pó, resultando em manchas brancas superficiais ou "florescimento". Processo de enchimento de velocidade variável em vários estágios
A tampa lateral curva utiliza um processo de enchimento de velocidade variável de três estágios: buffer de baixa velocidade na porta, enchimento rápido de velocidade média a alta do corpo principal curvo e velocidade reduzida para ventilação na área da linha de solda distal para minimizar o estresse interno causado pelo cisalhamento molecular. A pressão de injeção varia de 85 a 110 bar; pressão excessivamente baixa resulta em má fusão da linha de solda e potencial fratura devido à vibração do veículo, enquanto pressão excessivamente alta leva ao aumento de flash, acúmulo de tensão interna e branqueamento ou rachaduras em contato com o óleo do motor.
Pressão de retenção encenada em dois estágios
Devido à significativa contração de cristalização do PP, é necessário um processo de pressão de retenção em dois estágios para compensar a contração; por outro lado, o ASA e o ABS/PC apresentam menor contração, portanto, é empregada uma retenção de baixa pressão e curta duração. Os tempos de retenção são definidos entre 6 e 10 segundos para o corpo curvo de paredes finas e entre 12 e 18 segundos para os clipes de montagem de paredes grossas, para eliminar marcas de afundamento nos clipes e nas nervuras. A pressão de retenção e a plastificação do material (medição) ocorrem simultaneamente para encurtar o ciclo de moldagem.
Nós somos um fabricante de moldagem de peças sobressalentes para motocicletas com tampa lateral de plástico, fornecendo fabricação de moldagem de peças sobressalentes para motocicletas com tampa lateral de plástico de alta qualidade. Contanto que você queira personalizar/desenvolver produtos de moldagem de peças sobressalentes de motocicleta com tampa lateral de plástico, você pode nos encontrar. Temos design profissional de moldes de injeção e tecnologia de fabricação madura, fornecendo a você um serviço completo, desde design de produto - fabricação de moldes - produção de produtos - embalagem de produtos - transporte de produtos, podemos ajudá-lo em todos os links. Contanto que você venha até nós, iremos fornecer-lhe o melhor serviço e satisfazê-lo em termos de qualidade do produto, tempo de produção, diálogo de informações, etc.
|
Nome do produto |
Moldagem em esteira |
|
Por favor, forneça |
2D, 3D, amostras ou o tamanho de as imagens multi-ângulo |
|
Hora do Molde |
20-35 dias |
|
Hora do produto |
7 a 15 dias |
|
Precisão do molde |
+/-0,01mm |
|
Vida do molde |
50-100 milhões de fotos |
|
Processo de produção |
Desenhos de auditoria - análise de fluxo de molde - validação de projeto - Materiais personalizados - processamento de moldes - processamento de núcleos - usinagem de eletrodos - Sistema Runner processamento - processamento e aquisição de peças - aceitação de usinagem - cavidade processo de tratamento de superfície - modo complexo Matriz - Todo o revestimento da superfície do molde - Placa de montagem - amostra do molde - teste de amostra - envio amostras |
|
Cavidade do molde |
Uma cavidade, múltiplas cavidades ou a mesma produtos diferentes podem ser feitos juntos |
|
Material do molde |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Sistema de corredor |
Câmara quente e câmara fria |
|
Material base |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Terminar |
Pitting a palavra, acabamento espelhado, superfície fosca, estrias |
|
Padrão |
HASCO, DME ou dependente de |
|
Tecnologia principal |
Fresagem, retificação, CNC, EDM, fio corte, escultura, EDM, tornos, acabamento superficial, etc. |
|
Programas |
CAD, PRO-E, UG Tempo de design: 1-3 dias (circunstâncias normais) |
|
Material do produto |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, QUADRIS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
Sistema de qualidade |
ISO9001:2008 |
|
Estabeleça um horário |
20 dias |
|
Equipamento |
CNC, EDM, corte Máquina, máquinas de plástico, etc. molde de mala de plástico zhe jiang |


Fabricação de moldes de injeção de plástico

Especificações de moldagem de plástico

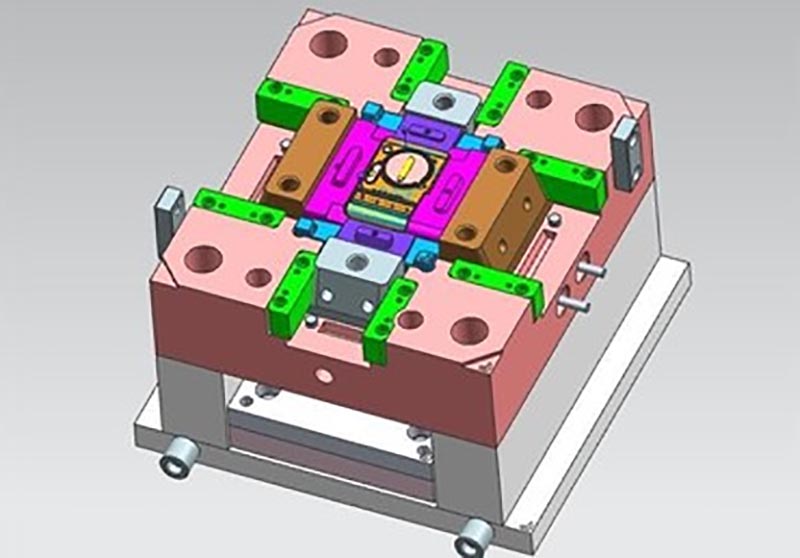
Projeto do molde:



Processo de transação:

Teste de molde:


Embalagem do produto

Fábrica
Somos uma fábrica de moldes de plástico personalizados. Nossa fábrica é fabricante de moldes de injeção de plástico. temos 17 anos de experiência em moldes plásticos personalizados profissionais e 10 anos de experiência em comércio exterior. Nós somos fornecedores de moldes de plástico personalizados. Podemos fornecer serviço personalizado de molde de plástico. Nossa fábrica pode fabricar peças plásticas moldadas por injeção e a qualidade dos produtos irá satisfazê-lo.
Temos mais de 50 máquinas de última geração e centenas de engenheiros e designers. Podemos fornecer um serviço completo, desde o design do produto - fabricação de moldes - produção do produto - embalagem do produto - transporte. Temos uma cadeia produtiva completa. Podemos atender a todas as suas necessidades.
Serviços que prestamos:
Serviço profissional de moldes personalizados, design e fabricação de moldes de plástico. Produção de produtos plásticos, design de produto, design de moldes, personalização de moldes de sopro, personalização de moldes rotacionais, personalização de moldes de fundição sob pressão. Serviços de impressão 3D, serviços de fabricação CNC, embalagens de produtos, embalagens personalizadas, serviços de remessa.










Sempre aderimos aos princípios de qualidade e tempo em primeiro lugar. Ao fornecer aos clientes produtos da mais alta qualidade, tente maximizar a eficiência da produção e reduzir o tempo de produção. Temos orgulho de informar a todos os clientes que nossa empresa não perdeu nenhum cliente desde a sua criação. Se houver algum problema com o produto, buscaremos ativamente uma solução e assumiremos a responsabilidade até o fim.

Perguntas frequentes
Q1: você é uma empresa comercial ou fabricante?
R: Somos fabricantes.
Q2. Quando posso obter a cotação?
R: Geralmente fazemos a cotação dentro de 2 dias após recebermos sua consulta.
Se você for muito urgente, ligue para nós ou informe-nos em seu e-mail para que possamos fazer um orçamento para você primeiro.
Q3. Quanto tempo é o prazo de entrega do molde?
R: Tudo depende do tamanho e da complexidade dos produtos. Normalmente, o prazo de entrega é de 25 dias.
Q4. Não tenho desenho 3D, como devo iniciar o novo projeto?
R: Você pode nos fornecer uma amostra de moldagem, nós o ajudaremos a terminar o design do desenho 3D.
Q5. Antes do envio, como garantir a qualidade dos produtos?
R: Se você não vier à nossa fábrica e também não tiver terceiros para inspeção, seremos seu funcionário de inspeção.
Forneceremos a você um vídeo para detalhes do processo de produção, incluindo relatório do processo, estrutura de tamanho dos produtos e detalhes da superfície, detalhes da embalagem e assim por diante.
Q6. Quais são as suas condições de pagamento?
A: Pagamento do molde: depósito de 40% por T/T adiantado, pagamento do segundo molde de 30% antes de enviar as primeiras amostras de teste, saldo do molde de 30% depois de concordar com as amostras finais.
B: Pagamento da Produção: depósito de 50% adiantado, 50% antes do envio da mercadoria final.
Q7: Como você torna nosso negócio um relacionamento bom e de longo prazo?
R:1. Mantemos boa qualidade e preço competitivo para garantir que nossos clientes se beneficiem de produtos da melhor qualidade.
2. Respeitamos cada cliente como nosso amigo e sinceramente fazemos negócios e fazemos amizade com eles, não importa de onde eles venham.
Hot Tags: Moldagem de peças sobressalentes de motocicleta com tampa lateral de plástico, China, fabricante, fornecedor, fábrica, personalizado, atacado, compra, qualidade, mais recente venda, feito na China
Categoria Relacionada
Enviar consulta
Por favor, sinta-se livre para dar o seu inquérito no formulário abaixo. Responderemos em 24 horas.