Lar
>
Produto > Serviço de personalização do núcleo > Moldagem personalizada > Moldagem de peças plásticas de guarda-chuva
Produto
- Serviço de personalização do núcleo
- Assistência médica
- Aparelhos e instrumentos eletrônicos
- Moldes para Suprimentos Materno-Infantis
- Esportes Recreativos
- Arte em móveis domésticos
- Acessórios automotivos
- Transporte e Armazenagem
- Luminárias
- Equipamento de construção
- Produto de embalagem
- Educacional e Laboratórios
- Acessórios para bagagem e roupas
- Produtos de cuidado e limpeza
- Agricultura e Silvicultura
- Equipamento Mecânico
- Suprimentos para animais de estimação
- Utensílios de cozinha
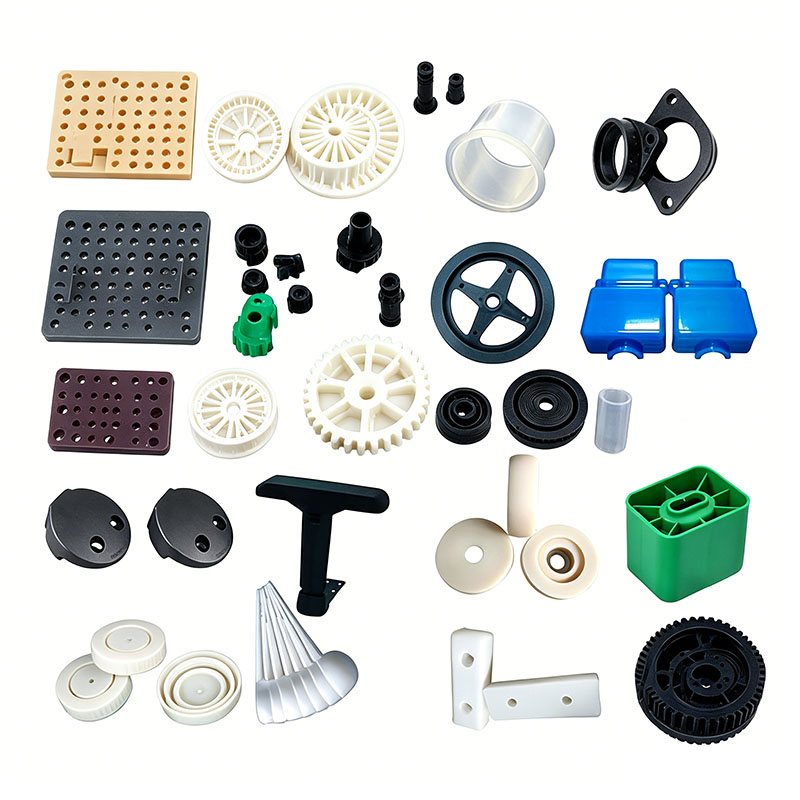
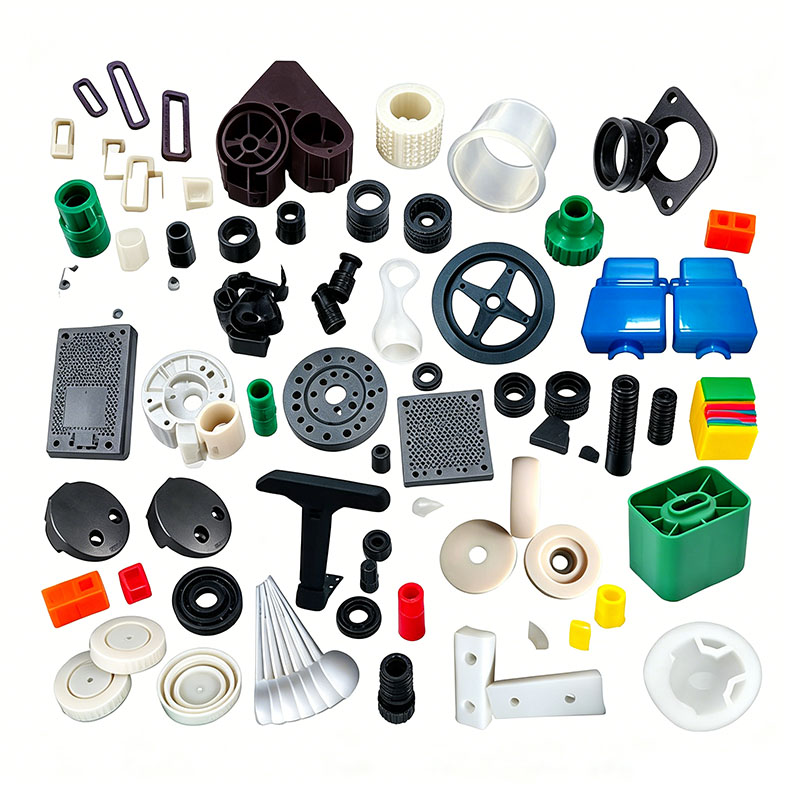
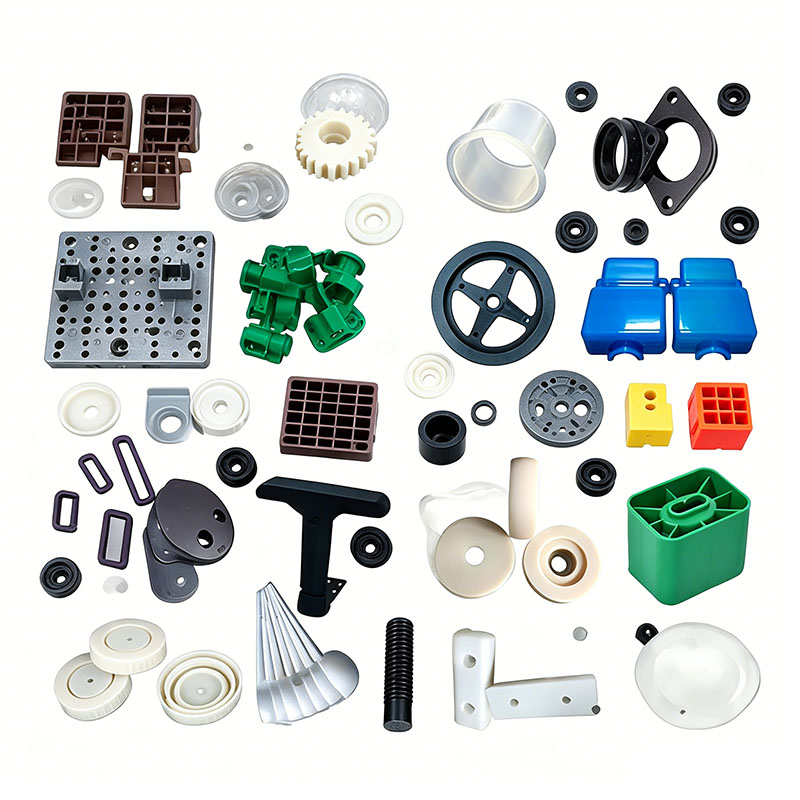
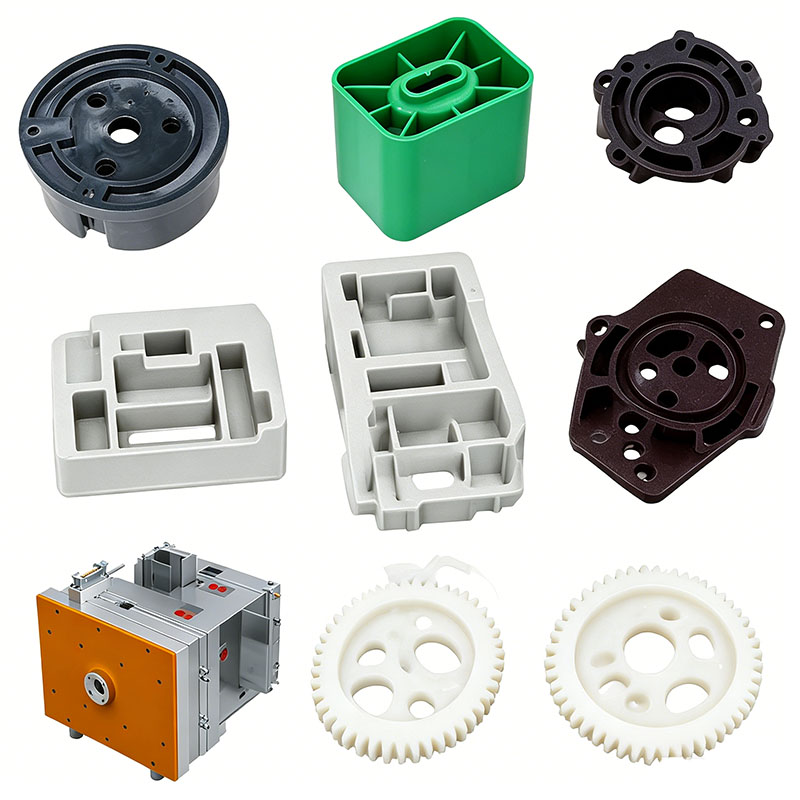
Moldagem de peças plásticas de guarda-chuva
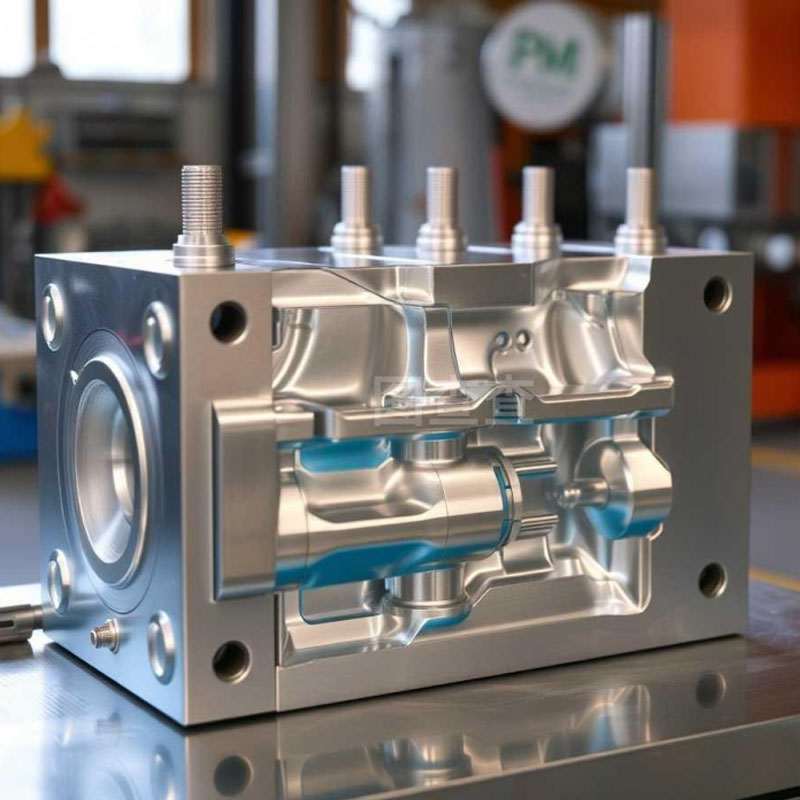
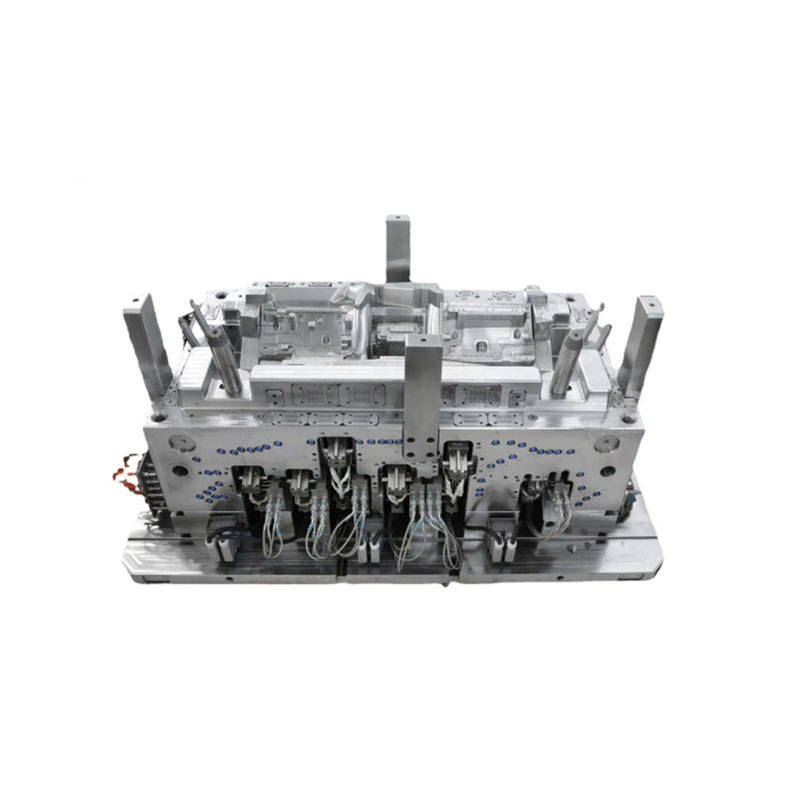
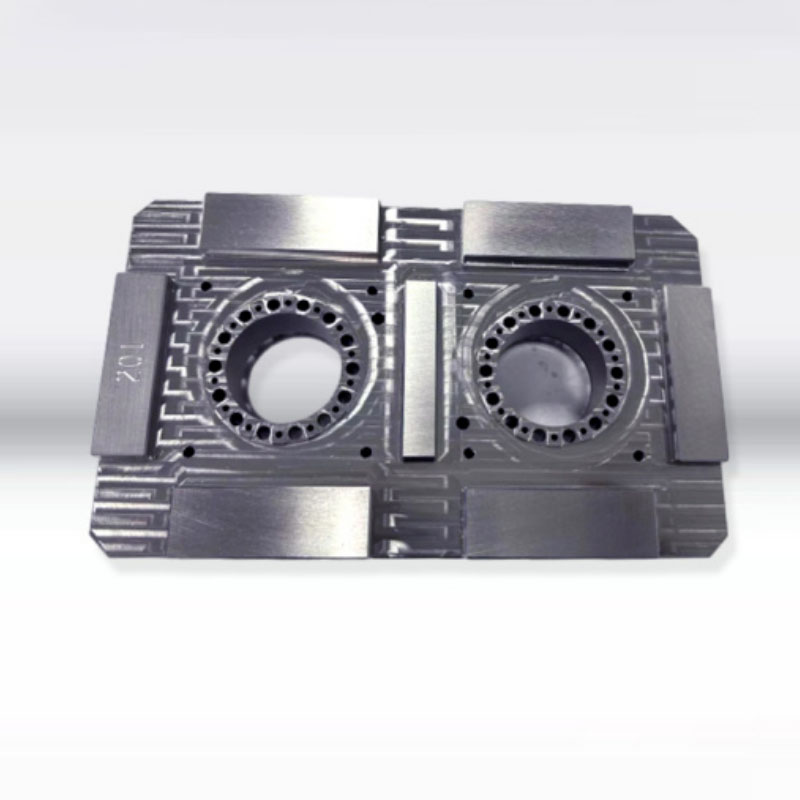
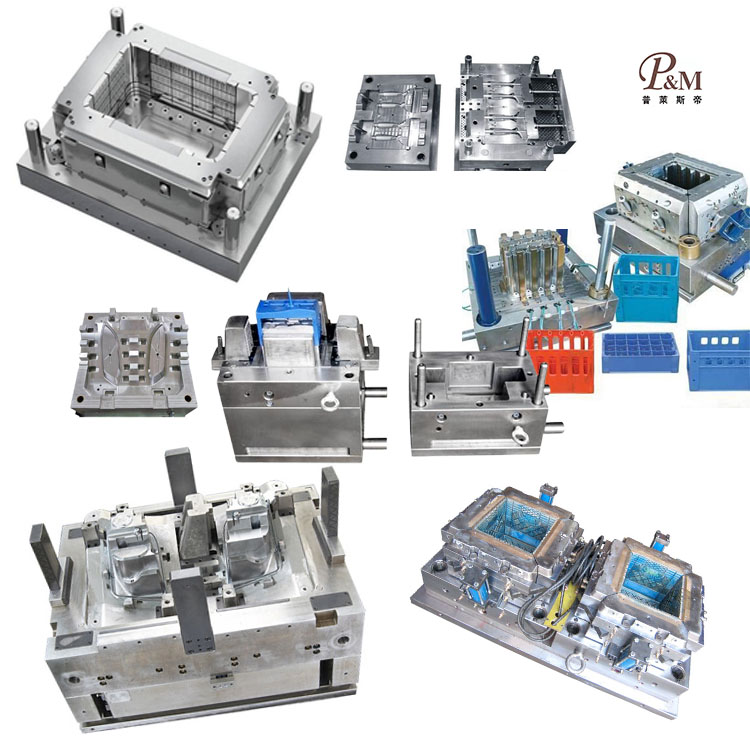
tem 17 anos de tecnologia de fabricação de moldes e pode personalizar a moldagem de peças plásticas de guarda-chuva. Nós fornecemos serviços profissionais de moldagem de peças plásticas de guarda-chuva personalizadas e somos um fabricante profissional de moldagem de peças plásticas de guarda-chuva. Temos experiência suficiente na seleção de matérias-primas de produtos e materiais de moldes. No processo de personalização da moldagem de peças plásticas de guarda-chuva, nossa fábrica pode fornecer um serviço completo. Temos capacidades de design e produção relacionadas à moldagem de peças plásticas de guarda-chuva, tais como: design CAD, fabricação de moldes, moldagem por injeção, produção de produtos plásticos, montagem e outras tecnologias.
Enviar consulta
Descrição do produto
Além disso, nossa empresa estabeleceu relações de cooperação com fornecedores de matérias-primas plásticas, fabricantes de impressão, etc. para garantir o fornecimento de matérias-primas e qualidade de impressão. Através de nossa rica experiência e cadeia de suprimentos perfeita, nossa empresa pode fornecer aos clientes produtos de moldagem de peças plásticas de guarda-chuva personalizados de alta qualidade para atender às suas necessidades específicas. Ao mesmo tempo, temos 10 anos de experiência profissional em serviços de comércio exterior, entendemos o processo de comércio exterior e atendemos melhor nossos clientes. Para produtos de moldagem de peças plásticas de guarda-chuva, podemos fabricar peças plásticas correspondentes, o que é feito principalmente por meio de moldes de injeção.
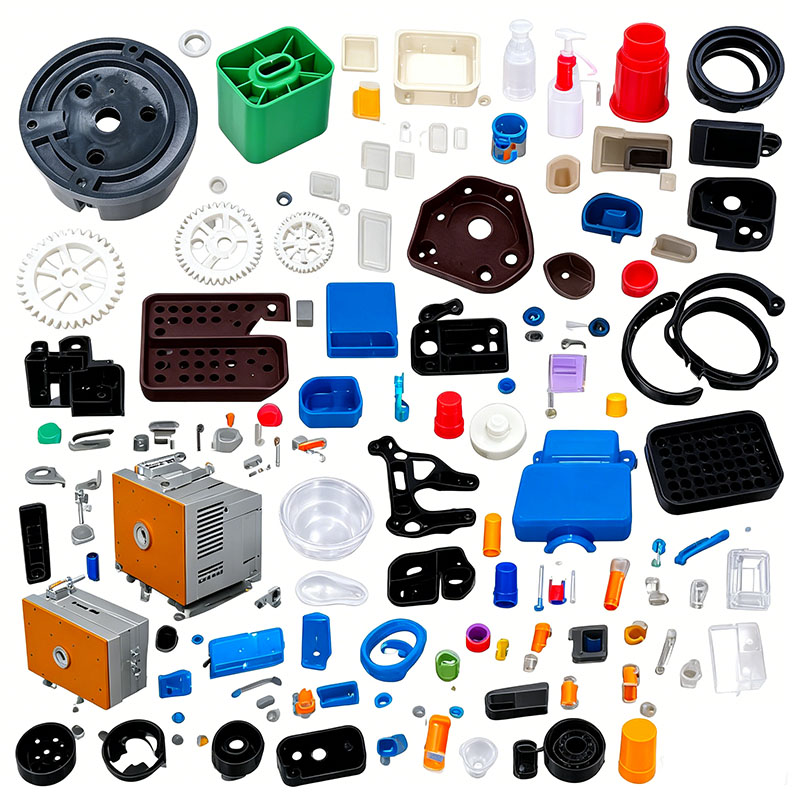
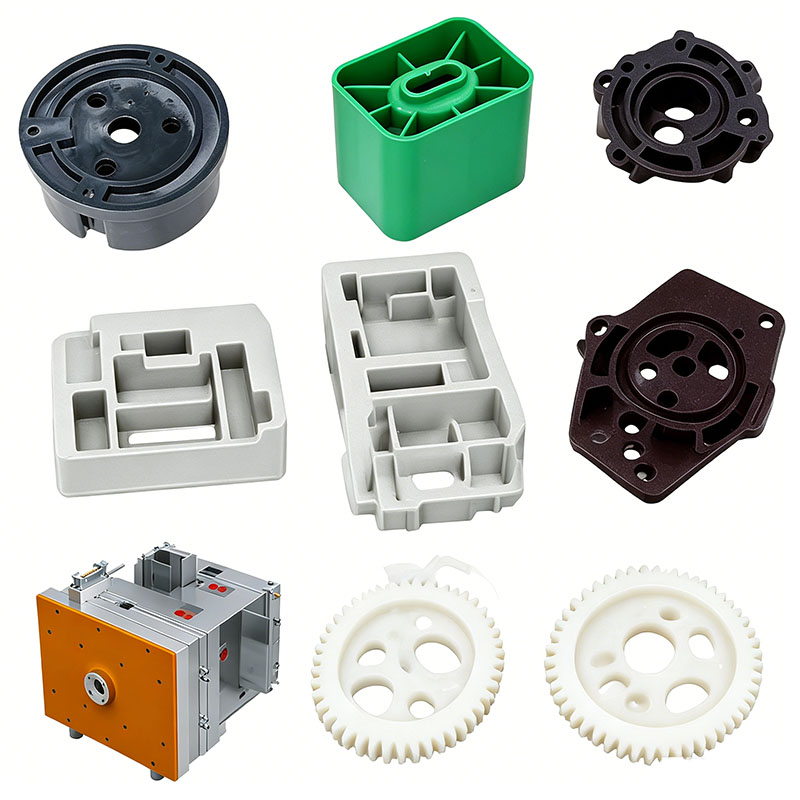
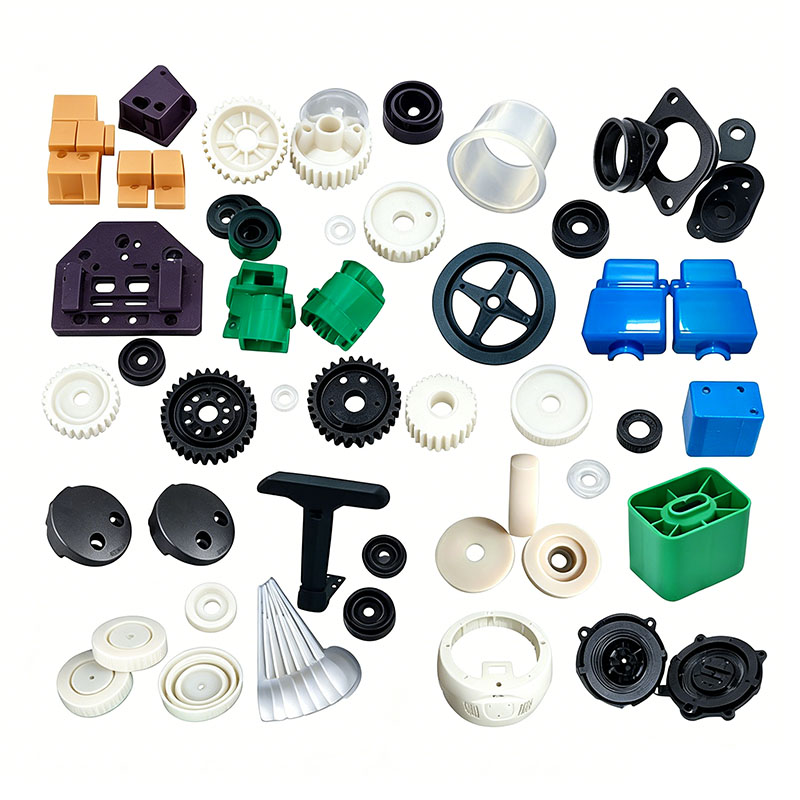
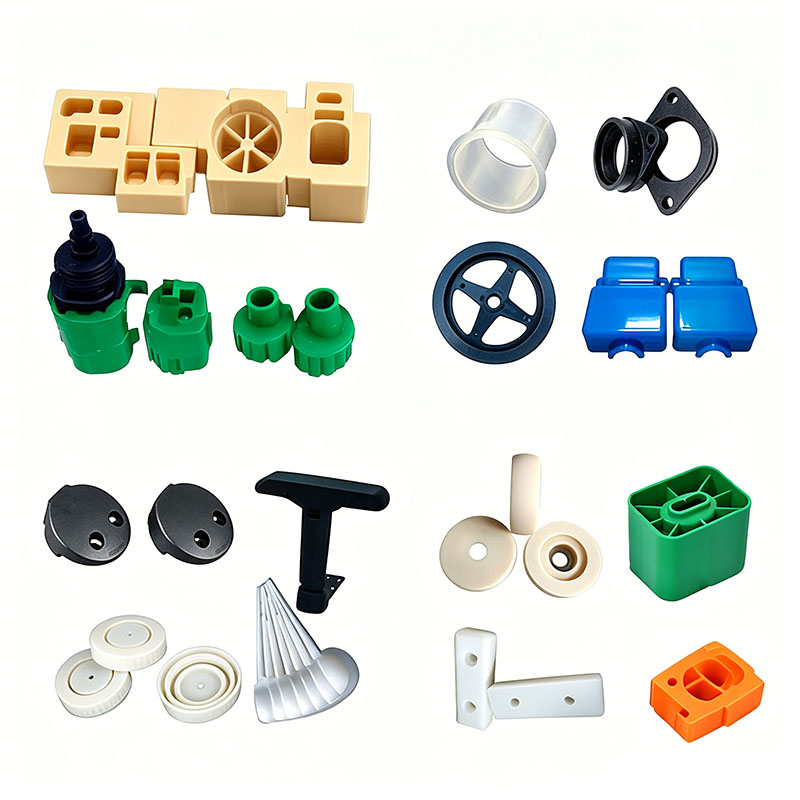
Os componentes plásticos do guarda-chuva - como conectores de costela, mangas de eixo central, alças, botões de liberação, tampas de ponta, fixadores de cobertura, montagens dobráveis e bainhas de mola - se enquadram em três categorias: conectores estruturais de suporte de carga, componentes estéticos/de aderência e pequenas peças decorativas. Esses produtos devem resistir à exposição externa prolongada à chuva e à luz solar, bem como às forças repetidas de abertura, fechamento e tração. Não devem tornar-se quebradiços ou rachar em baixas temperaturas; a operação frequente requer alta tenacidade, fixadores resistentes ao desgaste e tolerâncias dimensionais precisas para garantir um movimento suave sem emperramento. Os materiais principais incluem PP temperado/modificado, ABS de alto impacto, POM resistente ao desgaste e compostos de sobremoldagem TPR macios. O processo de moldagem e os principais pontos de controle são descritos abaixo.
I. Processamento de matéria-prima de pré-produção
Seleção e Classificação de Materiais
Puxadores e peças estéticas/decorativas: ABS alto brilho (cor uniforme, toque suave);
Juntas de guarda-chuva, suportes de conexão e tampas de ponta: PP temperado (resistência a baixas temperaturas, resistência à tração, à prova d'água e resistente à corrosão);
Controles deslizantes e travas móveis: POM (autolubrificante e resistente ao desgaste; suporta dezenas de milhares de ciclos sem embranquecimento ou desgaste);
Sobremoldagem com cabo macio: TPR (sensação antiderrapante e agradável à pele; moldagem por injeção de material duplo/cor dupla).
Gerenciamento de composição e moagem
Juntas de suporte de carga e suportes dobráveis: Proibir estritamente a adição de material reciclado (material triturado reciclado), pois o material reciclado sofre de resistência reduzida e é propenso a quebrar durante operações repetidas. Somente pequenas peças estéticas podem incorporar até 10% de sprues/corredores limpos do mesmo material, desde que triturados e peneirados para remoção de partículas grossas. Misture masterbatches resistentes à hidrólise e aos raios UV para evitar o branqueamento ou o envelhecimento devido à exposição à chuva externa. Mantenha POM, TPR e ABS separados durante a mixagem; não faça contaminação cruzada. Use um misturador de baixa velocidade por 5–8 minutos em velocidades abaixo de 300 rpm para evitar danificar os aditivos de endurecimento.
Secagem e Desumidificação
ABS: Secar a 80°C por 3 horas para remover a umidade e evitar bolhas internas ou falhas de tração;
POM: A temperatura de secagem não deve ultrapassar 75°C; altas temperaturas podem causar decomposição e liberação de gases pungentes;
PP e TPR modificados: Esses materiais possuem baixíssima absorção de água; uma secagem breve e a baixa temperatura é suficiente, normalmente apenas durante a estação chuvosa. Após a secagem, armazene as matérias-primas em funis selados para evitar a reabsorção de umidade.
Purga de Barril
Antes de alterar materiais ou cores, purgue o material residual do cilindro usando um composto de purga para eliminar problemas como mistura de materiais, delaminação, fragilização e inconsistência de cores.
II. Instalação do molde, comissionamento e destaques estruturais
Os acessórios guarda-chuva normalmente utilizam moldes pequenos e de alta precisão com múltiplas cavidades (configurações de 16 ou 32 cavidades). Os controles deslizantes e conectores apresentam espessuras de parede de 1,2–2 mm; essas seções finas são propensas a fissuras por tensão.
Seleção de aço para molde
Para cavidades que afetam a aparência das peças ABS e TPR, é usado aço 718H pré-endurecido com acabamento espelhado. Cavidades para peças resistentes ao desgaste POM e peças modificadas com fibra de vidro passam por nitretação para aumentar a resistência ao desgaste. Todos os cantos apresentam raios pequenos para eliminar concentrações de tensões, garantindo que as peças não fissuem durante a abertura ou fechamento em baixas temperaturas. As superfícies divisórias são usinadas com precisão para minimizar rebarbas, evitando emperramento ou arranhões no tecido do guarda-chuva durante a operação.
Sistema de resfriamento
Os canais de água para as múltiplas cavidades são dispostos com perfeita simetria; canais finos são posicionados próximos às cavidades para equilibrar as taxas de resfriamento em todas as peças. Controle de temperatura do molde: ABS 50–60°C; PP 30–40°C; POM 80–90°C. As altas temperaturas do molde para POM aumentam a cristalinidade, melhorando significativamente a resistência ao desgaste.
Otimização de ventilação e ejeção
Canais de microventilação (0,010 mm de profundidade) são cortados em cada cavidade, com ventilação priorizada nos controles deslizantes e nas linhas de solda para evitar costuras de solda fracas ou quebras. Dado o pequeno tamanho das peças e dos pinos ejetores, uma estratégia de ejeção distribuída multiponto é empregada, utilizando um processo de ejeção de baixa velocidade em dois estágios para evitar marcas de tensão ("branqueamento"), perfurações ou rachaduras ocultas.
Instalação do molde e teste
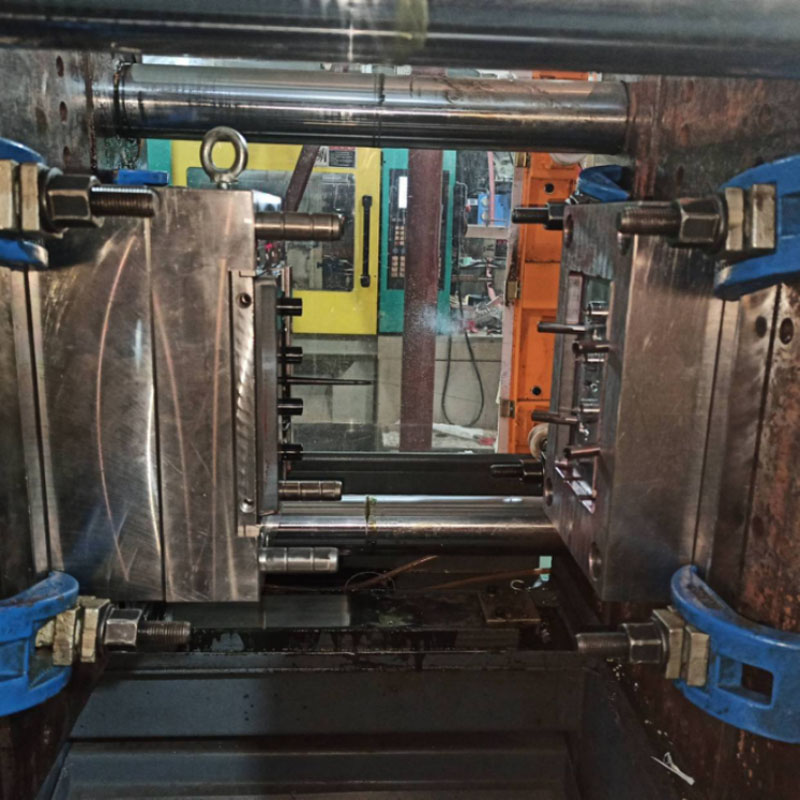
O molde é instalado em uma pequena máquina de moldagem por injeção (100T–250T) com força de fixação uniforme para evitar rebarbas. Os canais de água são verificados quanto a vazamentos e a proteção de fixação do molde de baixa pressão é ativada para evitar danos às delicadas cavidades. Após um período de imersão de calor de 20 minutos, é realizado um disparo de teste de baixa pressão e baixa velocidade. A pressão e a velocidade são ajustadas gradualmente para produzir um primeiro artigo compatível; a produção em massa começa somente depois que o controle de qualidade confirma as dimensões, resistência e aparência. III. Ciclo de moldagem por injeção padrão
Etapas para um ciclo completo de molde único: Fechamento do molde → Plastificação/acúmulo de material → Injeção em vários estágios → Pressão de retenção em dois estágios → Resfriamento/configuração → Abertura do molde → Ejeção em baixa velocidade → Coleta automática de peças.
Zoneamento de temperatura do barril
ABS: 170–200°C (bico máx. 205°C; altas temperaturas causam perda de tenacidade);
PP temperado: 190–220°C;
POM: 180–205°C (estritamente abaixo de 210°C; altas temperaturas causam decomposição e corrosão do molde);
TPR (borracha macia): 160–190°C.
Enchimento de velocidade variável em vários estágios
Para peças pequenas em moldes multicavidades com caminhos de fluxo curtos: amortecimento de baixa velocidade na porta, enchimento rápido na seção intermediária e velocidade reduzida na extremidade da cavidade para facilitar a ventilação e melhorar a resistência da linha de solda. Pressão de injeção: 70–95 bar; a pressão excessiva causa flash e alta tensão interna (levando a rachaduras durante o ciclo térmico), enquanto a pressão insuficiente leva a linhas de solda fracas.
Pressão de retenção encenada e de curta duração
Peças pequenas têm paredes finas e encolhimento mínimo; aplique baixa pressão de retenção em dois estágios por 3–8 segundos para compensar o leve encolhimento e evitar marcas de afundamento em encaixes de pressão e postes de montagem. A sincronização da pressão de retenção com o acúmulo de material encurta o ciclo de moldagem e aumenta a produtividade do molde com múltiplas cavidades.
Resfriamento e remoção de peças
O tempo de resfriamento é calculado em 2–3 segundos por 1 mm de espessura de parede (por exemplo, 4–6 segundos para um conector padrão de 1,5 mm). O resfriamento insuficiente leva ao encolhimento contínuo após a desmoldagem, resultando em ajuste/tensão inconsistente para interruptores e encaixes de pressão. A abertura e a ejeção do molde são realizadas em baixas velocidades; as peças são coletadas automaticamente em uma caixa abaixo do molde. Evite esmagar ou empilhar peças plásticas quentes para evitar a deformação de conectores delicados.
4. Processamento Pós-moldagem
Corte de portão e flash
As comportas submarinas e as comportas pontuais se rompem automaticamente durante a abertura do molde; portões grandes são removidos de forma limpa usando pequenos cortadores pneumáticos. Pequenas rebarbas ao longo das linhas de partição são removidas em lotes por meio de acabamento vibratório; as superfícies deslizantes de encaixe de encaixe devem estar livres de rebarbas para garantir uma operação suave e sem protuberâncias. Recozimento para alívio de estresse
Os cabos e peças decorativas em ABS passam por recozimento em baixa temperatura a 60°C por uma hora antes do revestimento por spray para aliviar o estresse interno, garantindo que não quebrem durante a exposição à alternância de temperaturas externas quentes e frias. As peças PP e POM não requerem recozimento em alta temperatura; em vez disso, eles podem permanecer em repouso por 12 horas após a moldagem para aliviar o estresse pós-encolhimento antes da montagem.
Sobremoldagem Bicolor (Alça Guarda-chuva)
Um esqueleto de plástico rígido é moldado primeiro por injeção e depois colocado em um molde secundário para sobremoldagem com borracha TPR macia; isso garante uma ligação segura entre os materiais rígidos e macios, evitando delaminação ou desprendimento.
Tratamento de superfície
Os cabos podem ser serigrafados com logotipos e acabados com tinta fosca ou brilhante; as peças móveis funcionais são deixadas sem revestimento para evitar desgaste ou descamação da pintura que pode causar emperramento do mecanismo do interruptor.
V. Inspeção de qualidade em vários estágios
Inspeção do primeiro artigo: Medições do calibre das aberturas de encaixe e dimensões da montagem da junta; verificações visuais de defeitos como bolhas de ar, listras prateadas, marcas de queimadura e flashes.
Fiscalização de Patrulhamento: Amostragem a cada 30 minutos; testes manuais repetidos de abertura/fechamento para verificar a suavidade do mecanismo de encaixe rápido.
Verificações pontuais de confiabilidade: Testes repetidos de tração após congelamento em baixa temperatura para avaliar a resistência da junta; testes de exposição à chuva e resistência ao envelhecimento; testes alternativos de resistência ao desgaste para controles deslizantes POM.
Inspeção e classificação completas: Peças com rachaduras, deformações ou disparos curtos são isoladas e sucateadas; juntas de suporte defeituosas são proibidas de serem retificadas e reutilizadas em componentes estruturais.
Nós somos um fabricante de moldagem de peças plásticas para guarda-chuvas, fornecendo fabricação de moldagem de peças plásticas para guarda-chuvas de alta qualidade. Contanto que você queira personalizar/desenvolver produtos de moldagem de peças plásticas de guarda-chuva, você pode nos encontrar. Temos design profissional de moldes de injeção e tecnologia de fabricação madura, fornecendo a você um serviço completo, desde design de produto - fabricação de moldes - produção de produtos - embalagem de produtos - transporte de produtos, podemos ajudá-lo em todos os links. Contanto que você venha até nós, iremos fornecer-lhe o melhor serviço e satisfazê-lo em termos de qualidade do produto, tempo de produção, diálogo de informações, etc.
|
Nome do produto |
Moldagem em esteira |
|
Por favor, forneça |
2D, 3D, amostras ou o tamanho de as imagens multi-ângulo |
|
Hora do Molde |
20-35 dias |
|
Hora do produto |
7 a 15 dias |
|
Precisão do molde |
+/-0,01mm |
|
Vida do molde |
50-100 milhões de fotos |
|
Processo de produção |
Desenhos de auditoria - análise de fluxo de molde - validação de projeto - Materiais personalizados - processamento de moldes - processamento de núcleos - usinagem de eletrodos - Sistema Runner processamento - processamento e aquisição de peças - aceitação de usinagem - cavidade processo de tratamento de superfície - modo complexo Matriz - Todo o revestimento da superfície do molde - Placa de montagem - amostra do molde - teste de amostra - envio amostras |
|
Cavidade do molde |
Uma cavidade, múltiplas cavidades ou a mesma produtos diferentes podem ser feitos juntos |
|
Material do molde |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Sistema de corredor |
Câmara quente e câmara fria |
|
Material base |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Terminar |
Pitting a palavra, acabamento espelhado, superfície fosca, estrias |
|
Padrão |
HASCO, DME ou dependente de |
|
Tecnologia principal |
Fresagem, retificação, CNC, EDM, fio corte, escultura, EDM, tornos, acabamento superficial, etc. |
|
Programas |
CAD, PRO-E, UG Tempo de design: 1-3 dias (circunstâncias normais) |
|
Material do produto |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, QUADRIS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
Sistema de qualidade |
ISO9001:2008 |
|
Estabeleça um horário |
20 dias |
|
Equipamento |
CNC, EDM, corte Máquina, máquinas de plástico, etc. molde de mala de plástico zhe jiang |


Fabricação de moldes de injeção de plástico

Especificações de moldagem de plástico

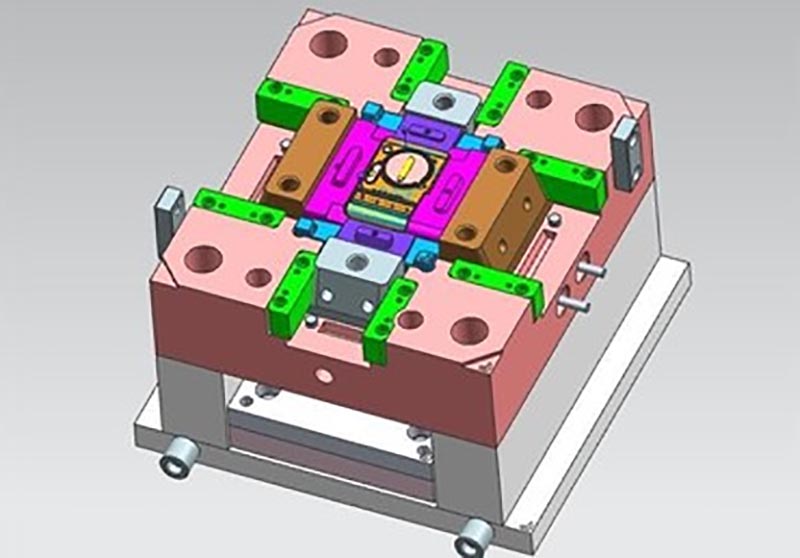
Projeto do molde:



Processo de transação:

Teste de molde:


Embalagem do produto

Fábrica
Somos uma fábrica de moldes de plástico personalizados. Nossa fábrica é fabricante de moldes de injeção de plástico. temos 17 anos de experiência em moldes plásticos personalizados profissionais e 10 anos de experiência em comércio exterior. Nós somos fornecedores de moldes de plástico personalizados. Podemos fornecer serviço personalizado de molde de plástico. Nossa fábrica pode fabricar peças plásticas moldadas por injeção e a qualidade dos produtos irá satisfazê-lo.
Temos mais de 50 máquinas de última geração e centenas de engenheiros e designers. Podemos fornecer um serviço completo, desde o design do produto - fabricação de moldes - produção do produto - embalagem do produto - transporte. Temos uma cadeia produtiva completa. Podemos atender a todas as suas necessidades.
Serviços que prestamos:
Serviço profissional de moldes personalizados, design e fabricação de moldes de plástico. Produção de produtos plásticos, design de produto, design de moldes, personalização de moldes de sopro, personalização de moldes rotacionais, personalização de moldes de fundição sob pressão. Serviços de impressão 3D, serviços de fabricação CNC, embalagens de produtos, embalagens personalizadas, serviços de remessa.










Sempre aderimos aos princípios de qualidade e tempo em primeiro lugar. Ao fornecer aos clientes produtos da mais alta qualidade, tente maximizar a eficiência da produção e reduzir o tempo de produção. Temos orgulho de informar a todos os clientes que nossa empresa não perdeu nenhum cliente desde a sua criação. Se houver algum problema com o produto, buscaremos ativamente uma solução e assumiremos a responsabilidade até o fim.

Perguntas frequentes
Q1: você é uma empresa comercial ou fabricante?
R: Somos fabricantes.
Q2. Quando posso obter a cotação?
R: Geralmente fazemos a cotação dentro de 2 dias após recebermos sua consulta.
Se você for muito urgente, ligue para nós ou informe-nos em seu e-mail para que possamos fazer um orçamento para você primeiro.
Q3. Quanto tempo é o prazo de entrega do molde?
R: Tudo depende do tamanho e da complexidade dos produtos. Normalmente, o prazo de entrega é de 25 dias.
Q4. Não tenho desenho 3D, como devo iniciar o novo projeto?
R: Você pode nos fornecer uma amostra de moldagem, nós o ajudaremos a terminar o design do desenho 3D.
Q5. Antes do envio, como garantir a qualidade dos produtos?
R: Se você não vier à nossa fábrica e também não tiver terceiros para inspeção, seremos seu funcionário de inspeção.
Forneceremos a você um vídeo para detalhes do processo de produção, incluindo relatório do processo, estrutura de tamanho dos produtos e detalhes da superfície, detalhes da embalagem e assim por diante.
Q6. Quais são as suas condições de pagamento?
A: Pagamento do molde: depósito de 40% por T/T adiantado, pagamento do segundo molde de 30% antes de enviar as primeiras amostras de teste, saldo do molde de 30% depois de concordar com as amostras finais.
B: Pagamento da Produção: depósito de 50% adiantado, 50% antes do envio da mercadoria final.
Q7: Como você torna nosso negócio um relacionamento bom e de longo prazo?
R:1. Mantemos boa qualidade e preço competitivo para garantir que nossos clientes se beneficiem de produtos da melhor qualidade.
2. Respeitamos cada cliente como nosso amigo e sinceramente fazemos negócios e fazemos amizade com eles, não importa de onde eles venham.
Hot Tags: Moldagem de peças de plástico para guarda-chuva, China, fabricante, fornecedor, fábrica, personalizado, atacado, compra, qualidade, mais recente venda, feito na China
Categoria Relacionada
Enviar consulta
Por favor, sinta-se livre para dar o seu inquérito no formulário abaixo. Responderemos em 24 horas.