Lar
>
Produto > Serviço de personalização do núcleo > Moldagem personalizada > Moldagem de peças plásticas moldadas por injeção
Produto
- Serviço de personalização do núcleo
- Assistência médica
- Aparelhos e instrumentos eletrônicos
- Moldes para Suprimentos Materno-Infantis
- Esportes Recreativos
- Arte em móveis domésticos
- Acessórios automotivos
- Transporte e Armazenagem
- Luminárias
- Equipamento de construção
- Produto de embalagem
- Educacional e Laboratórios
- Acessórios para bagagem e roupas
- Produtos de cuidado e limpeza
- Agricultura e Silvicultura
- Equipamento Mecânico
- Suprimentos para animais de estimação
- Utensílios de cozinha
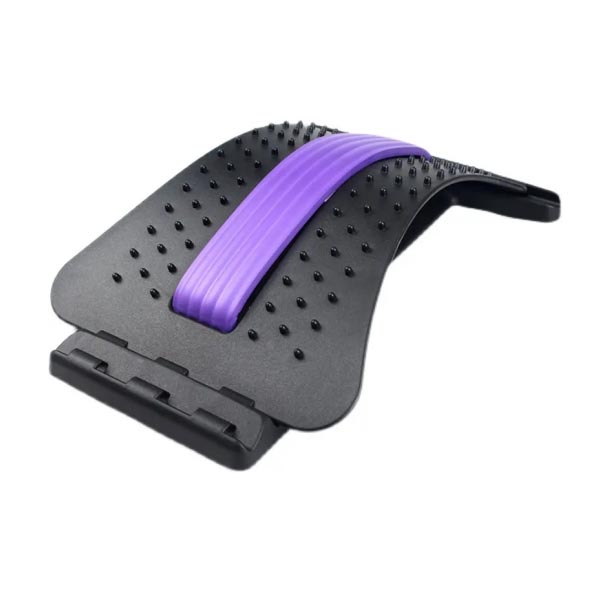
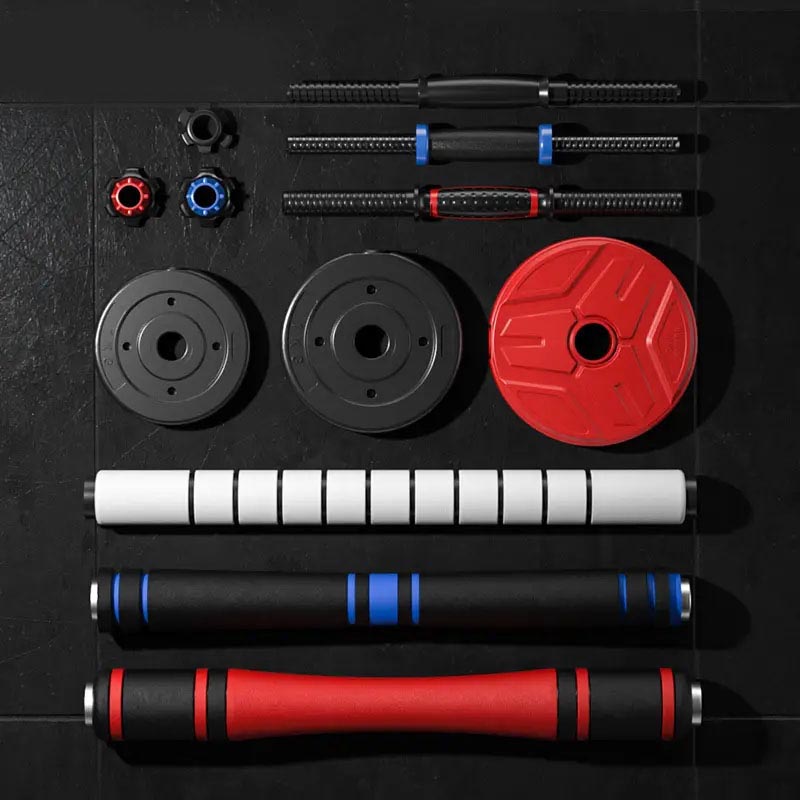
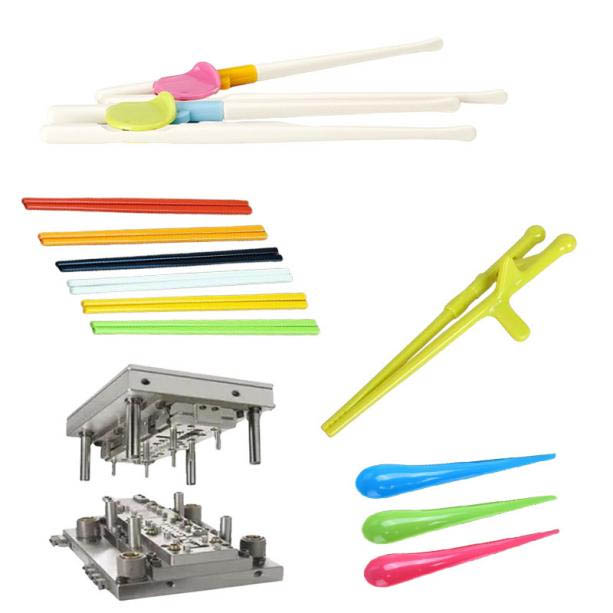
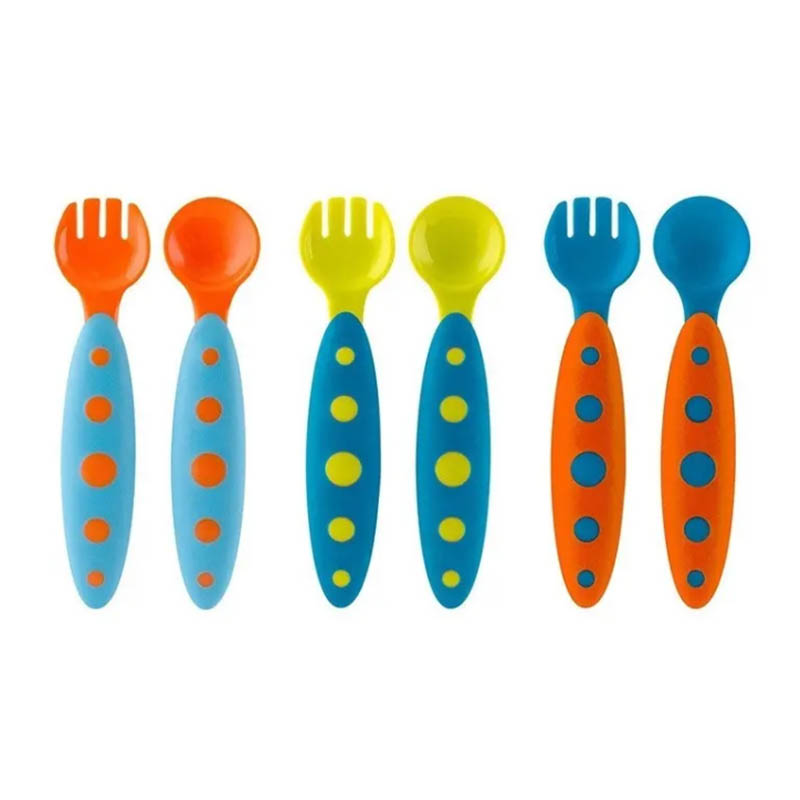
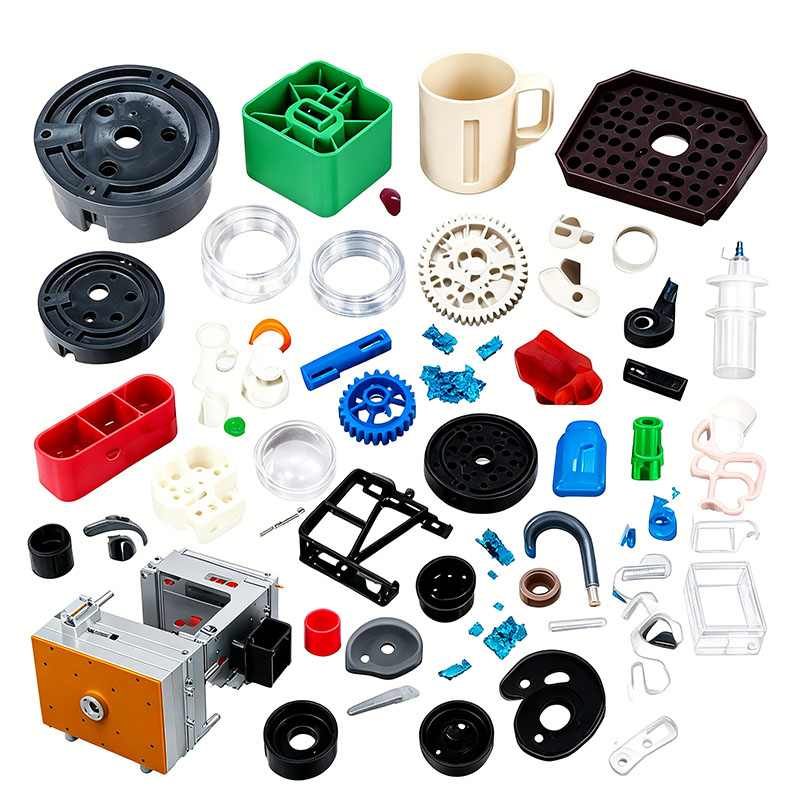
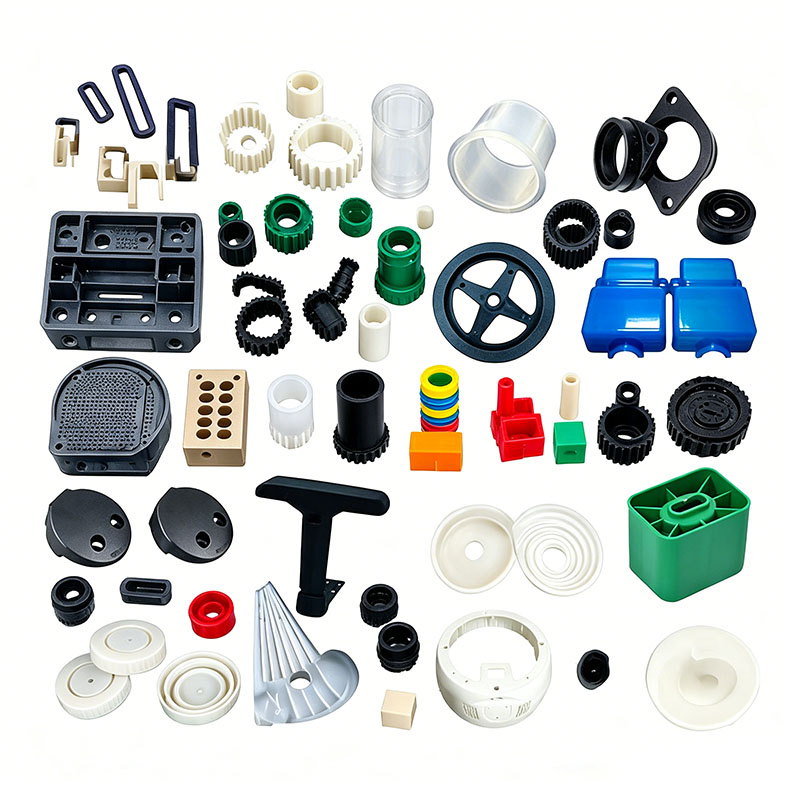
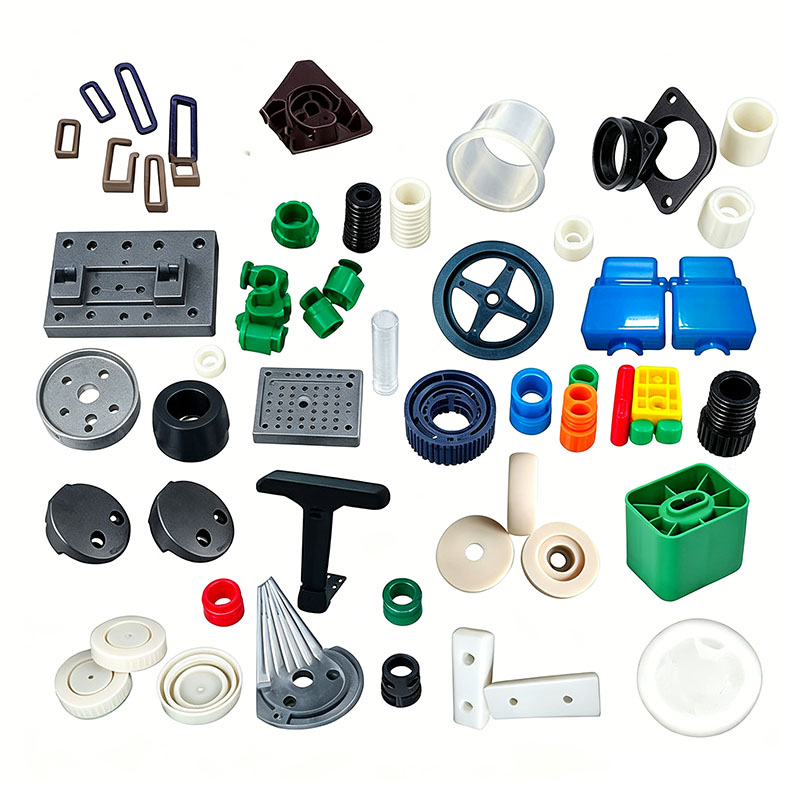
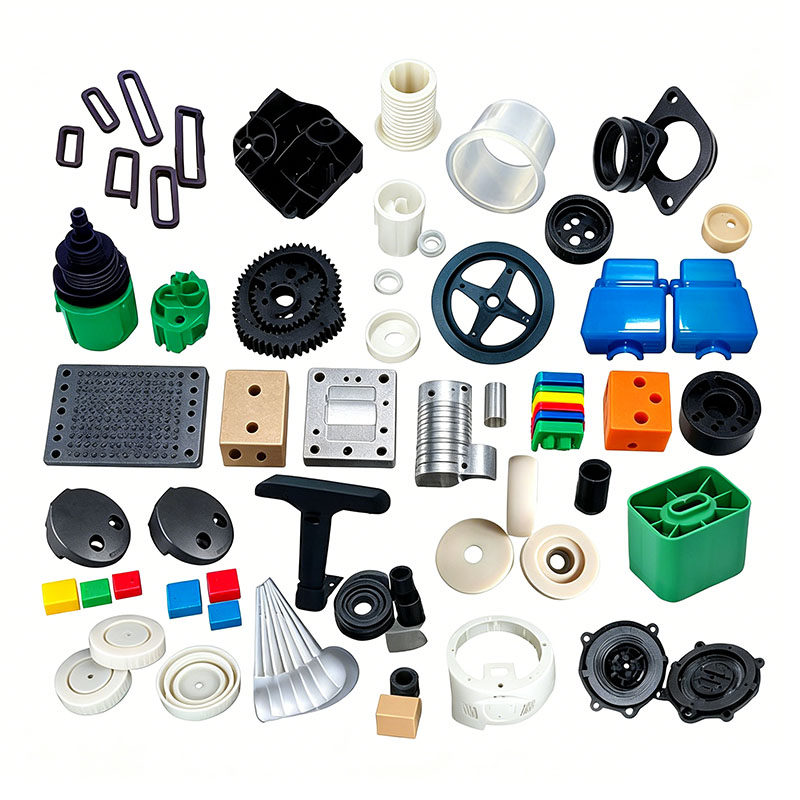
Moldagem de peças plásticas moldadas por injeção
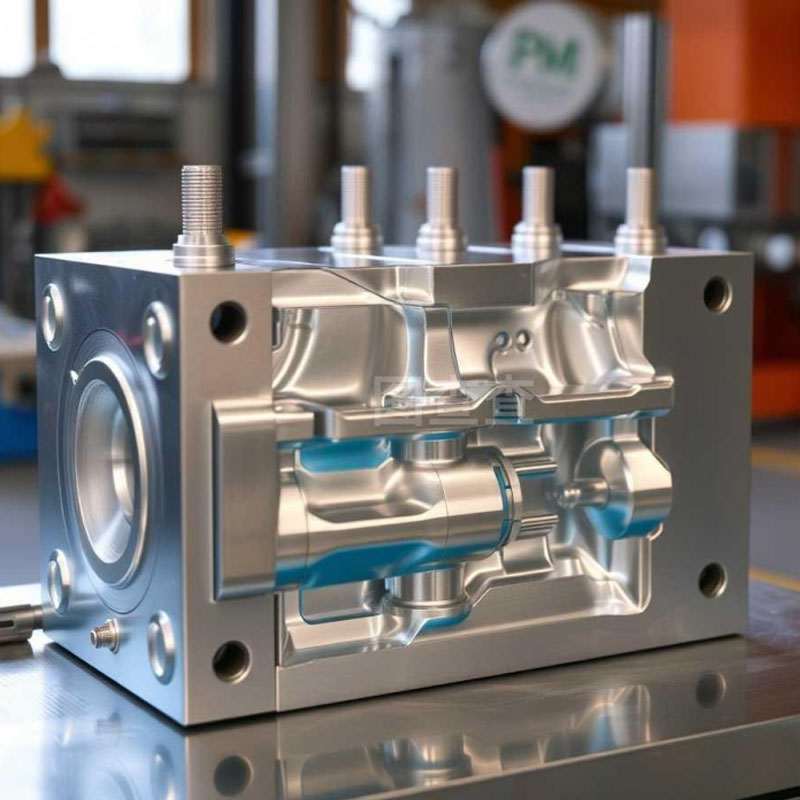
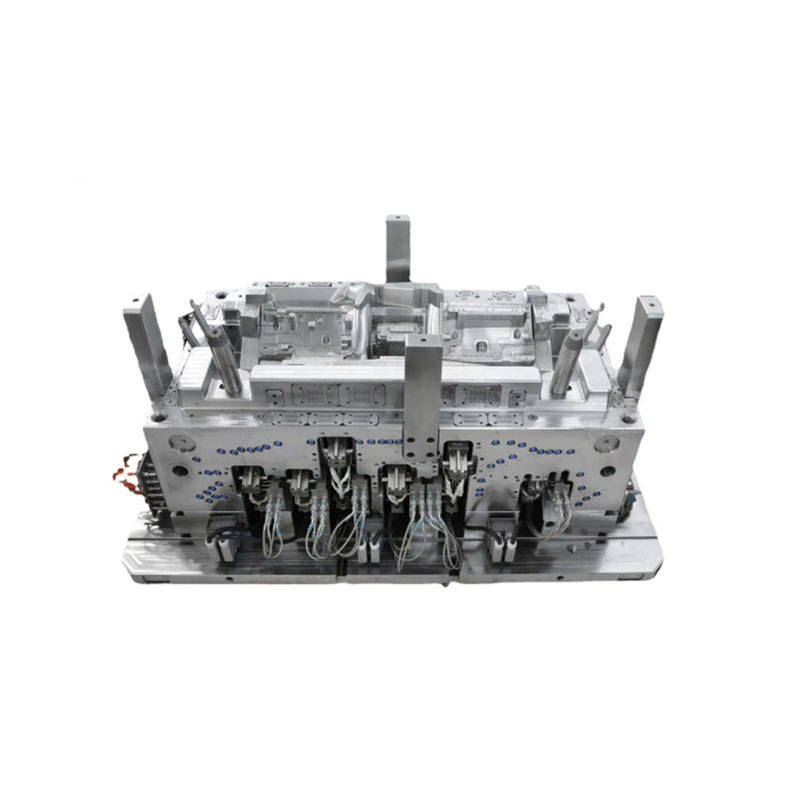
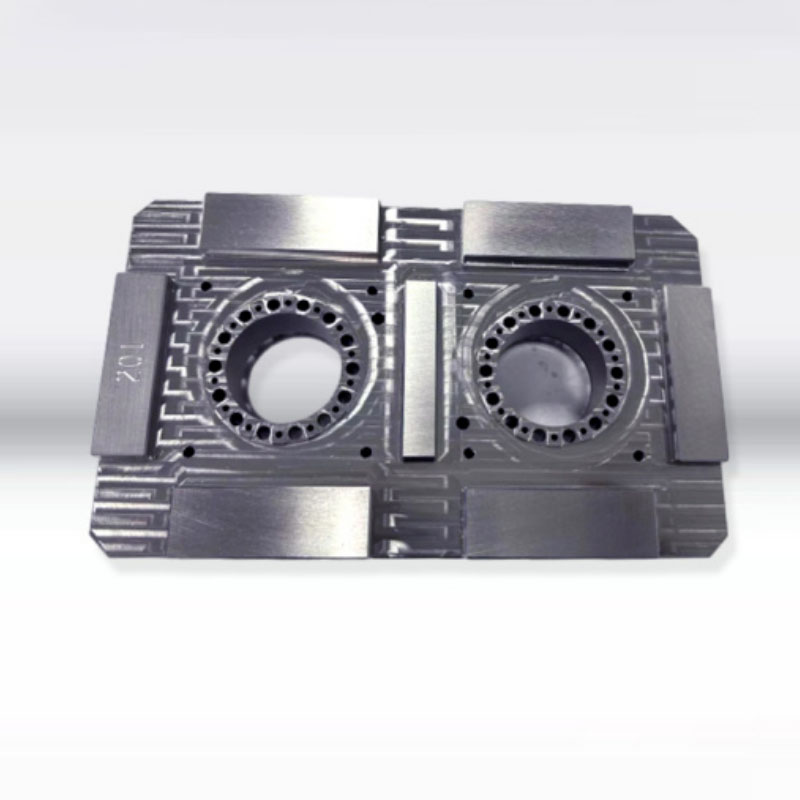
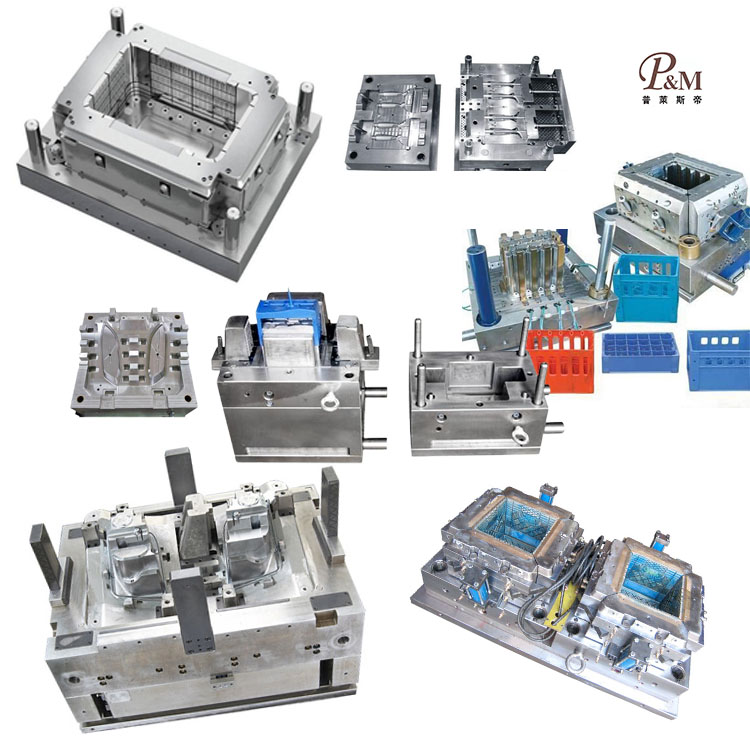
tem 17 anos de tecnologia de fabricação de moldes e pode personalizar a moldagem de peças plásticas moldadas por injeção. Fornecemos serviços profissionais de moldagem de peças plásticas moldadas por injeção personalizadas e somos um fabricante profissional de moldagem de peças plásticas moldadas por injeção. Temos experiência suficiente na seleção de matérias-primas de produtos e materiais de moldes. No processo de personalização da moldagem de peças plásticas moldadas por injeção, nossa fábrica pode fornecer um serviço completo. Temos capacidades de design e produção relacionadas à moldagem de peças plásticas moldadas por injeção, tais como: design CAD, fabricação de moldes, moldagem por injeção, produção de produtos plásticos, montagem e outras tecnologias.
Enviar consulta
Descrição do produto
Além disso, nossa empresa estabeleceu relações de cooperação com fornecedores de matérias-primas plásticas, fabricantes de impressão, etc. para garantir o fornecimento de matérias-primas e qualidade de impressão. Através de nossa rica experiência e cadeia de suprimentos perfeita, nossa empresa pode fornecer aos clientes produtos de moldagem de peças plásticas moldadas por injeção personalizadas de alta qualidade para atender às suas necessidades específicas. Ao mesmo tempo, temos 10 anos de experiência profissional em serviços de comércio exterior, entendemos o processo de comércio exterior e atendemos melhor nossos clientes. Para produtos de moldagem de peças plásticas moldadas por injeção, podemos fabricar peças plásticas correspondentes, o que é feito principalmente através de moldes de injeção.
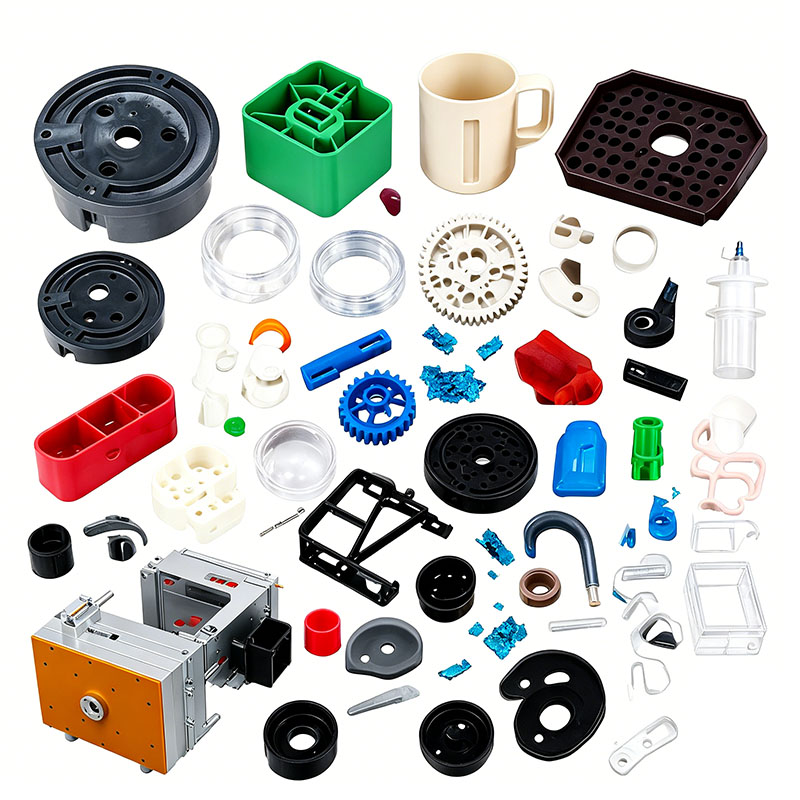
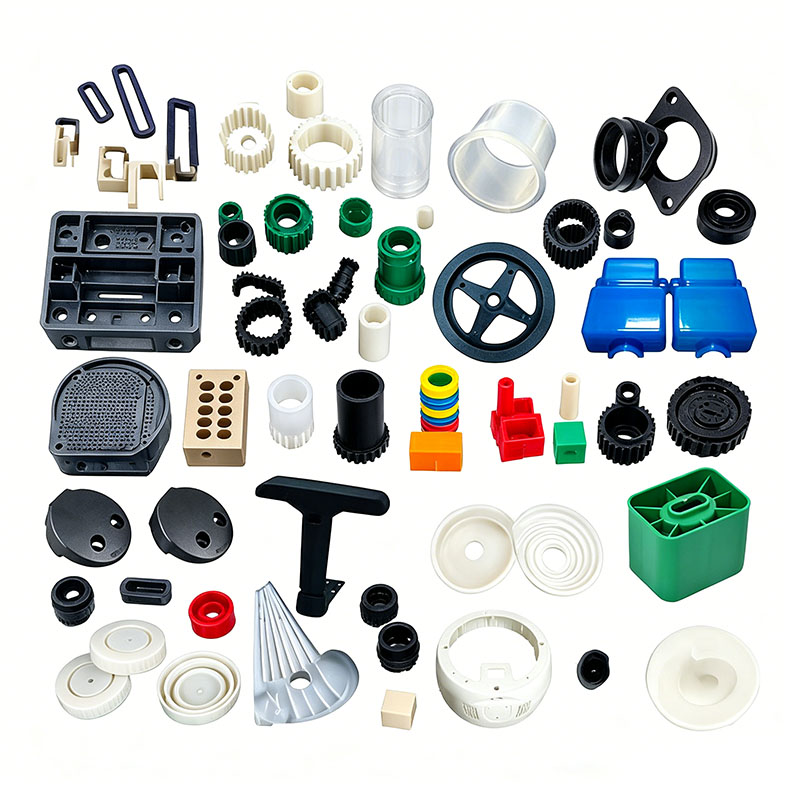
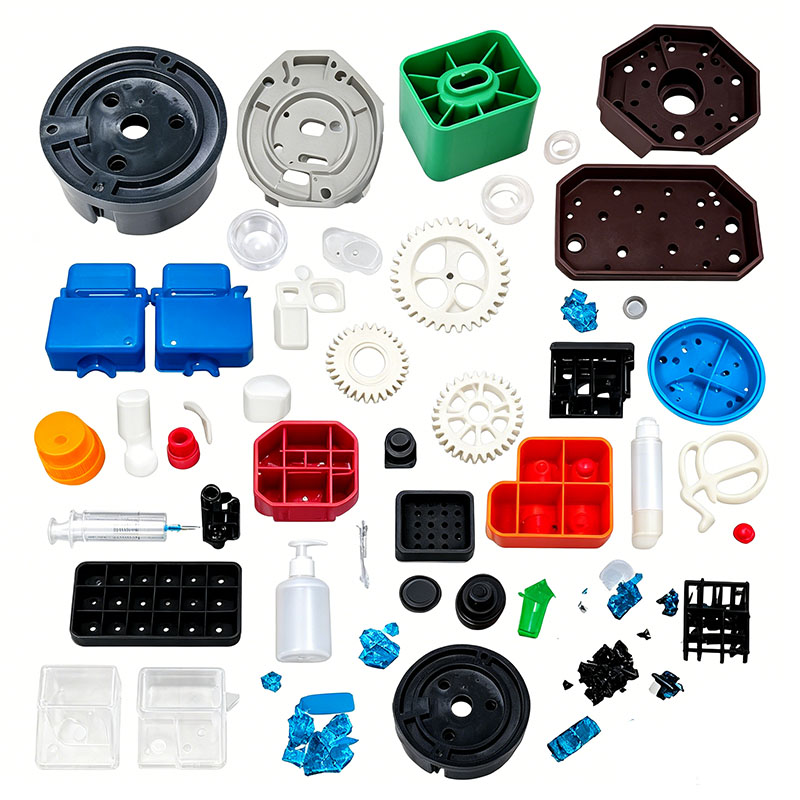
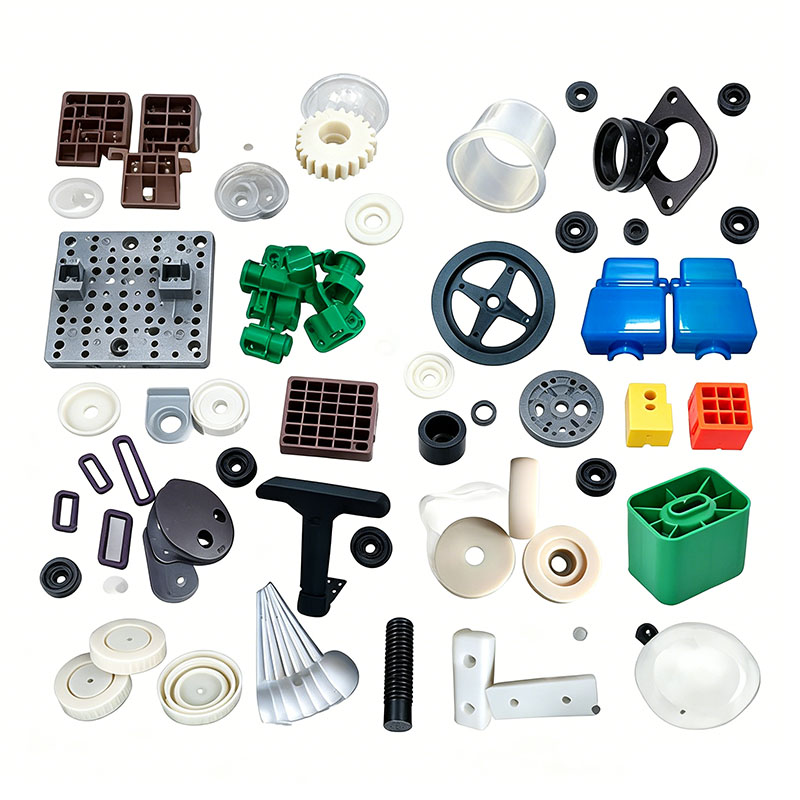
Processo padrão para moldagem completa por injeção de peças plásticas (versão abrangente)
Todo o processo compreende sete etapas principais: preparação de pré-produção, pré-tratamento de matéria-prima, instalação e comissionamento de moldes, produção em massa (ciclo de injeção), pós-processamento/corte, inspeção de qualidade e armazenamento. É aplicável a uma ampla gama de produtos plásticos, incluindo eletrodomésticos, veículos elétricos, motocicletas, recipientes de armazenamento e pequenas peças de precisão.
I. Preparação de pré-produção
Desenho e confirmação de processo
Verifique desenhos 3D do produto, espessura da parede, tolerâncias de montagem e requisitos estéticos; estabeleça a folha de processo padrão, incluindo grau de matéria-prima, código de cores, taxa de moagem, temperatura do molde, temperatura de fusão e tempo de resfriamento.
Inspeção de Equipamentos e Moldes
Certifique-se de que a tonelagem da máquina de moldagem por injeção corresponda ao tamanho do molde; inspecionar o sistema hidráulico, faixas de aquecimento, circuitos de água de resfriamento, braços robóticos e unidades de controle de temperatura; verifique se há ferrugem no molde, saídas de ar entupidas ou pinos ejetores presos; e limpe os detritos da superfície de partição.
Preparação de Ferramentais e Auxiliares
Prepare cortadores, ferramentas de retificação, gabaritos de modelagem, tremonhas de secagem, masterbatch, agentes desmoldantes especializados, espuma EPE, paletes de embalagem e calibradores de inspeção.
II. Pré-tratamento de matérias-primas
Mistura de materiais
Carregar resina virgem, masterbatch e aditivos funcionais (estabilizadores de UV, retardadores de chama, agentes antiestáticos) de acordo com as proporções especificadas; se for necessária reciclagem, adicione material reciclado limpo na proporção prescrita. Misture usando um misturador de baixa velocidade por 5–12 minutos para garantir dispersão uniforme de corantes e cargas, evitando defeitos como estrias ou manchas brancas.
Secagem e Desumidificação (Etapa Crítica)
Plásticos higroscópicos – como PC, ABS, ABS+PC e Nylon – devem ser secos para eliminar defeitos como listras prateadas, bolhas e delaminação de tinta; PP, PE e TPO requerem secagem apenas por curtos períodos em ambientes com alta umidade.
Após a secagem, sele o recipiente do material e transfira-o para o funil hermético da injetora para evitar a reabsorção de umidade.
Purga de Barril
Ao alternar entre materiais ou cores, purgue o material residual do cilindro usando um composto de purga para evitar contaminação do material, delaminação, inconsistência de cor ou degradação do desempenho. III. Instalação, pré-aquecimento e depuração do molde
Içamento e fixação
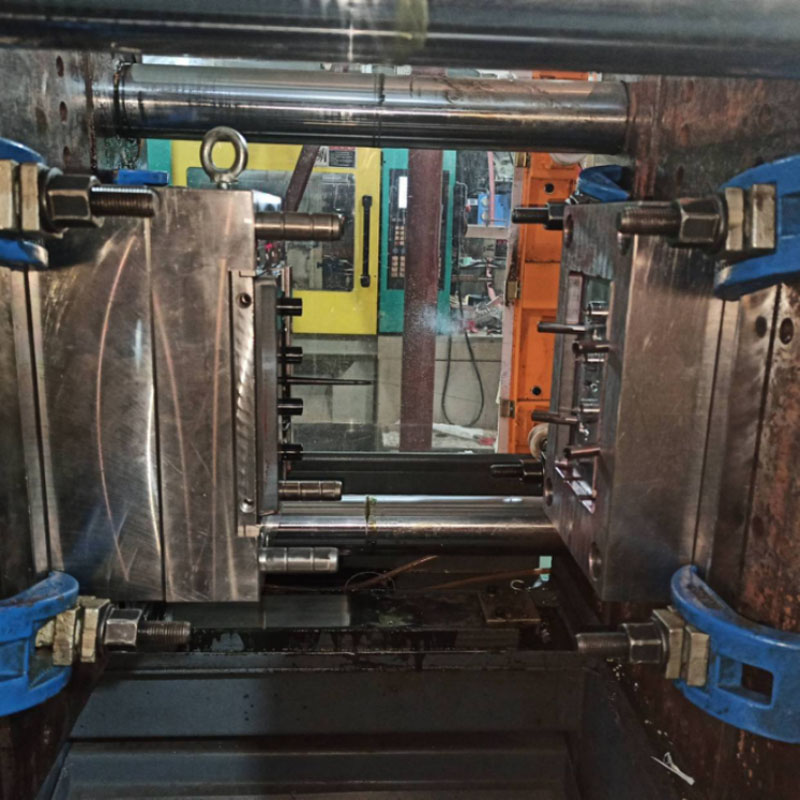
Levantar o molde por meio de uma ponte rolante e posicioná-lo contra as placas da injetora; aperte uniformemente as placas de fixação; conectar linhas de água de resfriamento e controlador de temperatura do molde; e deixe correr água para verificar se há vazamentos.
Pré-aquecimento de molde
Ative o controlador de temperatura do molde e ajuste a temperatura de acordo com as especificações do processo; mantenha uma temperatura constante por 20–30 minutos para garantir uma temperatura uniforme e estável da cavidade.
Aquecimento de equipamentos
Aqueça o cano e o bico em etapas; assim que a temperatura padrão de moldagem for atingida, mantenha-a por 10–20 minutos para garantir que a matéria-prima esteja totalmente derretida.
Moldagem de teste e ajuste de parâmetros
Realizar jatos de ar manuais para purgar material frio; realizar disparos de teste em baixa velocidade e baixa pressão, ajustando gradualmente a velocidade de injeção, pressão de injeção, pressão de retenção e tempo de resfriamento; produzir de 5 a 10 amostras consecutivas e inspecionar se há disparos curtos, rebarbas, marcas de afundamento, empenamento e linhas de solda; otimizar iterativamente o processo até que as amostras atendam aos padrões de qualidade.
Confirmação do primeiro artigo
Submeter o primeiro artigo ao Controle de Qualidade para medição de dimensões, aparência e resistência; a produção em massa só pode começar após a confirmação da aprovação.
4. Ciclo de produção em massa de moldagem por injeção automatizada (etapas padrão de molde único)
As seguintes ações são repetidas para cada ciclo de moldagem:
Fechamento do molde: Fechamento lento → avanço rápido → proteção de baixa pressão → travamento de alta pressão (para evitar danos ao molde por objetos estranhos).
Acumulação/Pré-plastificação de Material: A rosca gira e retrai, derretendo e acumulando matéria-prima na frente do cano.
Injeção e Enchimento: O parafuso avança, forçando o plástico derretido através de corrediças e comportas para preencher a cavidade; é aplicado controle de velocidade em vários estágios (lento no portão, rápido no meio e desacelerado no final para facilitar a ventilação do ar).
Pressão de retenção escalonada: A retenção do primeiro estágio preenche a cavidade; a retenção de baixa pressão no segundo estágio compensa o encolhimento à medida que o plástico esfria, eliminando marcas de afundamento.
Resfriamento e Solidificação: O resfriamento contínuo do molde com água permite que a peça plástica se solidifique dentro da cavidade; o tempo de resfriamento é controlado para evitar deformação após a desmoldagem.
Abertura do molde: Abertura lenta com desaceleração em três estágios para evitar puxar ou deformar a peça plástica.
Ejeção: Ejeção encenada em baixa velocidade com impulso multiponto uniforme para evitar marcas de tensão ("manchas brancas"), perfuração ou dobra do produto. Remoção de peças: Os braços robóticos coletam automaticamente as peças plásticas e separam simultaneamente os resíduos da porta/corredor, enviando os resíduos para uma caixa granuladora; para configurações sem braços robóticos, a remoção manual é realizada com cuidado para evitar arranhões nas superfícies cosméticas.
V. Processamento e Corte Pós-Moldagem
Remoção de portão e corredor
Portões de pinos e portões submarinos permitem a separação automática; portões grandes são cortados rente com tesouras hidráulicas.
Rebarbação de precisão
Rebarbas finas em linhas de partição, nervuras e encaixes de pressão são removidas em lotes usando esmerilhadeiras pneumáticas, lixa ou acabamento vibratório para garantir bordas lisas e livres de pontas afiadas.
Remodelagem/Correção Térmica
PP e peças longas e de paredes finas propensas a empenamento são colocadas em acessórios de metal correspondentes para esfriar e endurecer em baixas temperaturas, corrigindo planicidade e lacunas de montagem.
Recozimento para alívio de tensão (necessário para peças pulverizadas/pintadas)
Peças cosméticas feitas de ABS, PC ou misturas ABS+PC são cozidas a uma temperatura constante de 60–70°C por 1–3 horas; o resfriamento lento libera tensões internas, evitando futuras rachaduras na pintura ou falhas estruturais devido ao ciclo térmico.
Acabamento de Superfície
Produtos que requerem atualizações estéticas passam por processos como remoção eletrostática de poeira/óleo, pintura em spray, cura UV, serigrafia ou sobremoldagem; peças para contato com alimentos ou crianças usam apenas tintas ecológicas à base de água.
VI. Processo de inspeção de qualidade em vários estágios
Inspeção de patrulha: Amostras são coletadas a cada 30 minutos para inspeção visual e medição de calibre de dimensões críticas de montagem.
Verificações pontuais funcionais
Testes de queda de peças portantes; testes de imersão para componentes herméticos; testes de resistência ao fogo para peças retardadoras de chama; testes de ciclagem de alta/baixa temperatura para peças externas; testes de fricção alternativos para peças resistentes ao desgaste.
Inspeção completa do produto acabado
Triagem de defeitos como listras prateadas, bolhas, marcas de queimadura, variações de cores, empenamentos, rebarbas, microfissuras ou encaixe rígido de encaixe; as peças defeituosas são isoladas e granuladas, com peças rejeitadas de suporte de carga ou críticas para a segurança estritamente proibidas de serem reutilizadas na produção de componentes funcionais.
VII. Classificação, embalagem e armazenamento
Classificação e Classificação: Produtos qualificados, itens reutilizáveis e peças de sucata são armazenados separadamente e claramente etiquetados. Embalagem Protetora: Separe as partes visíveis com espuma EPE e feche-as em sacos plásticos à prova de luz para evitar arranhões e amarelecimento causados pela exposição à luz.
Registros de armazenamento: rotule lotes de matérias-primas, IDs de máquinas e datas de produção; estabelecer um registro de rastreabilidade de qualidade; e armazene os materiais em um armazém seco e protegido da luz.
Procedimentos de encerramento da produção
Antes de desligar, esvazie o tambor da máquina e desligue os sistemas de aquecimento e refrigeração; limpe as superfícies de separação do molde, a tremonha e o granulador; borrife o molde com óleo antiferrugem e leve-o para a área de armazenamento do molde; e organizar registros de processos e relatórios de produção.
Somos um fabricante de moldagem de peças plásticas moldadas por injeção, fornecendo fabricação de moldagem de peças plásticas moldadas por injeção de alta qualidade. Contanto que você queira personalizar/desenvolver produtos de moldagem de peças plásticas moldadas por injeção, você pode nos encontrar. Temos design profissional de moldes de injeção e tecnologia de fabricação madura, fornecendo a você um serviço completo, desde design de produto - fabricação de moldes - produção de produtos - embalagem de produtos - transporte de produtos, podemos ajudá-lo em todos os links. Contanto que você venha até nós, iremos fornecer-lhe o melhor serviço e satisfazê-lo em termos de qualidade do produto, tempo de produção, diálogo de informações, etc.
|
Nome do produto |
Moldagem em esteira |
|
Por favor, forneça |
2D, 3D, amostras ou o tamanho de as imagens multi-ângulo |
|
Hora do Molde |
20-35 dias |
|
Hora do produto |
7 a 15 dias |
|
Precisão do molde |
+/-0,01mm |
|
Vida do molde |
50-100 milhões de fotos |
|
Processo de produção |
Desenhos de auditoria - análise de fluxo de molde - validação de projeto - Materiais personalizados - processamento de moldes - processamento de núcleos - usinagem de eletrodos - Sistema Runner processamento - processamento e aquisição de peças - aceitação de usinagem - cavidade processo de tratamento de superfície - modo complexo Matriz - Todo o revestimento da superfície do molde - Placa de montagem - amostra do molde - teste de amostra - envio amostras |
|
Cavidade do molde |
Uma cavidade, múltiplas cavidades ou a mesma produtos diferentes podem ser feitos juntos |
|
Material do molde |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Sistema de corredor |
Câmara quente e câmara fria |
|
Material base |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Terminar |
Pitting a palavra, acabamento espelhado, superfície fosca, estrias |
|
Padrão |
HASCO, DME ou dependente de |
|
Tecnologia principal |
Fresagem, retificação, CNC, EDM, fio corte, escultura, EDM, tornos, acabamento superficial, etc. |
|
Programas |
CAD, PRO-E, UG Tempo de design: 1-3 dias (circunstâncias normais) |
|
Material do produto |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, QUADRIS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
Sistema de qualidade |
ISO9001:2008 |
|
Estabeleça um horário |
20 dias |
|
Equipamento |
CNC, EDM, corte Máquina, máquinas de plástico, etc. molde de mala de plástico zhe jiang |


Fabricação de moldes de injeção de plástico

Especificações de moldagem de plástico

Projeto do molde:



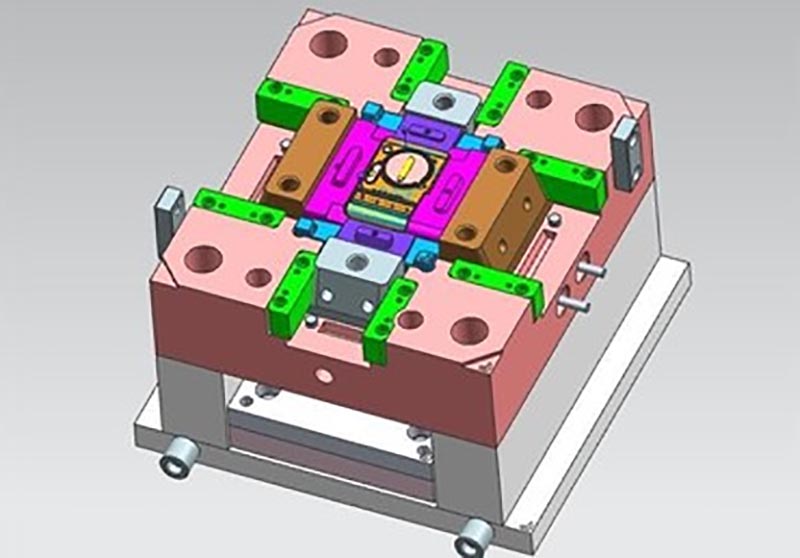
Processo de transação:

Teste de molde:


Embalagem do produto

Fábrica
Somos uma fábrica de moldes de plástico personalizados. Nossa fábrica é fabricante de moldes de injeção de plástico. temos 17 anos de experiência em moldes plásticos personalizados profissionais e 10 anos de experiência em comércio exterior. Nós somos fornecedores de moldes de plástico personalizados. Podemos fornecer serviço personalizado de molde de plástico. Nossa fábrica pode fabricar peças plásticas moldadas por injeção e a qualidade dos produtos irá satisfazê-lo.
Temos mais de 50 máquinas de última geração e centenas de engenheiros e designers. Podemos fornecer um serviço completo, desde o design do produto - fabricação de moldes - produção do produto - embalagem do produto - transporte. Temos uma cadeia produtiva completa. Podemos atender a todas as suas necessidades.
Serviços que prestamos:
Serviço profissional de moldes personalizados, design e fabricação de moldes de plástico. Produção de produtos plásticos, design de produto, design de moldes, personalização de moldes de sopro, personalização de moldes rotacionais, personalização de moldes de fundição sob pressão. Serviços de impressão 3D, serviços de fabricação CNC, embalagens de produtos, embalagens personalizadas, serviços de remessa.










Sempre aderimos aos princípios de qualidade e tempo em primeiro lugar. Ao fornecer aos clientes produtos da mais alta qualidade, tente maximizar a eficiência da produção e reduzir o tempo de produção. Temos orgulho de informar a todos os clientes que nossa empresa não perdeu nenhum cliente desde a sua criação. Se houver algum problema com o produto, buscaremos ativamente uma solução e assumiremos a responsabilidade até o fim.

Perguntas frequentes
Q1: você é uma empresa comercial ou fabricante?
R: Somos fabricantes.
Q2. Quando posso obter a cotação?
R: Geralmente fazemos a cotação dentro de 2 dias após recebermos sua consulta.
Se você for muito urgente, ligue para nós ou informe-nos em seu e-mail para que possamos fazer um orçamento para você primeiro.
Q3. Quanto tempo é o prazo de entrega do molde?
R: Tudo depende do tamanho e da complexidade dos produtos. Normalmente, o prazo de entrega é de 25 dias.
Q4. Não tenho desenho 3D, como devo iniciar o novo projeto?
R: Você pode nos fornecer uma amostra de moldagem, nós o ajudaremos a terminar o design do desenho 3D.
Q5. Antes do envio, como garantir a qualidade dos produtos?
R: Se você não vier à nossa fábrica e também não tiver terceiros para inspeção, seremos seu funcionário de inspeção.
Forneceremos a você um vídeo para detalhes do processo de produção, incluindo relatório do processo, estrutura de tamanho dos produtos e detalhes da superfície, detalhes da embalagem e assim por diante.
Q6. Quais são as suas condições de pagamento?
A: Pagamento do molde: depósito de 40% por T/T adiantado, pagamento do segundo molde de 30% antes de enviar as primeiras amostras de teste, saldo do molde de 30% depois de concordar com as amostras finais.
B: Pagamento da Produção: depósito de 50% adiantado, 50% antes do envio da mercadoria final.
Q7: Como você torna nosso negócio um relacionamento bom e de longo prazo?
R:1. Mantemos boa qualidade e preço competitivo para garantir que nossos clientes se beneficiem de produtos da melhor qualidade.
2. Respeitamos cada cliente como nosso amigo e sinceramente fazemos negócios e fazemos amizade com eles, não importa de onde eles venham.
Hot Tags: Moldagem de peças plásticas moldadas por injeção, China, fabricante, fornecedor, fábrica, personalizado, atacado, compra, qualidade, mais recente venda, feito na China
Categoria Relacionada
Enviar consulta
Por favor, sinta-se livre para dar o seu inquérito no formulário abaixo. Responderemos em 24 horas.