Lar
>
Produto > Serviço de personalização do núcleo > Moldagem personalizada > moldagem de peças de berço de plástico
Produto
- Serviço de personalização do núcleo
- Assistência médica
- Aparelhos e instrumentos eletrônicos
- Moldes para Suprimentos Materno-Infantis
- Esportes Recreativos
- Arte em móveis domésticos
- Acessórios automotivos
- Transporte e Armazenagem
- Luminárias
- Equipamento de construção
- Produto de embalagem
- Educacional e Laboratórios
- Acessórios para bagagem e roupas
- Produtos de cuidado e limpeza
- Agricultura e Silvicultura
- Equipamento Mecânico
- Suprimentos para animais de estimação
- Utensílios de cozinha
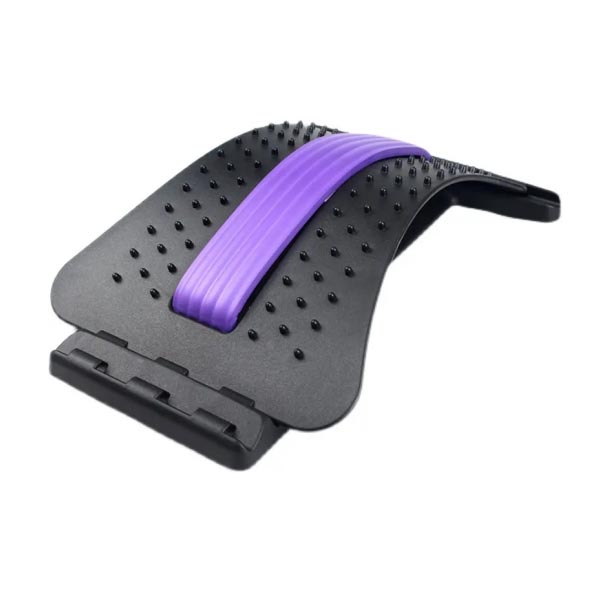
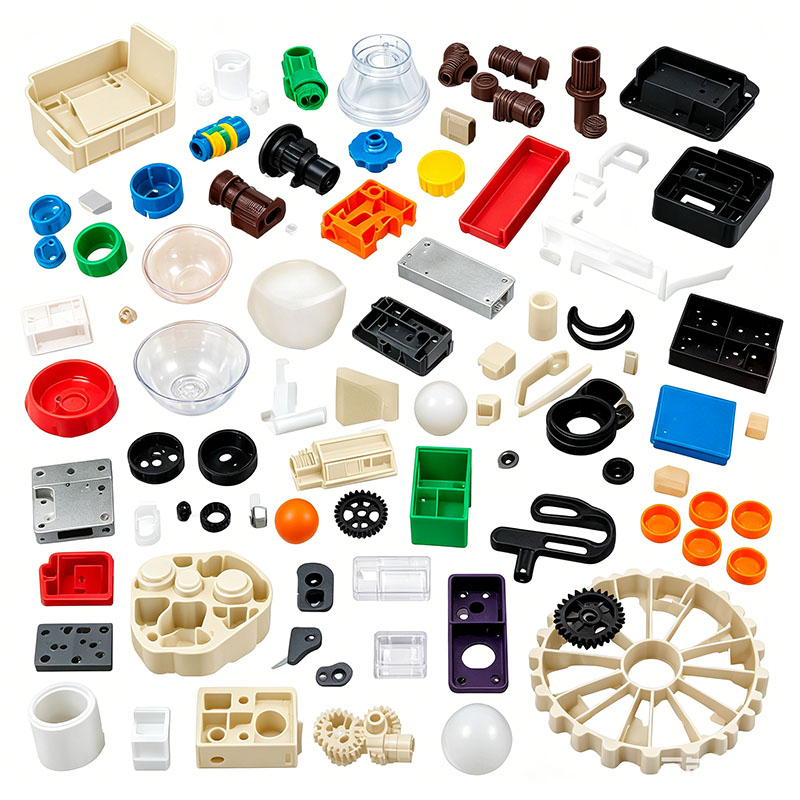
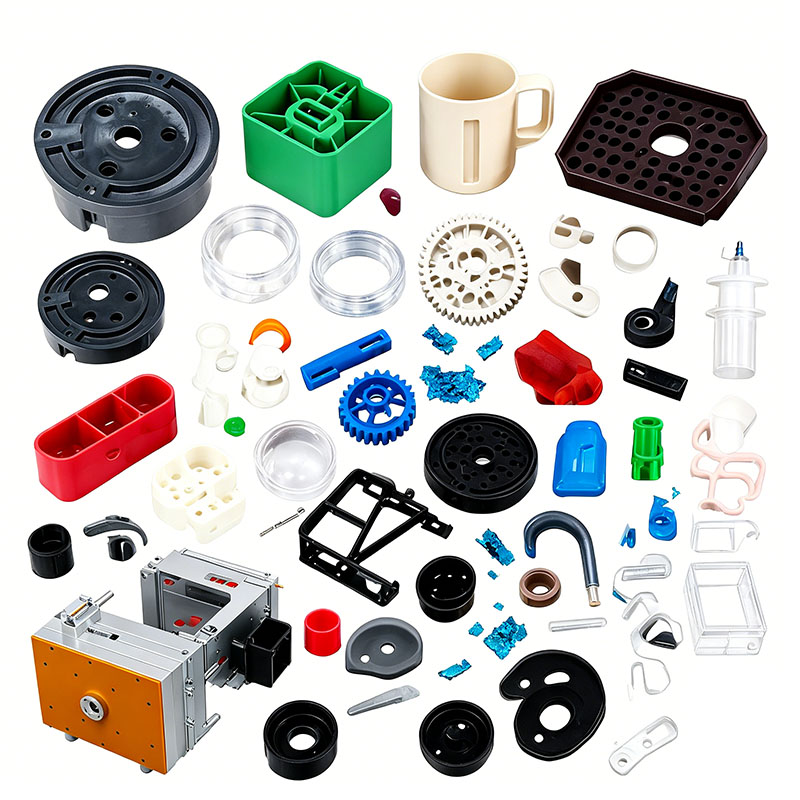
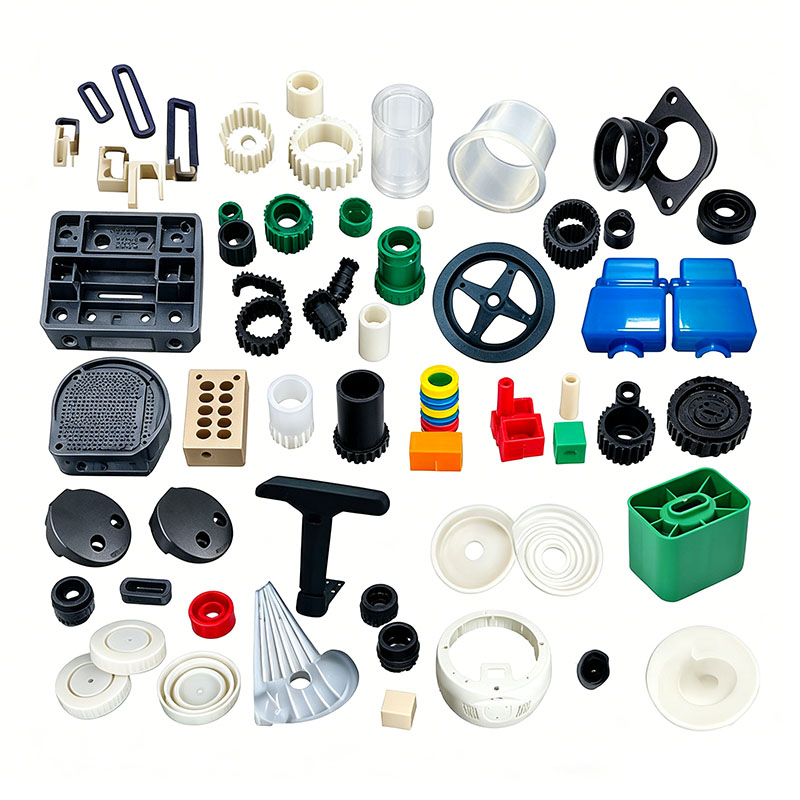
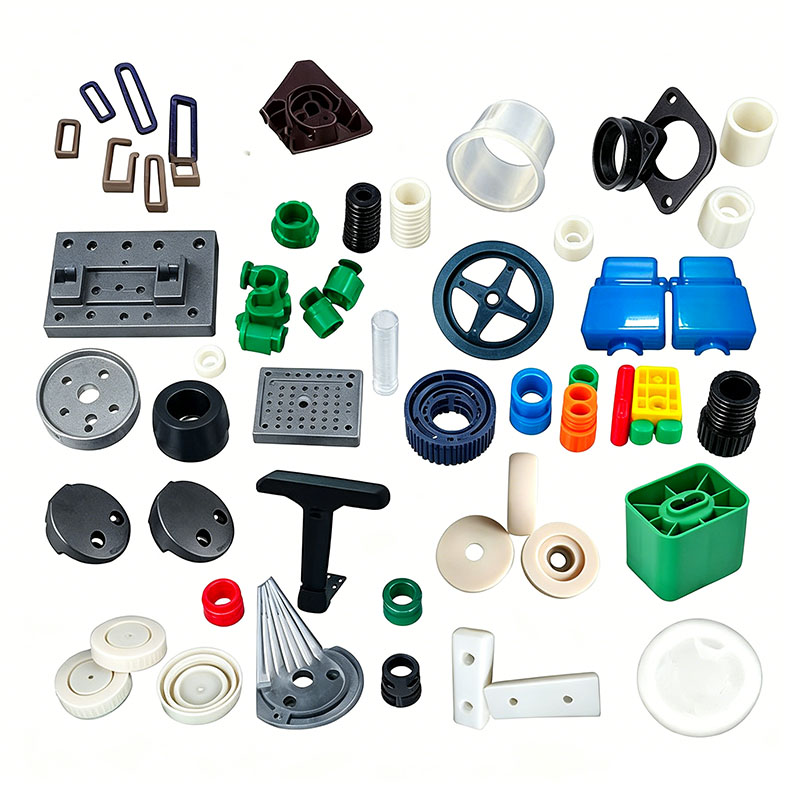
moldagem de peças de berço de plástico
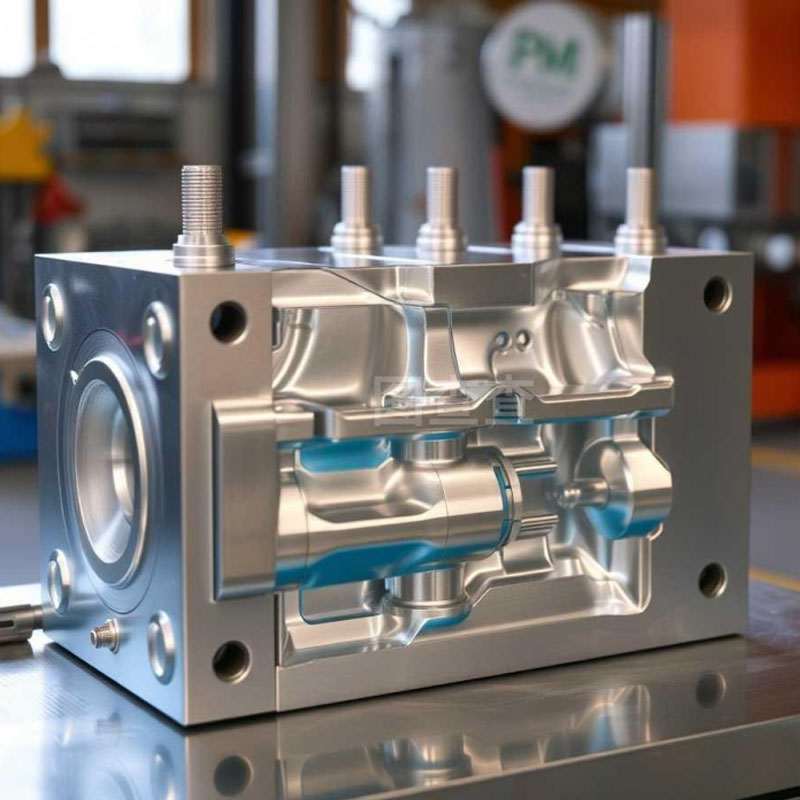
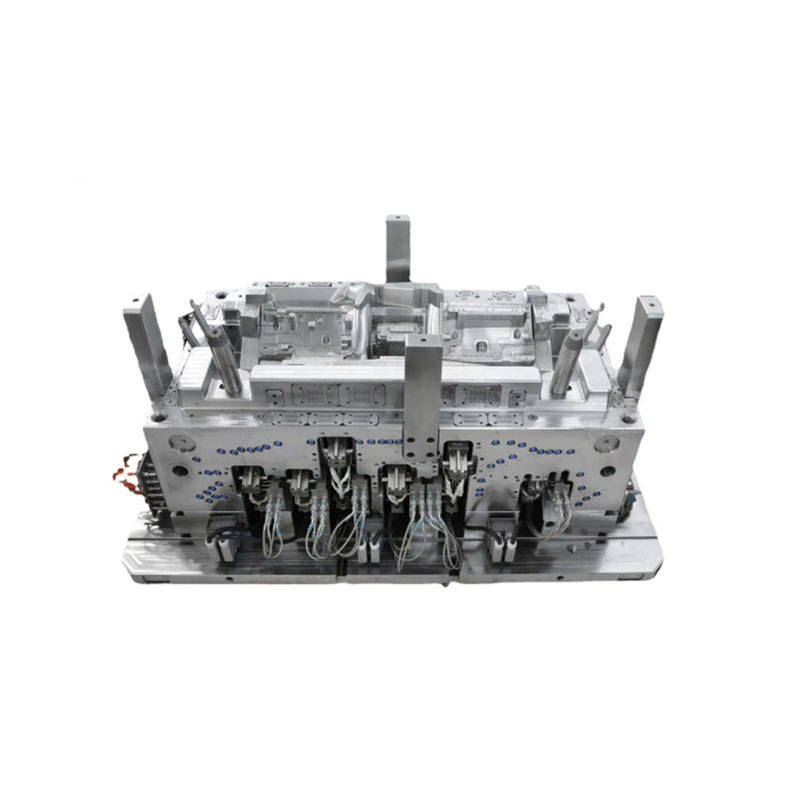
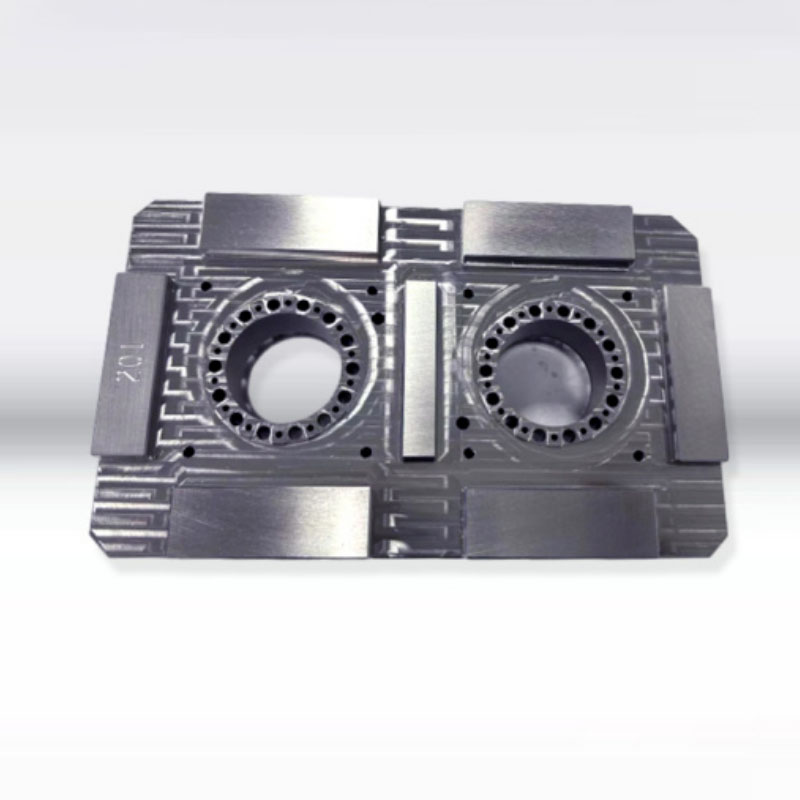
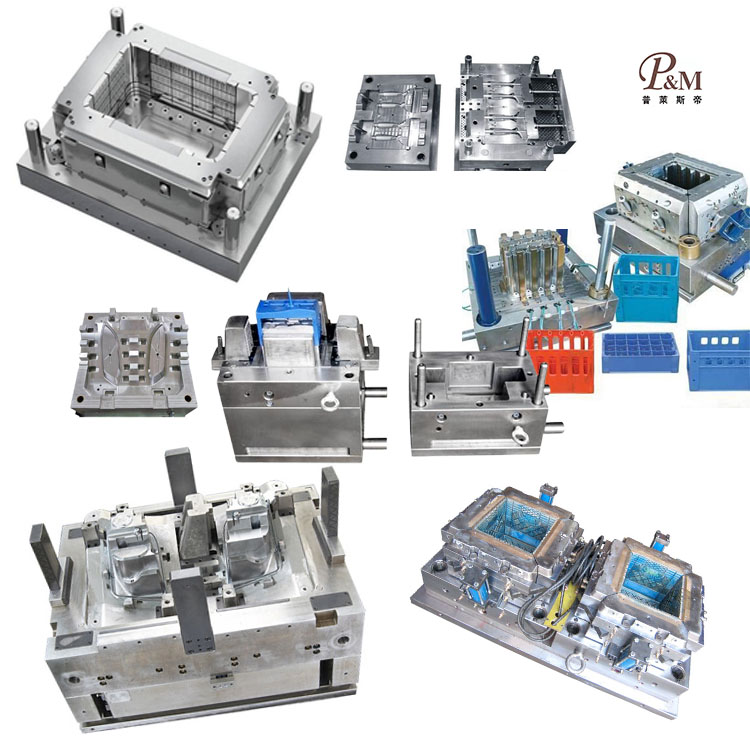
tem 17 anos de tecnologia de fabricação de moldes e pode personalizar a moldagem de peças de berço de plástico. Nós fornecemos serviços profissionais de moldagem de peças de plástico para berços personalizados e somos um fabricante profissional de moldagem de peças de plástico para berços. Temos experiência suficiente na seleção de matérias-primas de produtos e materiais de moldes. No processo de personalização de moldagem de peças de berço de plástico, nossa fábrica pode fornecer um serviço completo. Temos capacidades de design e produção relacionadas à moldagem de peças plásticas para berços, tais como: design CAD, fabricação de moldes, moldagem por injeção, produção de produtos plásticos, montagem e outras tecnologias.
Enviar consulta
Descrição do produto
Além disso, nossa empresa estabeleceu relações de cooperação com fornecedores de matérias-primas plásticas, fabricantes de impressão, etc. para garantir o fornecimento de matérias-primas e qualidade de impressão. Através de nossa rica experiência e cadeia de suprimentos perfeita, nossa empresa pode fornecer aos clientes produtos de moldagem de peças plásticas personalizadas de alta qualidade para atender às suas necessidades específicas. Ao mesmo tempo, temos 10 anos de experiência profissional em serviços de comércio exterior, entendemos o processo de comércio exterior e atendemos melhor nossos clientes. Para produtos de moldagem de peças de plástico, podemos fabricar peças de plástico correspondentes, o que é feito principalmente através de moldes de injeção.
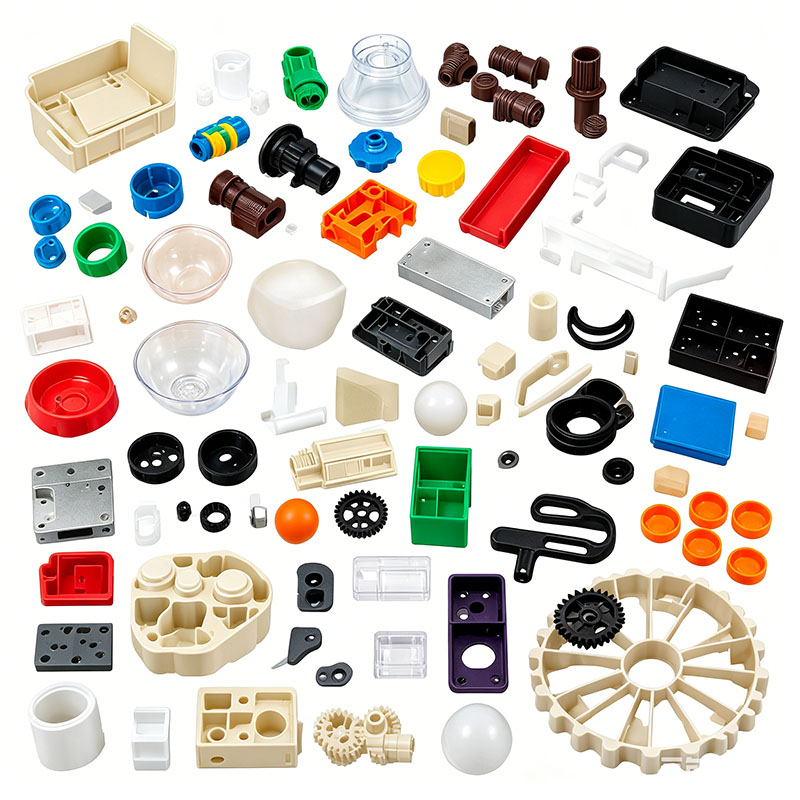
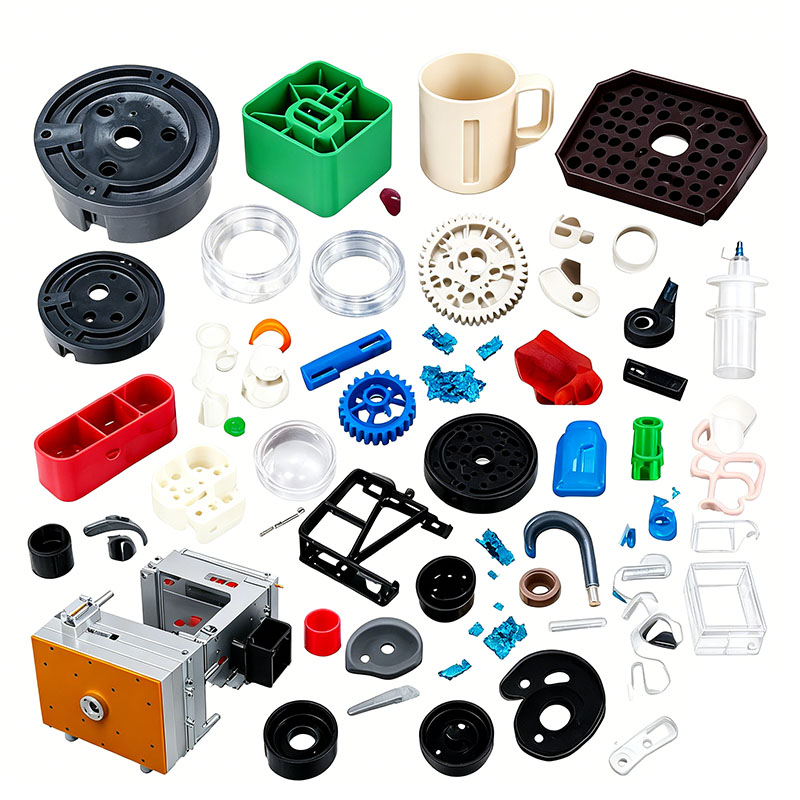
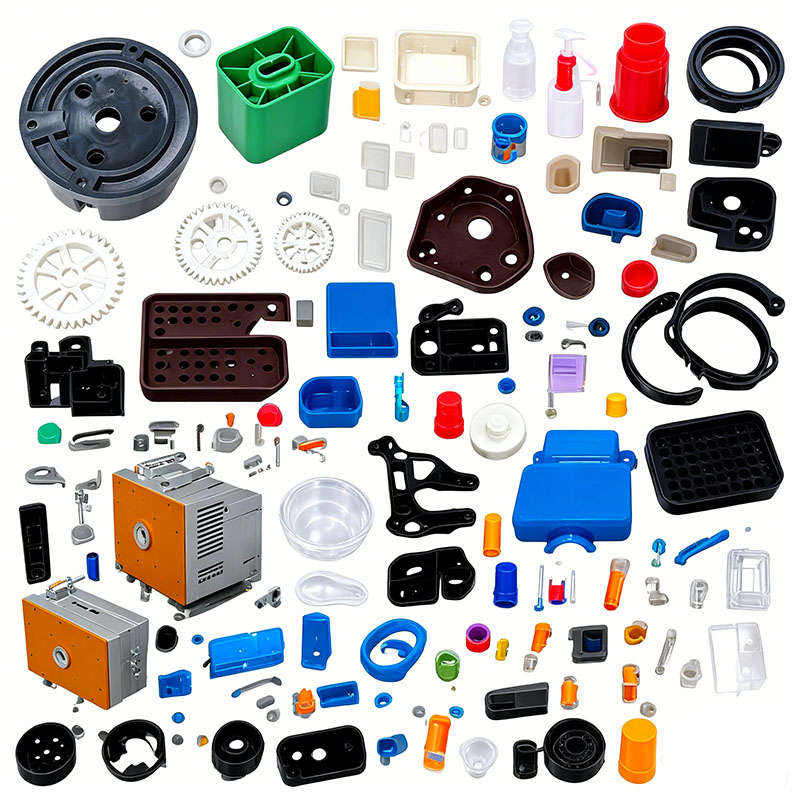
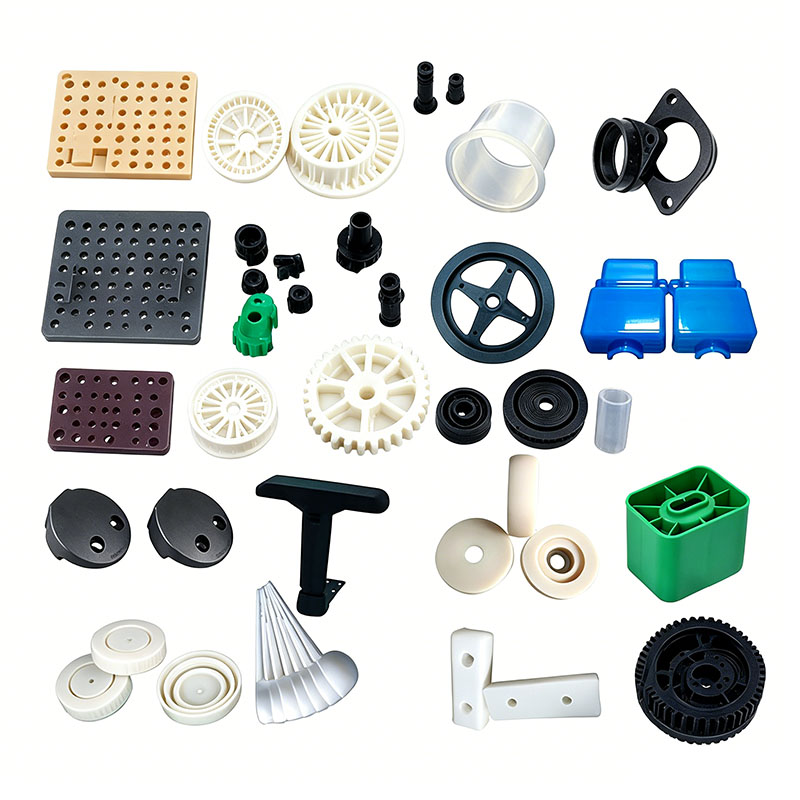
Componentes plásticos para berços – como tampas de trilhos, rodízios giratórios silenciosos, clipes de base de cama, travas de ajuste, amortecedores de proteção, bases de fixação de brinquedos, buchas de conexão de estrutura e clipes de fixação de colchão – entram em contato direto com os bebês. Consequentemente, estão sujeitos a rigorosos padrões obrigatórios relativos à ausência de rebarbas e odores, segurança ambiental, tenacidade e resistência ao impacto, e folgas dimensionais seguras; todo o processo de moldagem por injeção está sujeito a controles muito mais rigorosos do que as peças plásticas padrão. O fluxo de trabalho compreende cinco etapas principais: controle e pré-tratamento de matérias-primas, adaptação de moldes, moldagem por injeção, pós-processamento e inspeções de qualidade de segurança em vários estágios. O processo de produção padronizado é detalhado abaixo.
I. Ingestão e pré-tratamento de matérias-primas (a primeira linha de defesa para uma produção segura)
Os materiais priorizados para peças plásticas de berços incluem PP de qualidade alimentar, PE modificado, TPE macio e ABS de alta resistência. É estritamente proibido o uso de sucata reciclada ou plastificantes não ecológicos. As matérias-primas recebidas devem ser acompanhadas de relatórios de testes que confirmem a conformidade com os padrões e limites RoHS para ftalatos e metais pesados; os materiais são admitidos no inventário somente após passarem pela verificação do Controle de Qualidade de Entrada (IQC).
Dosagem e Mistura: Materiais virgens são usados para componentes visíveis; a proporção de material reciclado do canal/canal adicionado não deve exceder 10%, enquanto a inclusão de material reciclado é estritamente proibida para travas de suporte de carga e componentes de trilhos de proteção. Masterbatches de cores ecológicos e inodoros são adicionados para colorir, junto com masterbatches antienvelhecimento e agentes desmoldantes de qualidade alimentar. A mistura em baixa velocidade é realizada por 6 a 10 minutos para evitar a geração de odores ou aglomeração de partículas causada pelo calor friccional. Os materiais macios de TPE são misturados separadamente para evitar contaminação cruzada com plásticos rígidos.
Secagem e Desumidificação: PP e PE apresentam baixíssimas taxas de absorção de água; a umidade da superfície é removida secando a 60°C por uma hora somente em condições úmidas. As peças decorativas dos trilhos em ABS são secas a 80°C por três horas para evitar defeitos de "riscas prateadas". As peças protetoras transparentes do PC passam por desumidificação a 110°C por quatro horas. Os materiais TPE macios não requerem secagem prolongada; um curto período de remoção de umidade em baixa temperatura é suficiente. O processo de secagem ocorre em moegas seladas para evitar contaminação por poeira ou óleo, eliminando assim o risco de odores pungentes nas peças moldadas acabadas. II. Depuração de molde de berço de bebê e instalação de máquina
Os componentes plásticos do berço normalmente apresentam designs arredondados de segurança; o projeto do molde prioriza evitar rebarbas acentuadas e fragmentos pequenos e facilmente destacáveis, necessitando de requisitos específicos para aço do molde, ventilação, sistemas de ejeção e configurações de linha de partição.
O aço polido espelhado S136 é selecionado para componentes estéticos de cavidades para evitar arranhões superficiais, enquanto o aço P20 resistente ao desgaste com tratamento de nitretação é usado para mecanismos de travamento de suporte de carga para garantir durabilidade e evitar a formação de rebarbas durante aberturas e fechamentos repetidos. Todas as bordas e cantos do molde são arredondados (filetados em R) para eliminar pontas afiadas na origem. Pequenos componentes de encaixe rápido são produzidos usando moldes de 8 cavidades, enquanto grandes tampas de guarda-corpo utilizam moldes de cavidade única para garantir enchimento uniforme e evitar disparos curtos.
Os canais de resfriamento são projetados para seguir os contornos da peça, garantindo um resfriamento equilibrado para minimizar empenamentos e deformações, evitando assim lacunas na montagem que poderiam representar risco de entalamento de dedos. Ranhuras de ventilação finas (0,012 mm de profundidade) são usinadas nas superfícies de partição e nos locais dos pinos ejetores para liberar efetivamente os gases da decomposição do polímero, eliminando odores e pontos pretos queimados.
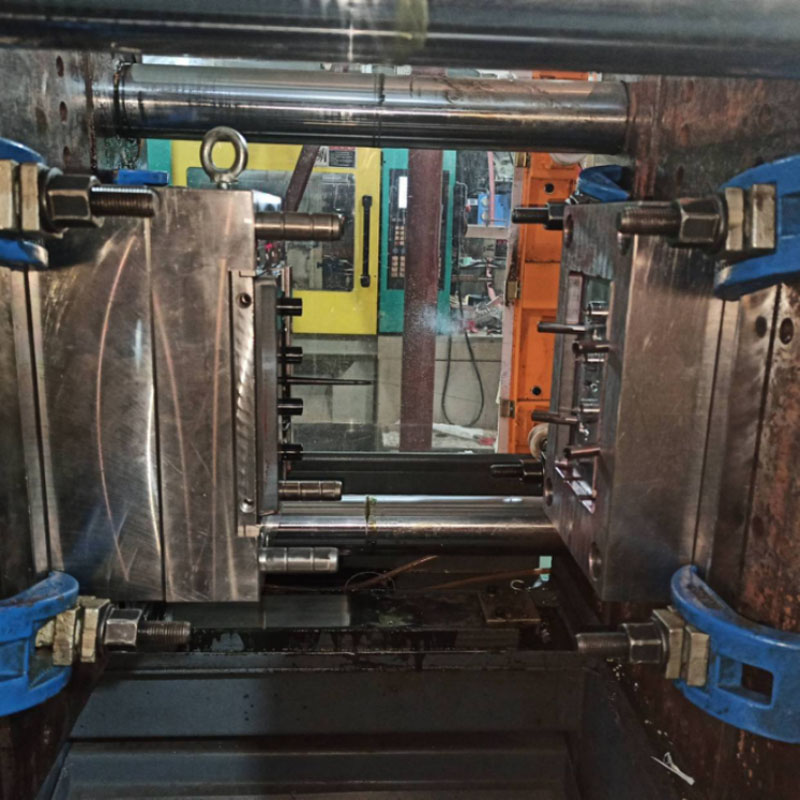
Depois que o molde é içado para a máquina e conectado aos sistemas de resfriamento e controle de temperatura, o controlador de temperatura do molde pré-aquece a unidade por 30 minutos enquanto a superfície de partição é inspecionada quanto a vazamentos. A proteção do molde de baixa pressão é calibrada para acionar a abertura automática ao detectar pequenos restos de sprue ou objetos estranhos, evitando danos ao molde e a contaminação dos produtos com aparas de metal. Antes do início da produção, as superfícies de partição são polidas manualmente para remover rebarbas de usinagem, garantindo peças livres de rebarbas durante a desmoldagem.
III. Processo de ciclo de moldagem por injeção padronizado
Máquinas de moldagem por injeção variando de 160T a 450T são selecionadas com base no tamanho do componente. O ciclo de moldagem compreende fechamento do molde, enchimento por injeção, pressão de retenção, resfriamento e abertura/ejeção/remoção da peça do molde; os parâmetros do processo são otimizados para garantir baixo estresse interno, acabamentos sem rebarbas e odor mínimo. A fase de fixação do molde emprega controle de velocidade em quatro estágios; a fixação de alta pressão garante um ajuste perfeito na linha de partição, evitando efetivamente o flash. O enchimento por injeção utiliza velocidades variáveis: velocidades médias a altas são usadas para as extremidades de paredes finas dos guarda-corpos para evitar disparos curtos, enquanto velocidades baixas são usadas para componentes de travamento de paredes espessas para minimizar a degradação térmica induzida por cisalhamento e a liberação de odores irritantes. As temperaturas do barril são estritamente reguladas – 190–220°C para PP, 180–205°C para ABS e 170–190°C para TPE – para evitar o superaquecimento, que pode causar a decomposição do plástico e a liberação de substâncias nocivas.
A pressão de retenção é aplicada em dois estágios para compensar o encolhimento plástico e evitar montagens soltas causadas pela contração de encaixes e buchas; os tempos de retenção são ajustados com base na espessura da parede, com 12 a 20 segundos alocados para peças estruturais que excedam 3 mm. O tempo de resfriamento é definido em 3–4 segundos por milímetro de espessura da parede para garantir que a peça endureça totalmente, evitando distorções ou empenamentos durante a desmoldagem.
Os processos de abertura e ejeção do molde são executados suavemente em baixas velocidades para evitar que força excessiva cause branqueamento, rachaduras ou geração de detritos finos. As linhas de produção automatizadas utilizam braços robóticos para remoção de peças para evitar contaminação por manuseio manual (como óleos), seguida da separação automática dos resíduos da comporta; a sucata do canal/canal é triturada, selada e armazenada, com controles rigorosos na taxa de reutilização.
4. Processos de moldagem pós-moldagem e alívio de tensões
As peças recém-desmoldadas retêm entradas e linhas de divisão finas, exigindo pós-processamento preciso para eliminar arestas vivas que podem prejudicar os bebês.
Tratamento de comportas e rebarbas: As comportas de câmara fria são removidas de forma limpa usando ferramentas de corte especializadas; rasgos forçados que possam causar entalhes são estritamente proibidos. A rebarba fina é removida por lixamento ultrassônico ou lixamento manual leve com papel de grão fino, e todas as bordas são arredondadas para garantir um acabamento liso e sem protuberâncias. As tiras de borracha macia TPE são aparadas e rebarbadas para evitar que fragmentos se soltem se um bebê as morder ou mastigar.
Recozimento para alívio de tensões: Os componentes de proteção rígidos de ABS e PC passam por um processo de resfriamento lento em um forno de ar quente (mantido a 60°C constantes por duas horas) para eliminar tensões internas de moldagem. Isto evita rachaduras durante a montagem ou impacto subsequente e reduz as emissões de odores. As rodas e fivelas da cama que apresentam leve empenamento passam por remodelagem térmica em baixa temperatura em um acessório para garantir um ajuste perfeito durante a montagem.
Processamento de superfície: Somente tinta ecológica à base de água é aplicada e as marcações são criadas por meio de serigrafia sem tinta para eliminar resíduos de solvente; os componentes macios de TPE não requerem tratamento de superfície e passam para a inspeção de qualidade após a remoção do pó. Todas as ferramentas de processamento são limpas regularmente para evitar que óleo ou poeira metálica adiram às superfícies das peças plásticas.
Nós somos um fabricante de moldagem de peças de plástico para berços, fornecendo fabricação de moldagem de peças de plástico para berços de alta qualidade. Contanto que você queira personalizar/desenvolver produtos de moldagem de peças de plástico para berços, você pode nos encontrar. Temos design profissional de moldes de injeção e tecnologia de fabricação madura, fornecendo a você um serviço completo, desde design de produto - fabricação de moldes - produção de produtos - embalagem de produtos - transporte de produtos, podemos ajudá-lo em todos os links. Contanto que você venha até nós, iremos fornecer-lhe o melhor serviço e satisfazê-lo em termos de qualidade do produto, tempo de produção, diálogo de informações, etc.
|
Nome do produto |
Moldagem em esteira |
|
Por favor, forneça |
2D, 3D, amostras ou o tamanho de as imagens multi-ângulo |
|
Hora do Molde |
20-35 dias |
|
Hora do produto |
7 a 15 dias |
|
Precisão do molde |
+/-0,01mm |
|
Vida do molde |
50-100 milhões de fotos |
|
Processo de produção |
Desenhos de auditoria - análise de fluxo de molde - validação de projeto - Materiais personalizados - processamento de moldes - processamento de núcleos - usinagem de eletrodos - Sistema Runner processamento - processamento e aquisição de peças - aceitação de usinagem - cavidade processo de tratamento de superfície - modo complexo Matriz - Todo o revestimento da superfície do molde - Placa de montagem - amostra do molde - teste de amostra - envio amostras |
|
Cavidade do molde |
Uma cavidade, múltiplas cavidades ou a mesma produtos diferentes podem ser feitos juntos |
|
Material do molde |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Sistema de corredor |
Câmara quente e câmara fria |
|
Material base |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Terminar |
Pitting a palavra, acabamento espelhado, superfície fosca, estrias |
|
Padrão |
HASCO, DME ou dependente de |
|
Tecnologia principal |
Fresagem, retificação, CNC, EDM, fio corte, escultura, EDM, tornos, acabamento superficial, etc. |
|
Programas |
CAD, PRO-E, UG Tempo de design: 1-3 dias (circunstâncias normais) |
|
Material do produto |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, QUADRIS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
Sistema de qualidade |
ISO9001:2008 |
|
Estabeleça um horário |
20 dias |
|
Equipamento |
CNC, EDM, corte Máquina, máquinas de plástico, etc. molde de mala de plástico zhe jiang |


Fabricação de moldes de injeção de plástico

Especificações de moldagem de plástico

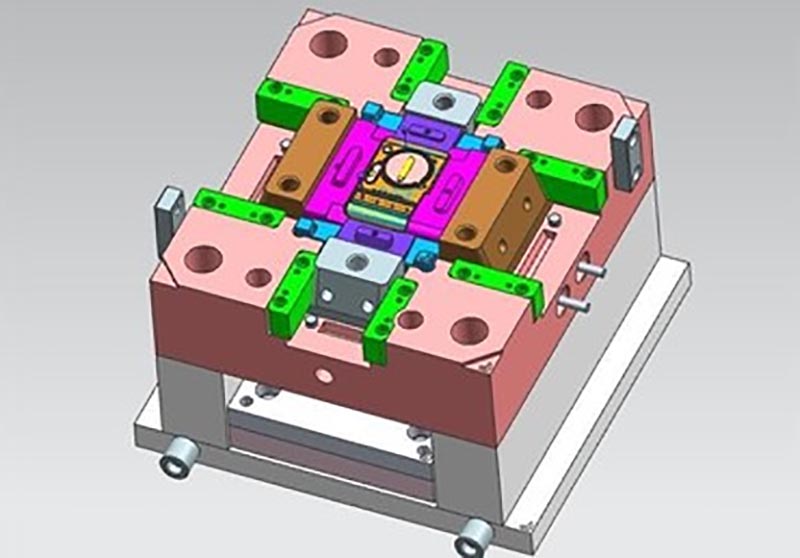
Projeto do molde:



Processo de transação:

Teste de molde:


Embalagem do produto

Fábrica
Somos uma fábrica de moldes de plástico personalizados. Nossa fábrica é fabricante de moldes de injeção de plástico. temos 17 anos de experiência em moldes plásticos personalizados profissionais e 10 anos de experiência em comércio exterior. Nós somos fornecedores de moldes de plástico personalizados. Podemos fornecer serviço personalizado de molde de plástico. Nossa fábrica pode fabricar peças plásticas moldadas por injeção e a qualidade dos produtos irá satisfazê-lo.
Temos mais de 50 máquinas de última geração e centenas de engenheiros e designers. Podemos fornecer um serviço completo, desde o design do produto - fabricação de moldes - produção do produto - embalagem do produto - transporte. Temos uma cadeia produtiva completa. Podemos atender a todas as suas necessidades.
Serviços que prestamos:
Serviço profissional de moldes personalizados, design e fabricação de moldes de plástico. Produção de produtos plásticos, design de produto, design de moldes, personalização de moldes de sopro, personalização de moldes rotacionais, personalização de moldes de fundição sob pressão. Serviços de impressão 3D, serviços de fabricação CNC, embalagens de produtos, embalagens personalizadas, serviços de remessa.










Sempre aderimos aos princípios de qualidade e tempo em primeiro lugar. Ao fornecer aos clientes produtos da mais alta qualidade, tente maximizar a eficiência da produção e reduzir o tempo de produção. Temos orgulho de informar a todos os clientes que nossa empresa não perdeu nenhum cliente desde a sua criação. Se houver algum problema com o produto, buscaremos ativamente uma solução e assumiremos a responsabilidade até o fim.

Perguntas frequentes
Q1: você é uma empresa comercial ou fabricante?
R: Somos fabricantes.
Q2. Quando posso obter a cotação?
R: Geralmente fazemos a cotação dentro de 2 dias após recebermos sua consulta.
Se você for muito urgente, ligue para nós ou informe-nos em seu e-mail para que possamos fazer um orçamento para você primeiro.
Q3. Quanto tempo é o prazo de entrega do molde?
R: Tudo depende do tamanho e da complexidade dos produtos. Normalmente, o prazo de entrega é de 25 dias.
Q4. Não tenho desenho 3D, como devo iniciar o novo projeto?
R: Você pode nos fornecer uma amostra de moldagem, nós o ajudaremos a terminar o design do desenho 3D.
Q5. Antes do envio, como garantir a qualidade dos produtos?
R: Se você não vier à nossa fábrica e também não tiver terceiros para inspeção, seremos seu funcionário de inspeção.
Forneceremos a você um vídeo para detalhes do processo de produção, incluindo relatório do processo, estrutura de tamanho dos produtos e detalhes da superfície, detalhes da embalagem e assim por diante.
Q6. Quais são as suas condições de pagamento?
A: Pagamento do molde: depósito de 40% por T/T adiantado, pagamento do segundo molde de 30% antes de enviar as primeiras amostras de teste, saldo do molde de 30% depois de concordar com as amostras finais.
B: Pagamento da Produção: depósito de 50% adiantado, 50% antes do envio da mercadoria final.
Q7: Como você torna nosso negócio um relacionamento bom e de longo prazo?
R:1. Mantemos boa qualidade e preço competitivo para garantir que nossos clientes se beneficiem de produtos da melhor qualidade.
2. Respeitamos cada cliente como nosso amigo e sinceramente fazemos negócios e fazemos amizade com eles, não importa de onde eles venham.
Hot Tags: moldagem de peças de berço de plástico samll, China, fabricante, fornecedor, fábrica, personalizado, atacado, compra, qualidade, mais recente venda, feito na China
Categoria Relacionada
Enviar consulta
Por favor, sinta-se livre para dar o seu inquérito no formulário abaixo. Responderemos em 24 horas.