Lar
>
Produto > Serviço de personalização do núcleo > Moldagem personalizada > Moldagem de peças de plástico para scooter de plástico
Produto
- Serviço de personalização do núcleo
- Assistência médica
- Aparelhos e instrumentos eletrônicos
- Moldes para Suprimentos Materno-Infantis
- Esportes Recreativos
- Arte em móveis domésticos
- Acessórios automotivos
- Transporte e Armazenagem
- Luminárias
- Equipamento de construção
- Produto de embalagem
- Educacional e Laboratórios
- Acessórios para bagagem e roupas
- Produtos de cuidado e limpeza
- Agricultura e Silvicultura
- Equipamento Mecânico
- Suprimentos para animais de estimação
- Utensílios de cozinha
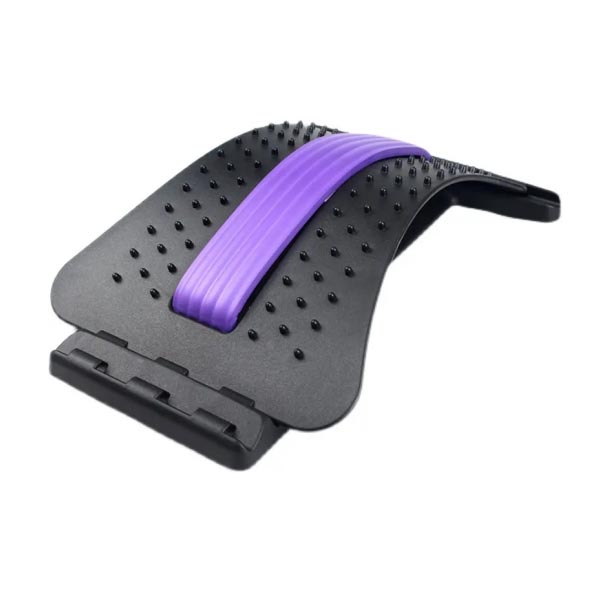
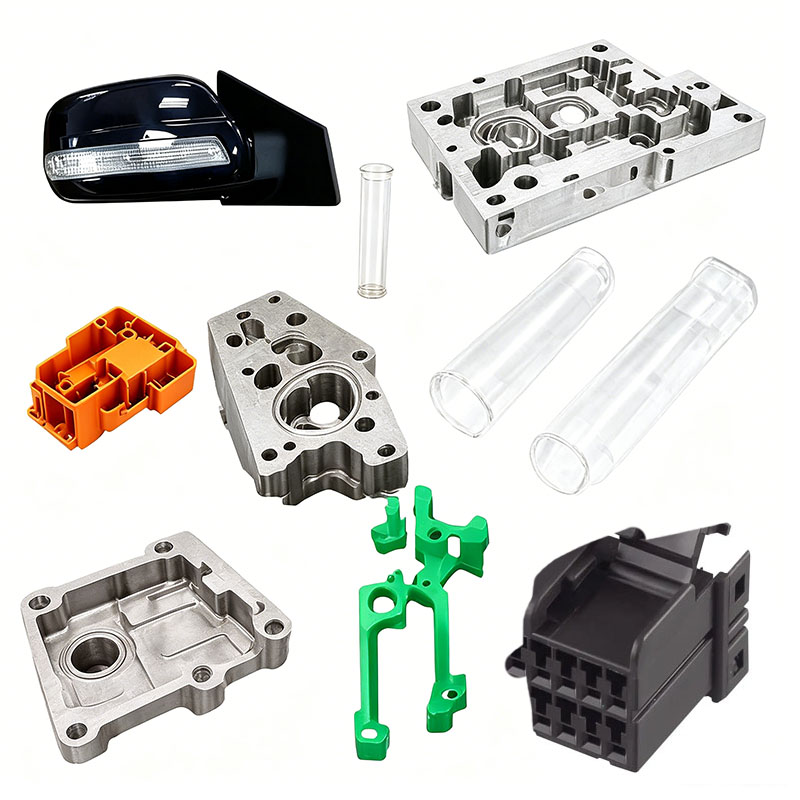
Moldagem de peças de plástico para scooter de plástico
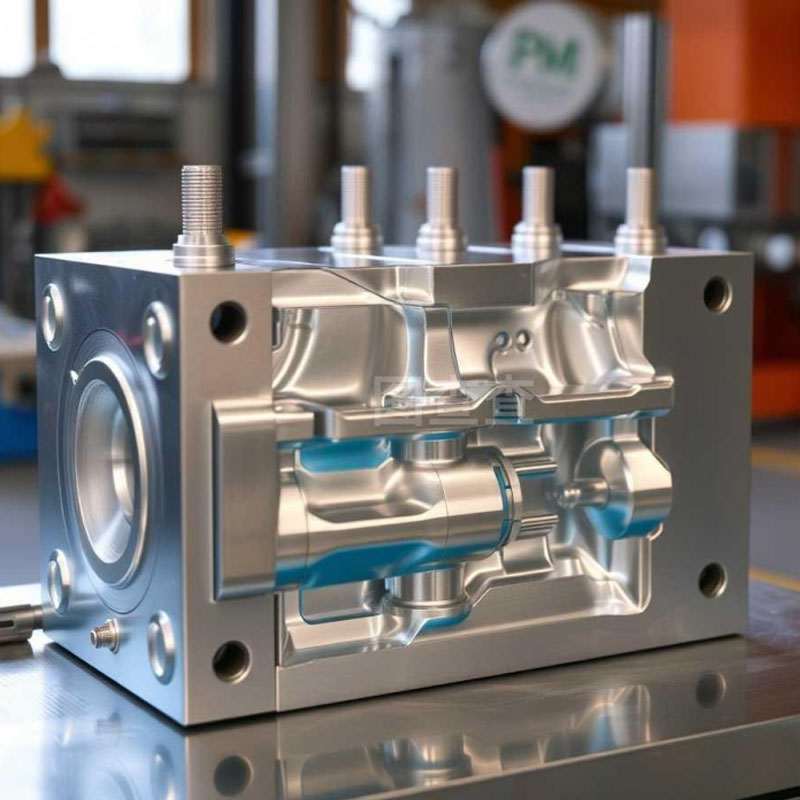
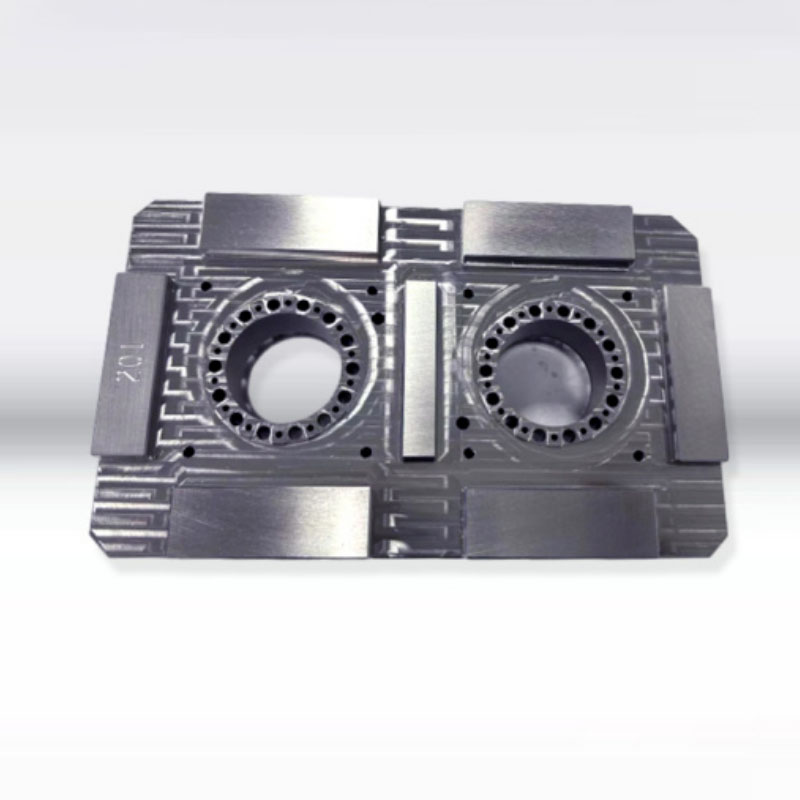
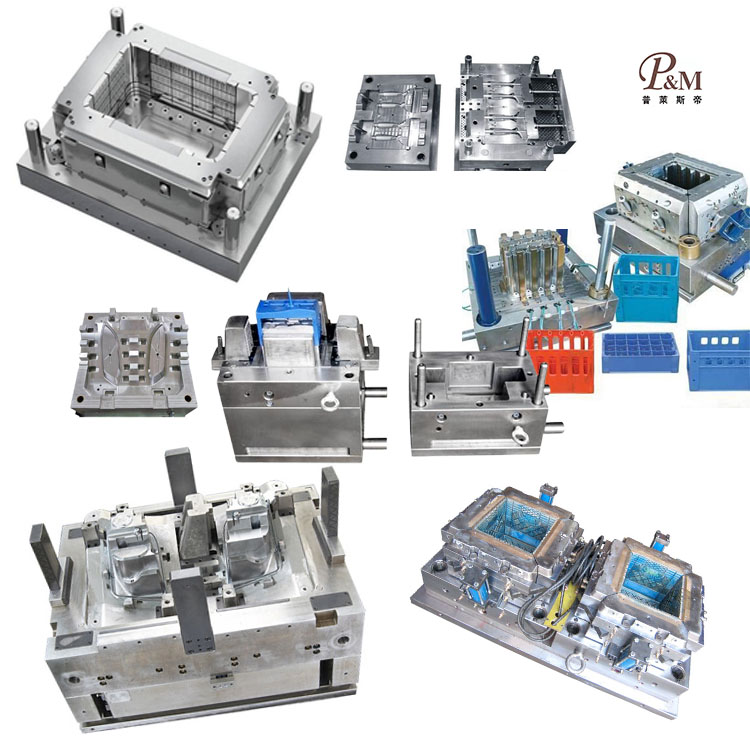
tem 17 anos de tecnologia de fabricação de moldes e pode personalizar a moldagem de peças plásticas do corpo da scooter. Fornecemos serviços profissionais de moldagem de peças de carroceria de plástico para scooters personalizados e somos um fabricante profissional de moldagem de peças de carroceria de plástico para scooters. Temos experiência suficiente na seleção de matérias-primas de produtos e materiais de moldes. No processo de personalização da moldagem de peças plásticas da carroceria de scooter, nossa fábrica pode fornecer um serviço completo. Temos capacidades de design e produção relacionadas à moldagem de peças plásticas de scooters, tais como: design CAD, fabricação de moldes, moldagem por injeção, produção de produtos plásticos, montagem e outras tecnologias.
Enviar consulta
Descrição do produto
Além disso, nossa empresa estabeleceu relações de cooperação com fornecedores de matérias-primas plásticas, fabricantes de impressão, etc. para garantir o fornecimento de matérias-primas e qualidade de impressão. Através de nossa rica experiência e cadeia de suprimentos perfeita, nossa empresa pode fornecer aos clientes produtos de moldagem de peças plásticas de scooter personalizados de alta qualidade para atender às suas necessidades específicas. Ao mesmo tempo, temos 10 anos de experiência profissional em serviços de comércio exterior, entendemos o processo de comércio exterior e atendemos melhor nossos clientes. Para produtos de moldagem de peças plásticas de scooters, podemos fabricar peças plásticas correspondentes, o que é feito principalmente por meio de moldes de injeção.
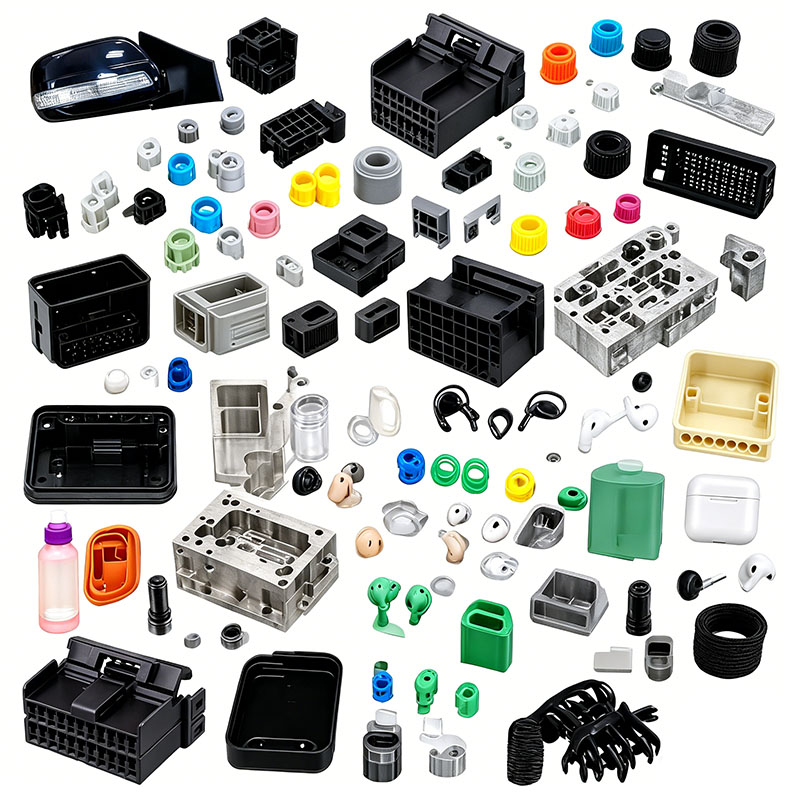
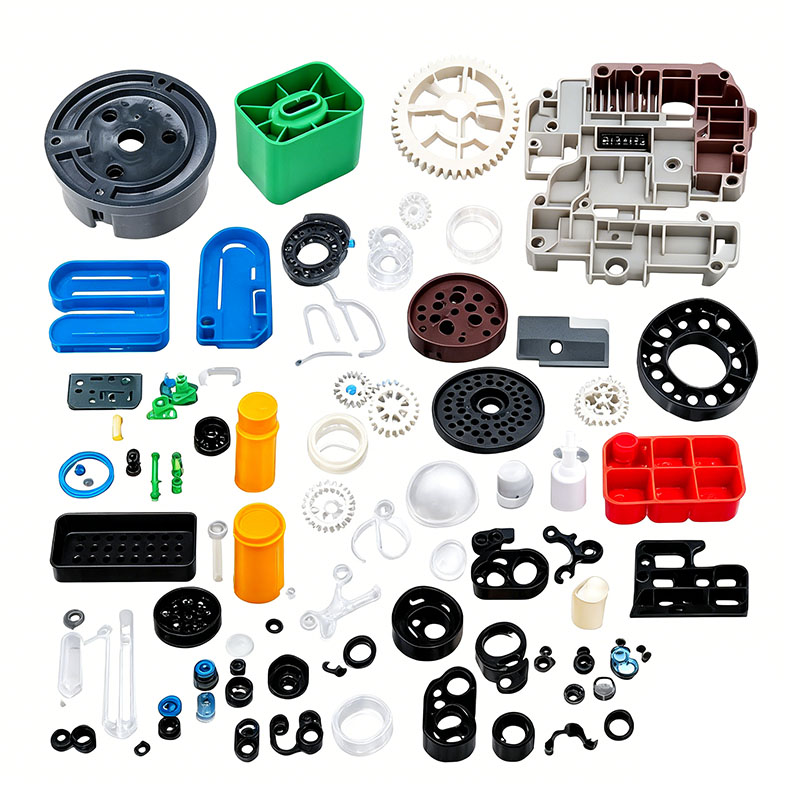
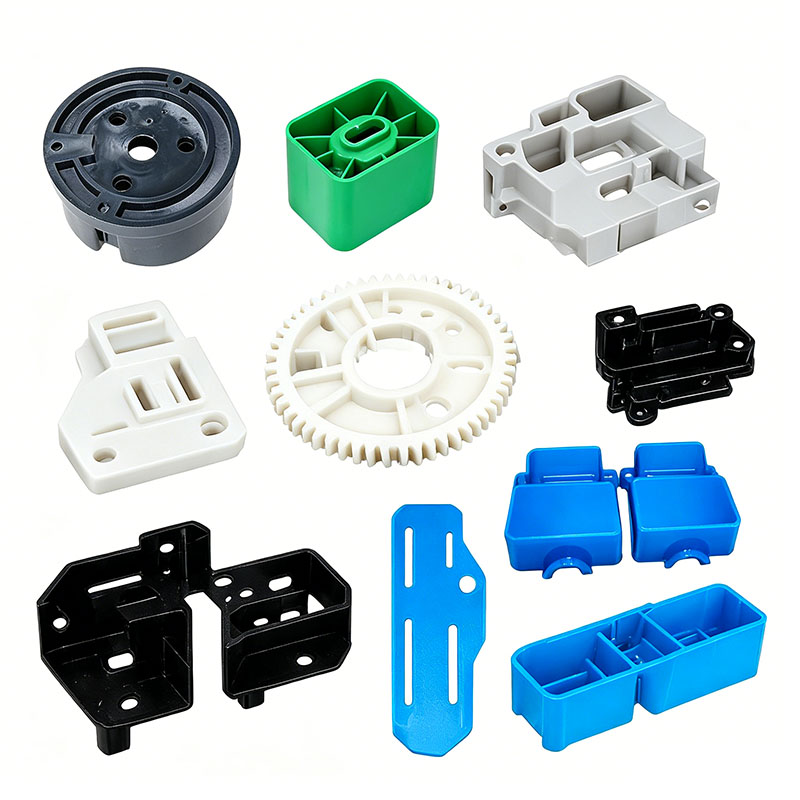
Os componentes plásticos da carroceria para scooters elétricos - como a carcaça principal, a tampa do deck, os pára-lamas dianteiro e traseiro, a carcaça do compartimento da bateria, a carcaça do display do guidão e o acabamento do deck lateral - são peças estruturais grandes e integradas. Esses componentes devem atender aos requisitos exigentes de estética de paredes finas de grande área superficial, resistência estrutural de suporte de carga e resistência a intempéries externas; consequentemente, o processo de moldagem é muito mais complexo do que o dos pequenos fixadores de plástico. O fluxo de trabalho completo de moldagem compreende cinco estágios principais: pré-tratamento da matéria-prima, configuração e ajuste do molde, ciclo de moldagem por injeção, modelagem pós-moldagem e controle de qualidade abrangente. Controles padronizados são aplicados para garantir a ausência de linhas de solda, minimizar empenamentos, garantir resistência ao envelhecimento e manter a estabilidade dimensional.
I. Armazenamento e pré-tratamento de matérias-primas
Como as carroçarias das scooters ficam expostas ao sol e à chuva prolongados no exterior, são utilizados três tipos principais de materiais: ASA resistente às intempéries, liga ABS+PC e PP modificado. Garantir a compatibilidade do material, a secagem adequada e as proporções de mistura precisas é o primeiro passo crítico no processo de moldagem.
Na chegada, os materiais devem passar pela verificação das especificações do material, resultados dos testes de resistência ao envelhecimento UV e certificados de conformidade ambiental RoHS. Somente material virgem é permitido para carcaças visíveis; o material reciclado (sucata/rotores reprocessados) pode ser usado com moderação – limitado a menos de 10% – enquanto a inclusão de material reciclado é estritamente proibida para peças estruturais do compartimento da bateria para evitar uma redução na resistência ao impacto. Para a coloração, um masterbatch de alto brilho e resistente às intempéries é usado em conjunto com um masterbatch resistente a UV e um agente desmoldante ecológico e de baixa migração. Estes são misturados em um misturador vertical em baixa velocidade por 8 a 12 minutos; a mistura em baixa velocidade evita o acúmulo de calor por fricção que pode causar aglomeração de pellets ou dispersão irregular de pigmentos.
A etapa de secagem e desumidificação determina diretamente a qualidade estética da carroceria. As carcaças ASA e ABS+PC são secas em um secador de ar quente a uma temperatura constante de 85°C por 4 horas (estendido para 6 horas para peças de liga de PC) para manter o teor de umidade abaixo de 0,04%. A secagem insuficiente resulta em defeitos superficiais, como "riscas prateadas" e bolhas nos grandes painéis da carroceria, o que pode levar à falha da pintura (estouramento) durante o revestimento subsequente. O PP modificado possui baixíssima absorção de água; secar a 60°C por apenas uma hora – especificamente em condições chuvosas ou úmidas – é suficiente para remover a umidade da superfície. As linhas de produção em massa são equipadas com um sistema central de alimentação e desumidificação de material; depois de secas, as matérias-primas são transportadas através de tubulações seladas até o funil da máquina de moldagem por injeção, evitando a reabsorção de umidade do ar.
II. Montagem e Pré-aquecimento/Comissionamento de Grandes Moldes de Carrocerias
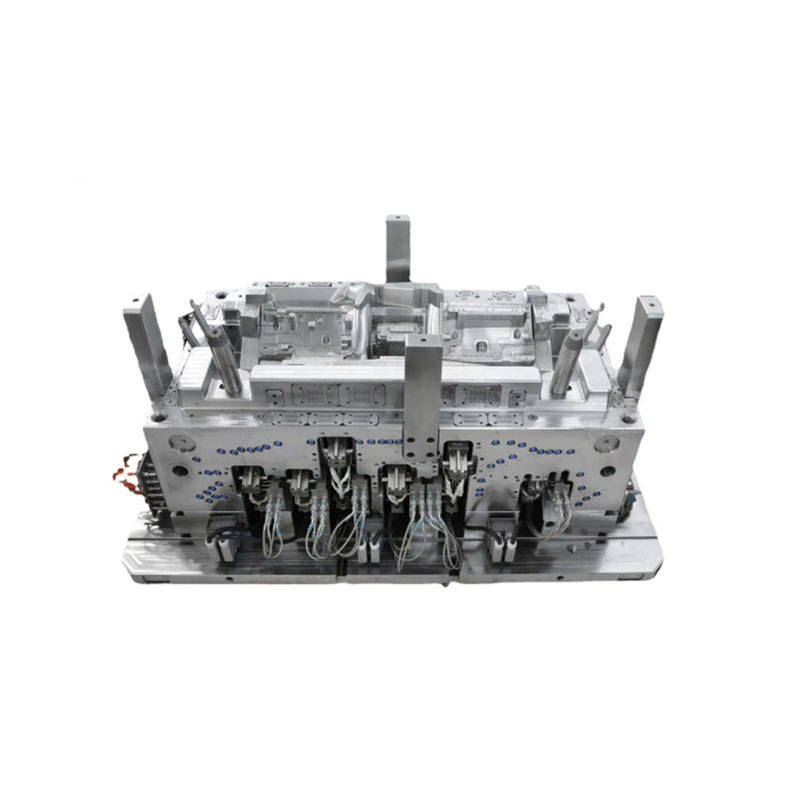
Dada a grande área projetada das peças da carroceria, normalmente são empregados moldes grandes de cavidade única, com reforços direcionados aplicados ao aço do molde, aos sistemas de resfriamento, ventilação e ejeção. O aço com acabamento espelhado S136 é selecionado para as superfícies estéticas das cavidades; o polimento atinge um acabamento espelhado, garantindo uma textura de alto brilho para a caixa. Para o molde do compartimento da bateria – que processa material modificado com fibra de vidro em longos ciclos de produção – as cavidades passam por tratamento de nitretação para resistir à erosão e ao desgaste do fluxo de fusão. Canais de resfriamento conformados são projetados em torno de áreas com espessura de parede irregular, enquanto núcleos de resfriamento em espiral são instalados dentro de nervuras de paredes espessas para equilibrar as taxas de resfriamento, resolvendo assim problemas como marcas localizadas de afundamento e empenamento geral da carroceria.
Canais de ventilação finos e contínuos (0,015 mm de profundidade) são usinados ao redor do perímetro da linha de partição para evacuar rapidamente o ar preso durante o enchimento de grandes áreas, evitando queimaduras ou escurecimento nas bordas da caixa. Para componentes alongados, como para-lamas e coberturas longas, vários conjuntos de pinos ejetores e blocos ejetores balanceados são adicionados para evitar flexão da carcaça causada por forças de ejeção irregulares.
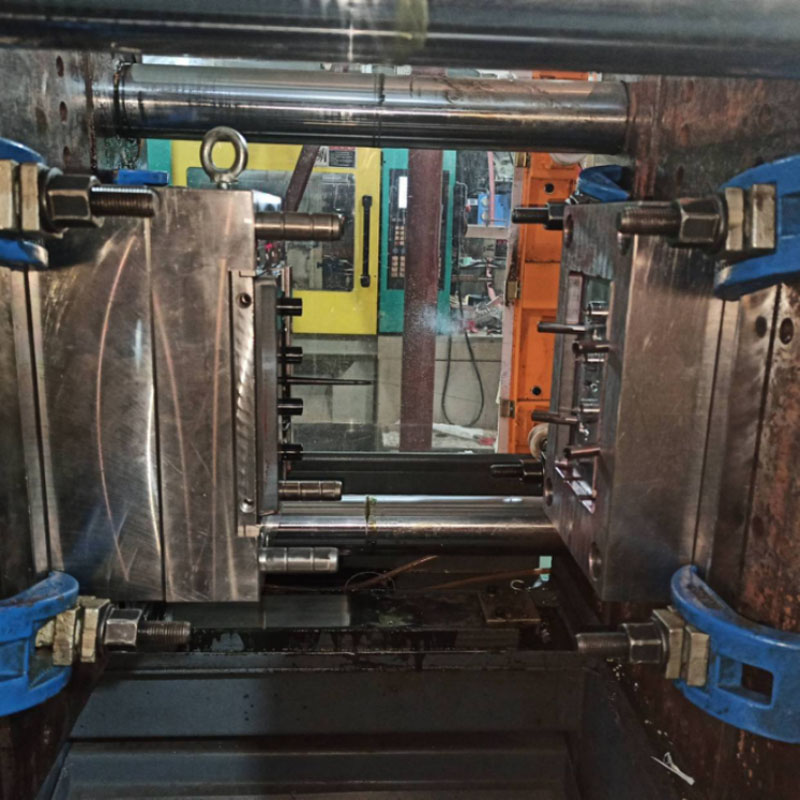
O molde é içado em uma máquina de moldagem por injeção de grande tonelagem (800T–1300T); as placas de fixação são fixadas para garantir uma distribuição uniforme da força nas placas do molde. As linhas de água de resfriamento e controle de temperatura do molde são conectadas e testadas quanto a vazamentos; uma vez confirmado que não há vazamentos, a unidade de controle de temperatura é ativada para pré-aquecer o molde por 30 minutos. As temperaturas do molde são estabilizadas em 50–60°C para peças estéticas ASA e elevadas para 80°C para peças de liga de PC. Os parâmetros de proteção de fixação do molde de baixa pressão são calibrados para que o molde abra automaticamente se material residual (como restos de jito) for detectado, evitando danos ao molde grande e caro.
III. Processo completo do ciclo de moldagem na máquina de injeção
O ciclo de moldagem de uma carroceria compreende seis etapas principais: fixação do molde, enchimento por injeção, pressão de retenção em vários estágios, resfriamento em temperatura constante, abertura e ejeção do molde e remoção robótica de peças. O processo se concentra no enchimento de baixa velocidade, baixo cisalhamento e uniforme. A fase de fixação do molde consiste em quatro estágios: fechamento lento, avanço rápido, proteção de baixa pressão e travamento de alta pressão. Carcaças com grandes áreas projetadas requerem fixação de alta pressão para neutralizar a força de abertura do molde gerada durante a injeção, evitando assim rebarbas extensas na linha de partição.
As temperaturas do barril são controladas em zonas: 170–200°C para componentes da carroceria ASA e 190–260°C para misturas ABS+PC. Limites rígidos de temperatura são aplicados, pois o calor excessivo causa decomposição do material, amarelecimento e redução da tenacidade. O enchimento por injeção utiliza controle de velocidade em vários estágios: velocidades médias a altas são usadas para áreas de paredes finas para garantir um enchimento rápido e evitar o resfriamento prematuro do fundido (tiros curtos), enquanto velocidades baixas são usadas para nervuras e seções de base de paredes espessas para minimizar o estresse interno causado pelo cisalhamento molecular, reduzindo assim o risco de rachaduras durante a pintura subsequente. A pressão de injeção é ajustada entre 90 e 120 bar; a pressão excessiva leva a flashes severos e um aumento acentuado na tensão interna, enquanto a pressão insuficiente resulta em linhas de solda e enchimento incompleto.
Uma vez preenchida a cavidade, um processo de pressão de retenção em dois estágios compensa a contração por resfriamento. Os tempos de retenção são de 15 a 22 segundos para o compartimento de bateria de parede espessa e de 6 a 10 segundos para a caixa decorativa de parede fina para eliminar marcas de afundamento na superfície. Durante a fase de retenção, a rosca prepara simultaneamente o material para o próximo ciclo, encurtando assim o tempo total do ciclo de moldagem.
O resfriamento é responsável por mais de 60% do tempo total do ciclo, aderindo a um padrão de 3 a 5 segundos de resfriamento por milímetro de espessura da parede; a carcaça padrão de 2 mm de espessura requer aproximadamente 10 segundos de resfriamento. A circulação uniforme da água de resfriamento remove o calor, garantindo temperaturas estáveis do molde e evitando deformações ou distorções causadas pelo resfriamento irregular em um lado da carcaça.
Após o resfriamento, é executado um processo lento de abertura do molde em três estágios. O mecanismo de ejeção libera suavemente a peça, enquanto um braço robótico servoacionado segura automaticamente a carcaça e simultaneamente corta o portão e os resíduos do corredor. As peças acabadas são transferidas para a linha de montagem, enquanto a sucata do canal/canal é coletada, triturada e armazenada em recipientes lacrados. O contato manual com superfícies visíveis é estritamente proibido durante todo o processo para evitar que impressões digitais ou resíduos de óleo afetem a etapa posterior de pintura.
4. Processamento pós-moldagem, alívio de tensão e modelagem
As carcaças da carroceria recém-desmoldadas geralmente exibem marcas de entrada e linhas de divisão finas, enquanto algumas seções delgadas do para-lama podem apresentar ligeira deformação; portanto, é necessário um pós-processamento padronizado. Corte de guilhotina e rebarbas: Para moldes de câmara quente, pequenas saliências de guilhotina são removidas por meio de retificação manual meticulosa; para moldes de câmara fria com entradas grandes, os cortadores hidráulicos garantem um corte suave e limpo. A rebarba fina ao longo da linha de partição é levemente polida usando uma lixa de grão fino ou uma caneta de esmeril pneumática, seguida pela remoção de poeira para garantir uma superfície lisa da caixa, livre de arestas vivas.
Recozimento para alívio de tensões: Os componentes externos da carroceria passam por recozimento antes da pintura; As carcaças ASA e ABS são assadas em forno de ar quente a 60°C por 2 horas, enquanto as peças de liga PC/ABS são assadas a 70°C por 3 horas. O resfriamento lento e natural elimina significativamente as tensões internas da moldagem, evitando rachaduras durante o processo de pintura/cura ou devido a flutuações de temperatura externa.
Modelagem e correção térmica: Pára-lamas ou proteções laterais levemente deformadas são fixadas em gabaritos de modelagem de metal que combinam com o perfil do produto para ajuste de baixa temperatura. Eles são liberados após o resfriamento para corrigir empenamentos, garantindo espaços de montagem uniformes em todo o veículo.
Pré-tratamento de superfície: Carcaças que requerem pintura ou revestimento UV passam por etapas de remoção eletrostática de poeira e desengorduramento para eliminar agentes desmoldantes e poeira, melhorando assim a adesão do revestimento; caixas foscas que não necessitam de pintura passam diretamente para a inspeção de qualidade após a remoção das rebarbas.
Somos um fabricante de moldagem de peças plásticas para scooters, fornecendo fabricação de moldagem de peças plásticas para scooters de alta qualidade. Contanto que você queira personalizar/desenvolver produtos de moldagem de peças plásticas para scooters, você pode nos encontrar. Temos design profissional de moldes de injeção e tecnologia de fabricação madura, fornecendo a você um serviço completo, desde design de produto - fabricação de moldes - produção de produtos - embalagem de produtos - transporte de produtos, podemos ajudá-lo em todos os links. Contanto que você venha até nós, iremos fornecer-lhe o melhor serviço e satisfazê-lo em termos de qualidade do produto, tempo de produção, diálogo de informações, etc.
|
Nome do produto |
Moldagem em esteira |
|
Por favor, forneça |
2D, 3D, amostras ou o tamanho de as imagens multi-ângulo |
|
Hora do Molde |
20-35 dias |
|
Hora do produto |
7 a 15 dias |
|
Precisão do molde |
+/-0,01mm |
|
Vida do molde |
50-100 milhões de fotos |
|
Processo de produção |
Desenhos de auditoria - análise de fluxo de molde - validação de projeto - Materiais personalizados - processamento de moldes - processamento de núcleos - usinagem de eletrodos - Sistema Runner processamento - processamento e aquisição de peças - aceitação de usinagem - cavidade processo de tratamento de superfície - modo complexo Matriz - Todo o revestimento da superfície do molde - Placa de montagem - amostra do molde - teste de amostra - envio amostras |
|
Cavidade do molde |
Uma cavidade, múltiplas cavidades ou a mesma produtos diferentes podem ser feitos juntos |
|
Material do molde |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Sistema de corredor |
Câmara quente e câmara fria |
|
Material base |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Terminar |
Pitting a palavra, acabamento espelhado, superfície fosca, estrias |
|
Padrão |
HASCO, DME ou dependente de |
|
Tecnologia principal |
Fresagem, retificação, CNC, EDM, fio corte, escultura, EDM, tornos, acabamento superficial, etc. |
|
Programas |
CAD, PRO-E, UG Tempo de design: 1-3 dias (circunstâncias normais) |
|
Material do produto |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, QUADRIS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
Sistema de qualidade |
ISO9001:2008 |
|
Estabeleça um horário |
20 dias |
|
Equipamento |
CNC, EDM, corte Máquina, máquinas de plástico, etc. molde de mala de plástico zhe jiang |


Fabricação de moldes de injeção de plástico

Especificações de moldagem de plástico

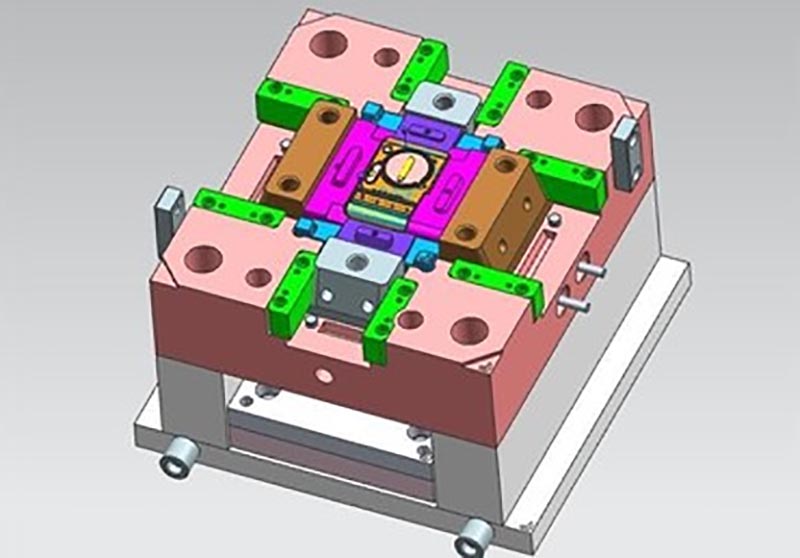
Projeto do molde:



Processo de transação:

Teste de molde:


Embalagem do produto

Fábrica
Somos uma fábrica de moldes de plástico personalizados. Nossa fábrica é fabricante de moldes de injeção de plástico. temos 17 anos de experiência em moldes plásticos personalizados profissionais e 10 anos de experiência em comércio exterior. Nós somos fornecedores de moldes de plástico personalizados. Podemos fornecer serviço personalizado de molde de plástico. Nossa fábrica pode fabricar peças plásticas moldadas por injeção e a qualidade dos produtos irá satisfazê-lo.
Temos mais de 50 máquinas de última geração e centenas de engenheiros e designers. Podemos fornecer um serviço completo, desde o design do produto - fabricação de moldes - produção do produto - embalagem do produto - transporte. Temos uma cadeia produtiva completa. Podemos atender a todas as suas necessidades.
Serviços que prestamos:
Serviço profissional de moldes personalizados, design e fabricação de moldes de plástico. Produção de produtos plásticos, design de produto, design de moldes, personalização de moldes de sopro, personalização de moldes rotacionais, personalização de moldes de fundição sob pressão. Serviços de impressão 3D, serviços de fabricação CNC, embalagens de produtos, embalagens personalizadas, serviços de remessa.










Sempre aderimos aos princípios de qualidade e tempo em primeiro lugar. Ao fornecer aos clientes produtos da mais alta qualidade, tente maximizar a eficiência da produção e reduzir o tempo de produção. Temos orgulho de informar a todos os clientes que nossa empresa não perdeu nenhum cliente desde a sua criação. Se houver algum problema com o produto, buscaremos ativamente uma solução e assumiremos a responsabilidade até o fim.

Perguntas frequentes
Q1: você é uma empresa comercial ou fabricante?
R: Somos fabricantes.
Q2. Quando posso obter a cotação?
R: Geralmente fazemos a cotação dentro de 2 dias após recebermos sua consulta.
Se você for muito urgente, ligue para nós ou informe-nos em seu e-mail para que possamos fazer um orçamento para você primeiro.
Q3. Quanto tempo é o prazo de entrega do molde?
R: Tudo depende do tamanho e da complexidade dos produtos. Normalmente, o prazo de entrega é de 25 dias.
Q4. Não tenho desenho 3D, como devo iniciar o novo projeto?
R: Você pode nos fornecer uma amostra de moldagem, nós o ajudaremos a terminar o design do desenho 3D.
Q5. Antes do envio, como garantir a qualidade dos produtos?
R: Se você não vier à nossa fábrica e também não tiver terceiros para inspeção, seremos seu funcionário de inspeção.
Forneceremos a você um vídeo para detalhes do processo de produção, incluindo relatório do processo, estrutura de tamanho dos produtos e detalhes da superfície, detalhes da embalagem e assim por diante.
Q6. Quais são as suas condições de pagamento?
A: Pagamento do molde: depósito de 40% por T/T adiantado, pagamento do segundo molde de 30% antes de enviar as primeiras amostras de teste, saldo do molde de 30% depois de concordar com as amostras finais.
B: Pagamento da Produção: depósito de 50% adiantado, 50% antes do envio da mercadoria final.
Q7: Como você torna nosso negócio um relacionamento bom e de longo prazo?
R:1. Mantemos boa qualidade e preço competitivo para garantir que nossos clientes se beneficiem de produtos da melhor qualidade.
2. Respeitamos cada cliente como nosso amigo e sinceramente fazemos negócios e fazemos amizade com eles, não importa de onde eles venham.
Hot Tags: Moldagem de peças de corpo de plástico para scooter de plástico, China, fabricante, fornecedor, fábrica, personalizado, atacado, compra, qualidade, mais recente venda, feito na China
Categoria Relacionada
Enviar consulta
Por favor, sinta-se livre para dar o seu inquérito no formulário abaixo. Responderemos em 24 horas.